
При лазерной резке листового металла мощность сама по себе не определяет результат. Марка материала, толщина, состояние поверхности, вспомогательный газ, чистота и давление газа, состояние сопла, положение фокуса, скорость и динамика станка — всё это влияет на то, покинет ли деталь стол готовой к следующей операции.
Используйте существующее руководство по мощности станка лазерной резки на волоконном лазере для диапазонов подбора BEIGEMA 1–12 kW; это руководство посвящено газу и качеству реза.
Выбор вспомогательного газа по материалу и требуемой отделке
Вспомогательный газ удаляет расплавленный материал из реза и изменяет реакцию резания. Поэтому оптимальный выбор — это производственное решение, а не простое правило, что один газ всегда быстрее или дешевле.
| Вспомогательный газ | Типичное применение | Основной компромисс |
|---|---|---|
| Кислород | Кислородная резка углеродистой стали | Может увеличить возможности резки, но оставляет окисленную кромку |
| Азот | Кромки нержавеющей стали/алюминия без оксидов | Высокий расход и давление могут сделать стоимость газа значительной |
| Сжатый воздух | Отдельные работы по углеродистой стали, нержавеющей стали и алюминию | Ниже стоимость покупного газа, но воздух должен быть чистым, сухим и пригодным для станка |
| Аргон или газовая смесь | Специальные материалы/применения | Использовать только с аттестованным процессом и совместимой системой |
Кислород может поддерживать экзотермическую реакцию в углеродистой стали, но оксидный слой может потребовать удаления перед сваркой или нанесением покрытия. Азот обычно выбирают там, где важна кромка без оксидов. Сжатый воздух может снизить стоимость покупного газа, однако масло, влага, недостаточное давление или недостаточный расход могут повредить оптику и дестабилизировать рез.
Доступные семейства оборудования перечислены в категории станков лазерной резки на волоконном лазере.
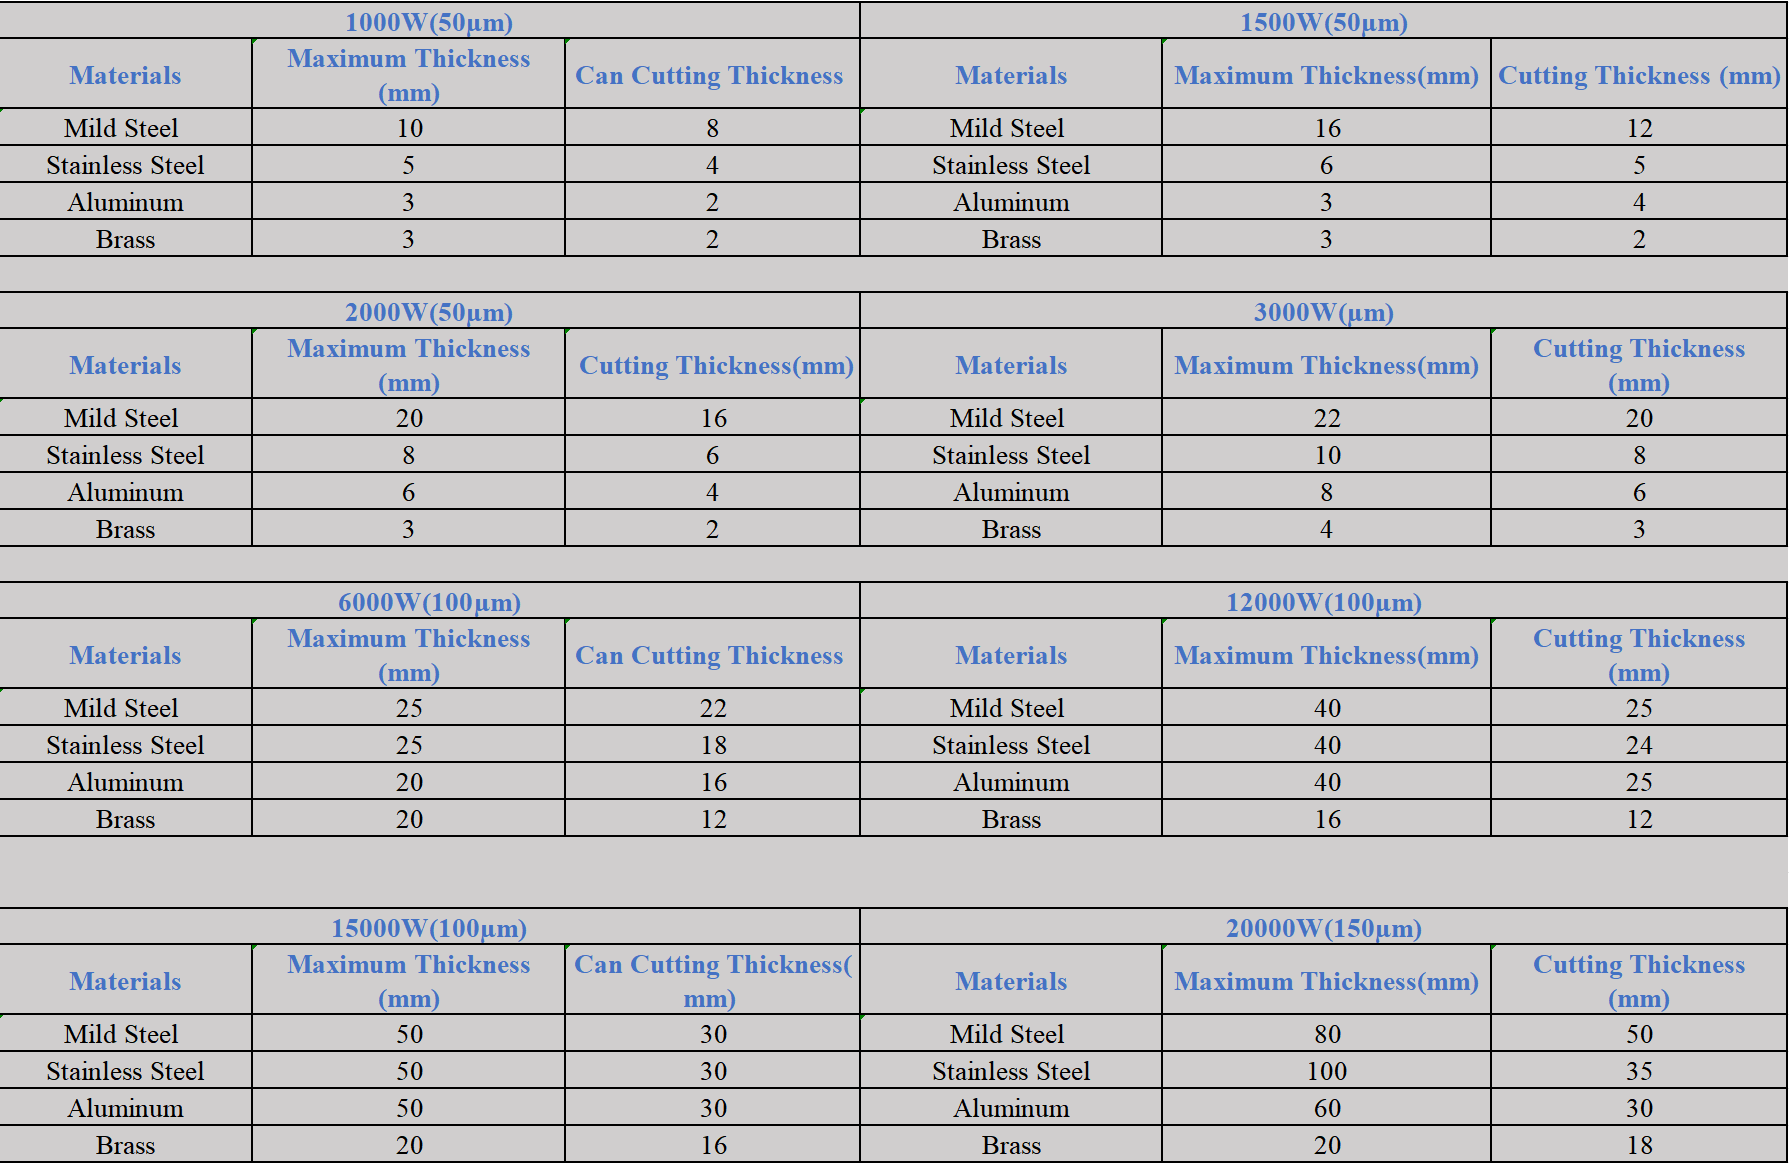
Возможности по толщине требуют трёх разных ответов
- Максимальная толщина разделения: станок может разделить лист, но скорость и качество кромки могут быть непригодны для регулярного производства.
- Стабильная производственная толщина: процесс может выполняться повторно с приемлемым временем цикла и сроком службы расходных материалов.
- Высококачественная толщина: рез соответствует требованиям покупателя по допуску, перпендикулярности, грату, шероховатости и последующим операциям.
В коммерческом предложении должно быть указано, какое определение используется. Запросите образцы при нормальной и максимальной производственной толщине с использованием точной марки, газа и требования к отделке. Общая таблица мощности не может заменить эти доказательства.
Для конфигурации с одним столом ознакомьтесь с волоконным лазером серии BM 3015.
Что управляет качеством кромки при лазерной резке?

| Симптом | Вероятные проверки | Практические действия |
|---|---|---|
| Грат на нижней кромке | Скорость, фокус, давление/расход газа, сопло | Вернуться к утверждённому набору параметров; проверить расходные материалы |
| Широкий или конусный рез | Положение фокуса, центрирование луча/сопла | Проверить оптику и центрирование сопла |
| Грубые бороздки | Скорость, мощность, газ и поверхность материала | Проверять по одному параметру за раз |
| Прожигание или перерез | Слишком низкая скорость или слишком сильная реакция кислорода | Проверить скорость, фокус и выбор газа |
| Нестабильные углы | Ускорение, мощность на углах и накопление тепла | Использовать настройки углов, специфичные для контроллера |
| Частое повреждение защитного окна | Загрязнённый газ, брызги или плохое пробивание | Остановиться и проверить качество газа и настройку пробивания |
Одно только давление газа не является средством от плохой кромки. Диаметр сопла, зазор, центрирование сопла и доступный расход газа определяют, какое давление достигает реза. Повышение давления без проверки этих переменных может привести к перерасходу газа и сделать результат менее стабильным.
Вариант с полностью закрытым сменным столом показан на закрытом волоконном лазере серии BM.
Как сравнивать эксплуатационные расходы
Не указывайте одну цифру в юанях за час или в юанях за кВт·ч без датированной местной основы по тарифам на электроэнергию и газ. Стройте стоимость на деталь из измеренного времени цикла, коэффициента раскроя, электроэнергии, потребления газа, мощности компрессора и обслуживания, затем добавьте труд и любую шлифовку, удаление оксидов или переделку.
- Цена покупного кислорода или азота и расходы на доставку/хранение.
- Стоимость компрессора, осушителя, фильтрации и электроэнергии при использовании воздуха.
- Сопла, керамические детали, защитные окна и другие расходные материалы.
- Время пробивания, скорость резки, использование листа и коэффициент работы без оператора.
- Отбракованные детали и вторичная обработка из-за плохих кромок.
Для более широкого процесса закупки читайте покупка оборудования для обработки листового металла из Китая.
Контрольный список приёмки пробных резов
- Сертификат материала, марка, толщина и состояние поверхности соответствуют производственному запасу.
- Мощность станка, режущая головка, сопло, фокус, тип газа, чистота и давление записаны.
- Размеры, качество отверстий, перпендикулярность, грат, шероховатость и цвет побежалости измерены в соответствии с чертежом.
- Время пробивания, время резки и потребление газа записаны для сравнения стоимости на деталь.

Часто задаваемые вопросы о лазерной резке листового металла
Всегда ли азот — лучший газ для нержавеющей стали?
Азот широко используется для кромки без оксидов, но давление, расход и стоимость могут быть значительными. Подтвердите требования к отделке и сравните с аттестованными параметрами резки воздухом, где это уместно.
Может ли сжатый воздух повредить волоконный лазер?
Плохо подготовленный воздух может загрязнить или повредить оптический тракт. Используйте только спецификацию давления, расхода, фильтрации, сухости и контроля масла, одобренную поставщиком станка и режущей головки.
Почему два станка одинаковой мощности режут по-разному?
Режущая головка, качество луча, система перемещения, библиотека параметров, подача газа, материал и состояние обслуживания могут изменить возможности и качество кромки.
Как быстрее всего проверить заявление поставщика о толщине?
Запросите записанные пробные резы с использованием вашего материала и чертежа, затем измерьте качество кромки и время цикла, а не принимайте только число максимальной толщины.
Отправьте сведения о материале и требования к образцам через страницу контактов BEIGEMA.


