
Типы вальцов различаются расположением и перемещением валков, а не значением толщины на табличке: названия «листовые вальцы», «вальцы для листа» и «листогибочные вальцы» обозначают одну группу оборудования. Каталог BEIGEMA включает механические симметричные 3-валковые W11 (4-40 mm), гидравлические универсальные 3-валковые W11S с верхним валком (4-50 mm) и 4-валковые W12 (4-60 mm), а также станки W24S и WYQ24 для гибки уголка, швеллера, полосы и трубы вместо плоского листа. Ручные вальцы с рукояткой относятся к настольному инструменту и не входят в эту продуктовую линейку.
Просмотрите текущую категорию вальцов для гибки листа для полного списка оборудования для гибки листового металла перед сравнением конфигураций ниже.
1. Ручные вальцы для листового металла (с рукояткой): граница диапазона
Ручные вальцы для листового металла — с рукояткой, размер определяется длиной валков, а не толщиной или номинальной мощностью — закатывают тонкий лист в дугу по одной детали за раз. Эти ручные вальцы для листового металла не входят в продуктовую линейку BEIGEMA; механизированная гибка листа начинается с таблиц W11, W11S и W12 ниже.
2. 3-валковые симметричные вальцы для гибки листа (W11): механические и с фиксированной геометрией
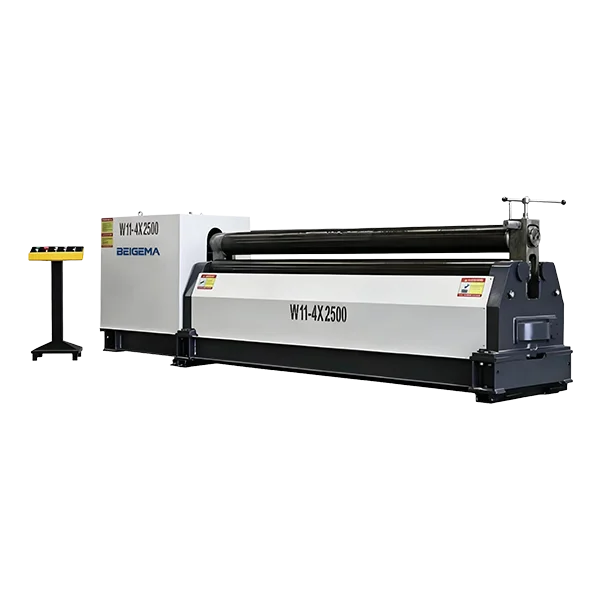
W11 — это механические симметричные 3-валковые вальцы для гибки листа: неподвижные нижние валки несут и приводят лист, а верхний валок опускается для задания гиба, и ручной винтовой механизм с ползуном открывает опорное гнездо для быстрой разгрузки. Текст страницы говорит, что станок выполняет предварительную гибку, вальцовку и округление на углеродистой, нержавеющей и легированной стали, но в его таблице параметров нет отдельной колонки толщины предварительной гибки, в отличие от W11S и W12 ниже. Собственная страница BEIGEMA W12 ссылается обратно на него как на экономичные W11 3-валковые вальцы для гибки листа.
Таблица охватывает толщину гибки 4-40 mm и ширину 1500-3000 mm, при номинальном пределе текучести 245 MPa, с диаметром верхнего валка 150-500 mm, скоростью вальцовки 4-5 m/min и основной мощностью 4-37 kW.
Кому стоит купить: цехам, вальцующим углеродистый или нержавеющий лист до 40 mm в более простой, недорогой механической раме. См. W11 3-валковые вальцы для гибки листа для полной таблицы моделей.
3. Вальцы с верхним валком и переменной геометрией (W11S): предварительная гибка и работа с конусом
W11S — это универсальные вальцы для гибки листа с верхним валком: два нижних валка синхронно приводятся при фиксированном межцентровом расстоянии, а верхний валок — кованый из легированной стали 42CrMo с барабаном компенсации прогиба — обеспечивает основное давление. Страница перечисляет обечайки резервуаров, сегменты труб и секции дымовых труб из листа 4-50 mm как типовые задачи, и каждая строка связывает толщину гибки с меньшей толщиной предварительной гибки, поэтому плоский конец и корпус охватываются одной таблицей.
В её таблице указаны давление верхнего валка 25-540 тонн, толщина гибки 4-50 mm, толщина предварительной гибки 3.5-40 mm, ширина 2000-4000 mm и мощность привода 4-55 kW. Работа с конусом относится к опциональному конусному устройству, которое сама страница W11S указывает как не стандартное; руководство по вальцовке конуса охватывает настройку и ограничения.
Для конуса или конкретного цилиндра указывайте марку листа, ширину, толщину и требуемый готовый диаметр вместе; одна цифра толщины не подтверждает производительность. Подробности на странице W11S универсальные вальцы для гибки листа с верхним валком .
4. 4-валковые вальцы для гибки листа (W12): предварительная гибка за один проход и гидравлическая разгрузка
W12 4-валковые вальцы для гибки листа добавляют верхний валок, нижний валок и два боковых валка из легированной стали 42CrMo, которую страница описывает как отпущенную и с поверхностной закалкой. Гидравлическая клапанная станция с несколькими электромагнитными клапанами независимо управляет движениями предварительной гибки, вальцовки и разгрузки, и страница представляет лист как предварительно согнутый и провальцованный за один проход с интегрированной функцией предварительной гибки кромки. Управление — HMI с системой числового программного управления на ПЛК.
Таблица охватывает толщину гибки 4-60 mm с толщиной предварительной гибки 3.5-48 mm, рабочей длиной 2050-3100 mm и пределом текучести 245 MPa; диаметр верхнего валка простирается 160-670 mm и основная мощность 3-75 kW, тяжёлый конец вальцовки листа этих трёх серий. Для разгрузки подшипниковое гнездо поворачивается наружу на 90°, так что готовый цилиндр выталкивается вдоль оси валка без подъёма; механическая и гидравлическая двойная блокировка препятствует выбросу во время вальцовки.
Кому стоит купить: цехам, которым нужен предварительно согнутый цилиндр с плоским концом за одну установку, лист тяжелее, чем охватывает W11, или защита блокировки. См. страницу W12 4-валковые вальцы для гибки листа и сравнение 3-валковых и 4-валковых вальцов для гибки листа для полного разбора механизма.
5. Профилегибочные и сортовые станки (W24S/WYQ24): уголок, швеллер, полоса и труба
Вальцы для гибки листа гнут плоский лист; профилегибочный или сортовой станок гнёт заготовку, уже имеющую поперечное сечение — страница W24S называет уголковую сталь, полосу, трубу и другие профили, формуемые в дуги и кольца, с направляющими валками, предотвращающими скручивание. Таблица охватывает W24S-6 до W24S-500, с размером швеллера 8-50 и размерами профилей от 40×5 mm до 500×76 mm на самой большой раме; в эту же категорию входит полугидравлический WYQ24. Станок для гибки коробчатого профиля также относится сюда, размер определяется профилем, а не толщиной листа. руководство по профилегибочному станку подробно охватывает этот класс.
6. Сравнение производительности вальцов: таблица и рекомендации по покупке
Сначала факты: таблица ниже берёт толщину гибки, толщину предварительной гибки, ширину, диаметр валка и мощность из собственного диапазона каждой серии; «не указано» означает, что эта серия не печатает колонку.
| Серия | Механизм | Толщина гибки (мм) | Толщина предварительной гибки (мм) | Ширина (мм) | Диаметр верхнего валка (мм) | Основная мощность (кВт) |
|---|---|---|---|---|---|---|
| W11 3-валковые | Механические, неподвижные нижние валки | 4–40 | не указано | 1500–3000 | 150–500 | 4–37 |
| W11S с верхним валком | Гидравлические, переменная геометрия | 4–50 | 3.5–40 | 2000–4000 | 200–630 | 4–55 |
| W12 4-валковые | Гидравлические, 4-валковые | 4–60 | 3.5–48 | 2050–3100 | 160–670 | 3–75 |
W11 достигает максимума 40 mm, тогда как W11S и W12 доходят дальше, до 50 mm и 60 mm; только W11S и W12 печатают отдельную колонку толщины предварительной гибки, поэтому плоский конец за один проход — это особенность гидравлической линейки в этом каталоге. Так какой тип вам купить?
- Серийный лист до 40 mm в простой механической раме: W11 3-валковые.
- Обечайки резервуаров, сегменты труб или секции дымовых труб из листа 4-50 mm с предварительной гибкой: W11S с верхним валком.
- Более тяжёлый лист до 60 mm, предварительная гибка за один проход плюс гидравлическая разгрузка: W12 4-валковые.
- Уголок, швеллер, полоса или труба вместо плоского листа: профилегибочный станок W24S или WYQ24.
Пропустите материал, толщину и целевой диаметр через руководство по выбору вальцов для гибки листа для полного контрольного списка, а числа строк моделей за этой таблицей — через таблицу производительности вальцов для гибки листа.
Часто задаваемые вопросы о типах вальцов для гибки листа
Можно ли настроить вальцы для гибки листа на вальцовку конуса из нержавеющей стали?
На W11S конусное устройство опционально и указано как не стандартное, поэтому производительность для конуса — это вопрос конфигурации, а не факт из колонки толщины. Укажите марку листа, ширину, толщину и требуемый готовый диаметр вместе, и укажите, нужна ли вальцовка конуса, чтобы задача была подтверждена по конкретной строке.
Следует ли гнуть уголок, швеллер или полосу на профилегибочном станке или на вальцах для гибки листа?
Вальцы для гибки листа формуют плоский лист и плиту; уголковая сталь, полоса, швеллер и труба идут на профилегибочный или сортовой станок, такой как W24S, чьи направляющие валки предотвращают скручивание, когда предварительно сформированное поперечное сечение гнётся в дуги и кольца. Размер партии это не меняет — количество валков на листовом станке не меняет форму заготовки, которую он принимает.
Как можно проверить заявление о предварительной гибке за один проход для листа 20 mm?
Проверьте колонку толщины предварительной гибки по отношению к толщине гибки этой строки, а не только по названию модели. В таблице W12 толщина предварительной гибки 20 mm указана в строках с толщиной гибки 25 mm, а не в строках 20 mm, поэтому заявление о предварительной гибке за один проход 20 mm должно указывать на модель класса 25 mm. Попросите поставщика назвать точную строку.
Как можно проверить заявление об отсутствии скручивания для длинных профилей или направляющих рельсов?
Таблица каталога не подтверждает поведение на одном конкретном длинном профиле. Запросите пробный гиб с фактическим профилем, длиной и материалом покупателя, затем измерьте скручивание и прямолинейность по всей длине, прежде чем принимать заявление.
Отправьте тип листа или профиля, толщину, ширину и целевой диаметр через страницу контактов BEIGEMA, и мы укажем строку модели, которая подходит.
Связанные страницы
Другие страницы этой серии
Похожие руководства
- Возможности вальцов: толщина, ширина и мощность
- Вальцовка конусов: настройка, этапы и ограничения
- Как выбрать листогибочные вальцы
- Минимальный диаметр вальцовки и радиус гибки материала
- Обслуживание вальцов: от ежедневного до ежегодного
- Подгибка кромок: как уменьшить плоские концы обечайки
- Дефекты вальцовки: овальность, пружинение и смещение
- Цена листогибочных вальцов: основные факторы


