
Портативный лазерный сварочный аппарат определяется четырьмя строками своей таблицы характеристик: мощность источника (1000w, 1500w или 2000w на ручном аппарате BM), диапазон сварки (0.5~6 mm углеродистая сталь, 0.5~6 mm нержавеющая сталь, 0.5~4 mm алюминий), скорость сварки (≤120 mm/s) и режим охлаждения (водяное). Выбирайте мощность по самому толстому соединению, которое вы свариваете ежедневно, из самого отражающего металла в вашем списке, а не по наибольшему числу в каталоге. Подача проволоки, защитный газ и чиллер, подобранный под источник, определяют, будет ли шов чистым; одна лишь цифра мощности этого не решает.
Ручной аппарат лазерной сварки на волоконном лазере серии BM — единственный сварочный аппарат в категории BEIGEMA станок лазерной резки на волоконном лазере , наряду с одностоловым BM 3015 и закрытым со сменным столом резаками.
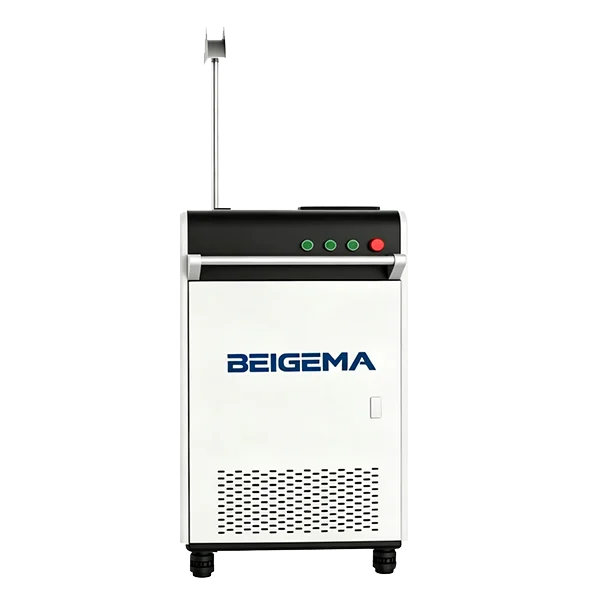
1. Чтение таблицы характеристик портативного лазерного сварочного аппарата
На странице ручного аппарата лазерной сварки на волоконном лазере BM опубликована одна таблица параметров для семейства. Она скопирована ниже без изменений.
| Параметр | Опубликованное значение |
|---|---|
| Мощность лазера (кВт) | 1000w / 1500w / 2000w |
| Скорость сварки (мм/с) | ≤ 120mm/s |
| Диапазон сварки (мм) | 0.5~6mm углеродистая сталь; 0.5~6 нержавеющая сталь; 0.5~4 алюминий |
| Длина волокна (м) | Стандарт 10 |
| Режим охлаждения | Водяное охлаждение |
| Электропитание | 380V / 50HZ; 220V по индивидуальному заказу |
Две вещи, о которых таблица не говорит. В ней не указан механизм подачи проволоки, поэтому входит ли он в поставку — это предмет коммерческого предложения. И строка мощности заканчивается на 2000w, тогда как сводная таблица на той же странице указывает 3kw, поэтому рассматривайте источник 3 kW как опцию, вписываемую в техническое коммерческое предложение, а не как строку каталога.
2. Выбор 1000w, 1500w или 2000w по материалу и толщине
Мощность — это энергия, вводимая в шов за секунду. Более толстое соединение требует больше энергии на миллиметр: при фиксированной скорости нужно больше ватт, а при фиксированных ваттах вы замедляетесь, что на тонком листе возвращает деформацию, ради устранения которой и покупался лазер. Покупайте ступень мощности, которая позволяет вам двигаться на самом толстом ежедневном соединении.
Материал меняет арифметику. Таблица даёт алюминий 0.5~4 mm против 0.5~6 mm для двух сталей; алюминий также отражает больше луча и отводит тепло от сварочной ванны быстрее, чем сталь. Нержавеющая сталь удерживает тепло: хорошо для проплавления, плохо для цветов побежалости, если защита газом ослабнет. Углеродистая сталь — самая неприхотливая из трёх.
| Материал | Опубликованный диапазон (мм) | Что подталкивает вас к следующей ступени мощности | Где вступает присадочная проволока |
|---|---|---|---|
| Углеродистая сталь | 0.5~6 | Верх диапазона на производственной скорости; угловые швы на более толстом листе | Зазоры при сборке, наружные углы, усиленные угловые швы |
| Нержавеющая сталь | 0.5~6 | Та же логика; цвета побежалости — проблема скорости и газа, а не мощности | Те же соединения, присадка подобрана под марку |
| Алюминий | 0.5~4 | Больше ватт при той же толщине; лазерный сварочный аппарат 1000w — выбор для тонкого листа | Большинство стыковых соединений; оксидная плёнка очищена предварительно |
| Оцинкованная сталь | Отдельной строки в таблице нет | Проблему задаёт цинковое покрытие, а не толщина | Проволока перекрывает зазор, оставленный для выхода паров цинка |
Какую же мощность выбрать? Таблица не разделяет диапазон сварки по мощности, поэтому отталкивайтесь от самого толстого материала, который вы свариваете в большинстве смен, в его самой отражающей марке. Рассматривайте диапазон как справочный ориентир — так же, как руководство по мощности станка лазерной резки на волоконном лазере трактует таблицы резки, — и сварите образец собственного соединения перед заказом.
3. Подача проволоки, защитный газ, охлаждение и электропитание
Подача проволоки. Пятно волоконного лазера мало, поэтому сварка без присадки работает только тогда, когда две кромки соприкасаются по всему шву. Там, где сборка оставляет зазор, механизм подачи проволоки подаёт присадку в ванну, и лазер расплавляет её вместе с основным металлом; проволока также формирует угловой шов и позволяет выполнить второй проход на верхней границе диапазона. Укажите в запросе, требуется ли механизм подачи.
Защитный газ. Газ выходит из сопла горелки и покрывает ванну, чтобы она не реагировала с воздухом. Покрытие важнее расхода: слишком мало — и нержавеющая сталь темнеет, а алюминий получает пористость; слишком много — и струя затягивает воздух в ванну. Аргон — обычный выбор для ручной горелки лазерной сварки на волоконном лазере. Пористость на оцинкованном листе — прежде всего проблема цинка, поэтому сошлифуйте покрытие у соединения или оставьте вентиляционный зазор, перекрытый проволокой, прежде чем менять мощность.
Охлаждение и питание. В таблице указано водяное охлаждение; на странице продукта среди компонентов назван водяной чиллер S&A с двухтемпературным регулированием. Обеспечьте ему воздушный поток и чистую воду и защитите контур от замерзания; сбой охлаждения останавливает источник прежде, чем на шве появится дефект. Электропитание — это 380V / 50HZ с 220V как опция по индивидуальному заказу, поэтому сообщите напряжение и частоту питающей сети цеха. Стандартное волокно 10 m — это поводок: шкаф остаётся на месте, поэтому планируйте стенд так, чтобы самый длинный шов укладывался в этот радиус.
4. Ручной лазерный сварочный аппарат против TIG и MIG: что меняется, что нет
Утверждение страницы продукта состоит в том, что этот лазерный сварочный аппарат работает в 2-10 раз быстрее традиционных режимов сварки TIG и MIG, со сварными соединениями без пор и заусенцев и с шлифовкой, в основном ненужной. Откуда это берётся? Сфокусированный луч вводит свою энергию в пятно, поэтому деталь получает меньше общего тепла, чем при дуге, для того же шва: меньше деформации на тонком листе и более узкий валик. Оператор перемещает горелку, пока станок задаёт колебательный рисунок, что легче освоить, чем координировать горелку TIG, длину дуги и пруток вручную. MIG сохраняет своё место там, где зазоры широки или сечение выходит за диапазон 0.5~6 mm.
Что не меняется — это подготовка соединения. Лазерная сварка листового металла менее терпима к зазорам, ржавчине, маслу и прокатной окалине, чем MIG, поэтому очистка, которую сварщик MIG может пропустить, становится частью процесса. То же семейство это покрывает: лазерная очистка использует высокочастотные высокоэнергетические лазерные импульсы для удаления ржавчины, масла, оксидных слоёв и краски, а страница ручного сварочного аппарата перечисляет сменные сопла для сварки, очистки и резки. Защита глаз и удаление дыма у шва не являются опциями.
5. Сочетание сварочного аппарата с резаком на волоконном лазере 3015
Пакет «резка и сварка» — обычный запрос дилера: одностоловый станок лазерной резки на волоконном лазере BM 3015 или полностью закрытый станок лазерной резки на волоконном лазере BM со сменным столом для заготовок, и ручной сварочный аппарат для сборки. Выбирайте мощность резака по руководству по мощности, которое отбирает от 1 до 12 kW по материалу, а газ — по руководству по вспомогательному газу для лазерной резки листового металла: кромка углеродистой стали, резанная кислородом, несёт оксидный слой, который может потребовать удаления перед сваркой, тогда как кромка, резанная азотом, свободна от оксидов. Для листа выше таблицы резака сначала прочитайте лазерная резка против плазменной резки .
- Таблица ручного аппарата BM в линейке волоконных лазеров начинается с 1000w; строки 500w нет.
Часто задаваемые вопросы о портативном лазерном сварочном аппарате
Какой толщины может сваривать портативный лазерный сварочный аппарат?
Таблица ручного аппарата BM перечисляет 0.5~6 mm углеродистая сталь, 0.5~6 mm нержавеющая сталь и 0.5~4 mm алюминий при скорости сварки ≤120 mm/s. Это внешний предел для источников 1000w, 1500w и 2000w; то, что вы выдерживаете на скорости, зависит от мощности, типа соединения и проволоки.
Следует ли мне выбрать лазерный сварочный аппарат 1000w, 1500w или 2000w?
Выбирайте по самому толстому материалу, который вы свариваете в большинстве смен, в его самой отражающей марке. Таблица не разделяет диапазон сварки по мощности, поэтому сварите образец этого соединения на рассматриваемой мощности перед заказом. В сводной таблице также указано 3kw; внесите это в коммерческое предложение.
Почему ручной лазерный сварочный аппарат оставляет пористость на оцинкованном листе?
Цинк испаряется внутри ванны прежде, чем расплавится сталь, и захваченный пар становится порами. Сошлифуйте покрытие у соединения или оставьте вентиляционный зазор, перекрытый присадочной проволокой, проверьте, что защитный газ покрывает ванну, не затягивая воздух, и только затем регулируйте мощность и скорость.
Ручной лазерный сварочный аппарат быстрее TIG или MIG?
На странице продукта указано, что этот лазерный сварочный аппарат работает в 2-10 раз быстрее традиционных режимов сварки TIG и MIG, со шлифовкой, в основном ненужной. Выигрыш наибольший на тонком листе с плотной сборкой; на соединениях с зазорами или сечении вне диапазона 0.5~6 mm дуговая сварка сохраняет своё место.
Требует ли станок питания 380 V и чиллера?
В таблице указано 380V / 50HZ, с поддержкой 220V как опция по индивидуальному заказу, и водяное охлаждение как режим охлаждения. Чиллер является частью системы, поэтому планируйте цех с воздушным потоком, чистой водой, защитным газом и удалением дыма и сообщите напряжение и частоту питающей сети.
Чтобы получить предложение по мощности и конфигурации, пришлите чертёж и сообщите нам материал и толщину по маркам, типы соединений, есть ли оцинкованный лист, а также напряжение и частоту питающей сети.


