
Гильотинные ножницы для листа и гильотина с качающейся балкой обрабатывают не каждый лист одинаково, как только вы переходите на нержавеющую сталь или алюминий. Более прочные или более мягкие листы изменяют усилие резки, зазор между ножами и, в некоторых случаях, максимальную толщину, которую может обработать конкретный станок. В этом руководстве рассматриваются собственные таблицы производительности BEIGEMA по материалам и указывается, где необходимо корректировать зазор и производительность.
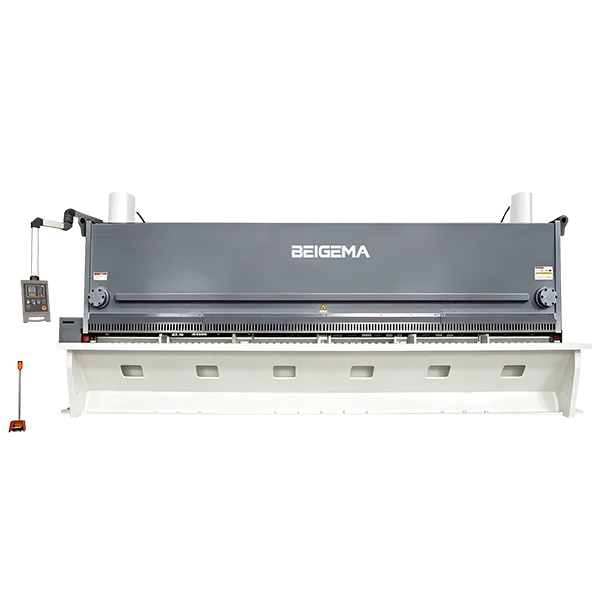
Текущая линейка BEIGEMA гидравлические гильотинные ножницы охватывает оба семейства, используемых для такого типа работ: гильотинные и с качающейся балкой.
1. Почему предел прочности при растяжении определяет реальный предел производительности
Каждая номинальная толщина на гидравлических ножницах предполагает определённую прочность материала. В таблице характеристик гильотины с качающейся балкой BEIGEMA это основание указано напрямую: столбец «Предел прочности при растяжении» напечатан при ≤ 450, и каждый показатель толщины рассчитан относительно этого предела. В таблице рядом с числом не указана единица измерения, поэтому уточните основание по сертификату качества на фактически приобретаемый лист.
Когда лист перед оператором прочнее номинального основания, станку требуется меньшая толщина для достижения того же усилия резки. Это снижение номинальной производительности. Одна и та же модель, которая режет заданную толщину при номинальном основании, не обязательно возьмёт ту же толщину из более прочной марки нержавеющей стали при той же настройке. Уточните скорректированную толщину для вашей конкретной марки до того, как остановитесь на модели, а не после первого пробного реза.
2. Производительность гильотинных ножниц для листа и гильотины с качающейся балкой по толщине
The QC12K гильотина с качающейся балкой (её строки характеристик напечатаны QC12Y-…) и QC11Y гидравлические гильотинные ножницы масштабируются по толщине по-разному; только в таблице гильотины с качающейся балкой указано основание по пределу прочности при растяжении, поэтому запрашивайте номинальное основание для строки гильотинных ножниц, когда сравниваете их. При фиксированной ширине 3200 mm серия гильотин с качающейся балкой охватывает от 6 mm до 12 mm:
| Модель | Толщина (мм) | Ширина (мм) | Предел прочности при растяжении | Угол резки (°) | Ходы (мин⁻¹) | Диапазон заднего упора | Основная мощность (кВт) |
|---|---|---|---|---|---|---|---|
| QC12Y-6×3200 | 6 | 3200 | ≤ 450 | 1° 30′ | 16 | 20~600 | 7.5 |
| QC12Y-8×3200 | 8 | 3200 | ≤ 450 | 1° 30′ | 10 | 20~600 | 11 |
| QC12Y-10×3200 | 10 | 3200 | ≤ 450 | 1° 30′ | 10 | 20~600 | 15 |
| QC12Y-12×3200 | 12 | 3200 | ≤ 450 | 2° | 9 | 20~600 | 18.5 |
Серия гильотинных ножниц простирается дальше при той же ширине 3200 mm, от 6 mm до 40 mm, с соответствующим ростом мощности двигателя и числа ходов:
| Модель | Толщина (мм) | Ширина (мм) | Ходы (мин⁻¹) | Диапазон заднего упора | Угол резки (°) | Высота зева (мм) | Мощность двигателя (кВт) |
|---|---|---|---|---|---|---|---|
| QC11Y-6×3200 | 6 | 3200 | 14-35 | 20-600 | 0.5°-1.5° | 800 | 7.5 |
| QC11Y-8×3200 | 8 | 3200 | 12-30 | 20-600 | 0.5°-2° | 850 | 11 |
| QC11Y-12×3200 | 12 | 3200 | 12-25 | 20-800 | 0.5°-2° | 900 | 18.5 |
| QC11Y-16×3200 | 16 | 3200 | 12-20 | 20-800 | 0.5°-2.5° | 900 | 22 |
| QC11Y-20×3200 | 20 | 3200 | 10-20 | 20-800 | 0.5°-3° | 950 | 30 |
| QC11Y-25×3200 | 25 | 3200 | 8-15 | 20-800 | 0.5°-3.5° | 950 | 37 |
| QC11Y-30×3200 | 30 | 3200 | 8-12 | 20-1000 | 0.5°-4.0° | 1100 | 45 |
| QC11Y-40×3200 | 40 | 3200 | 4-10 | 20-1000 | 0.5°-4.0° | 1200 | 55 |
Читайте эти значения толщины с учётом номинального предела прочности при растяжении, а не сами по себе. Лист нержавеющей стали выше этого предела требует более низкой строки в таблице, даже если число в миллиметрах совпадает с работой, которую вы выполняли ранее.
3. Зазор между ножами меняется в зависимости от материала, а не только от толщины
Зазор между ножами — это боковой зазор между подвижной и неподвижной режущими кромками в точке их наибольшего сближения. Это не то же самое, что зазор вокруг пуансона и матрицы, и ни один процент не подходит для всех ножниц, комплектов ножей или материалов, поэтому в этом руководстве не приводится универсальное значение зазора.
Из чего бы ни был сделан лист, последовательность сохраняется: определите марку, толщину и предел прочности при растяжении, отрежьте пробную деталь под контролем, затем оцените кромку, заусенец и форму детали, прежде чем запускать партию. Зазор, оставленный при одной настройке при смене материала, как правило, проявляется в более грубом резе или повышенной нагрузке на станок, а не в чистой кромке. руководство по заточке и обслуживанию ножей гильотинных ножниц описывает, как настроить и поддерживать этот зазор.
4. Гильотинные ножницы или гильотина с качающейся балкой для работы с нержавеющей сталью и алюминием
Являются ли гильотинные ножницы автоматически правильным выбором, как только в работу включается нержавеющая сталь? сравнение гильотинных ножниц и гильотины с качающейся балкой говорит, что нет, и материал — одна из причин. QC12K гильотина с качающейся балкой «демонстрирует минимальное скручивание и деформацию, что делает её пригодной для резки длинных листов, тонких листов и нержавеющей стали», согласно её собственному описанию продукта.
Гильотинные ножницы всё ещё оправдывают своё место на более толстом материале и работах, которые часто меняют спецификацию; их более широкий диапазон регулировки и управление углом наклона дают оператору больше возможностей. Для тонкого листа нержавеющей стали или длинных алюминиевых панелей, которые легко деформируются, рез с меньшим скручиванием у гильотины с качающейся балкой может быть более безопасным выбором по умолчанию.
5. Защита алюминиевого листа и настройка работы
Алюминий царапается легче стали, поэтому практические решения лежат вне самого ножа: содержите стол, задний упор и прижимы свободными от окалины и стружки, оставляйте защитную плёнку на листе так долго, как позволяет технологический процесс, и не тащите панели по столу и не складывайте их лицом к лицу. Ничто из этого не меняет принцип резки. Это меняет только внешний вид листа после обработки.
Часто задаваемые вопросы о резке нержавеющей стали и алюминия
Почему номинальная толщина 10 mm на ножницах не может покрыть 10 mm нержавеющей стали при той же настройке?
Потому что номинальная толщина предполагает определённый предел прочности при растяжении, и в таблице гильотины с качающейся балкой это основание напечатано как ≤ 450 без единицы измерения рядом. Марка нержавеющей стали выше этого основания сопротивляется больше на миллиметр, поэтому та же толщина листа требует более низкой строки в таблице производительности, а не строки, на которой было основано номинальное значение.
Нужно ли менять зазор между ножами между сталью, нержавеющей сталью и алюминием?
Да, в принципе, хотя ни один универсальный процент не подходит для всех ножниц и марок ножей. Определите марку, толщину и предел прочности при растяжении, отрежьте пробную деталь, затем оцените кромку, заусенец и форму детали перед запуском партии; руководство по заточке и обслуживанию ножей описывает ту же последовательность.
Следует ли мне выбрать QC11Y гильотинные ножницы или QC12K гильотину с качающейся балкой для работы с нержавеющей сталью?
Это зависит от толщины и длины листа больше, чем от одной лишь нержавеющей стали. Гильотина с качающейся балкой создана для минимизации скручивания и деформации на длинных, тонких листах и нержавеющей стали, в то время как более широкий диапазон регулировки гильотинных ножниц подходит для более толстого материала и работ, которые часто меняются. сравнение гильотинных ножниц и гильотины с качающейся балкой описывает полный процесс принятия решения.
Как мне предотвратить царапание алюминиевого листа во время резки?
Содержите стол, прижимы и задний упор в чистоте от окалины и стружки, оставляйте защитную плёнку на листе так долго, как позволяет технологический процесс, и избегайте перетаскивания или складывания панелей лицом к лицу. Это этапы обращения со станком, а не изменения самой настройки резки.
Какую информацию мне следует отправить с запросом коммерческого предложения на резку нержавеющей стали или алюминия?
Марку, толщину и полную длину реза, а также самую узкую полосу, которую вам нужно резать, и ожидаемый размер партии. Контроллер, оси, рабочий диапазон, допуски и входящие компоненты затем подтверждаются в подписанном техническом коммерческом предложении на конкретный станок.
Отправьте марку материала, толщину и длину реза для вашей работы с нержавеющей сталью или алюминием через страницу контактов BEIGEMA, и сверьте их с таблицами QC11Y и QC12K перед заказом.
Связанные страницы
Похожие руководства
- Виды ножниц: гильотинные, маятниковые, комбинированные
- Возможности ножниц: QC11Y 6-40 mm и QC12K 6-12 mm
- Заточка ножей гильотины: зазор, износ и срок службы
- Выбор гильотины: толщина, угол реза и зазор ножей
- Дефекты резки гильотиной: скручивание, прогиб и сабля
- Гильотинные ножницы или гильотина с качающейся балкой: что выбрать?


