
W cięciu laserowym blach moc nie decyduje sama o wyniku. Gatunek materiału, grubość, stan powierzchni, gaz pomocniczy, czystość i ciśnienie gazu, stan dyszy, pozycja ogniskowania, prędkość i dynamika maszyny — wszystko to wpływa na to, czy detal opuszcza stół gotowy do następnej operacji.
Skorzystaj z istniejącego przewodnika po mocach wycinarek laserowych światłowodowych dla zakresów kwalifikacji 1–12 kW firmy BEIGEMA; ten przewodnik koncentruje się na gazie i jakości cięcia.
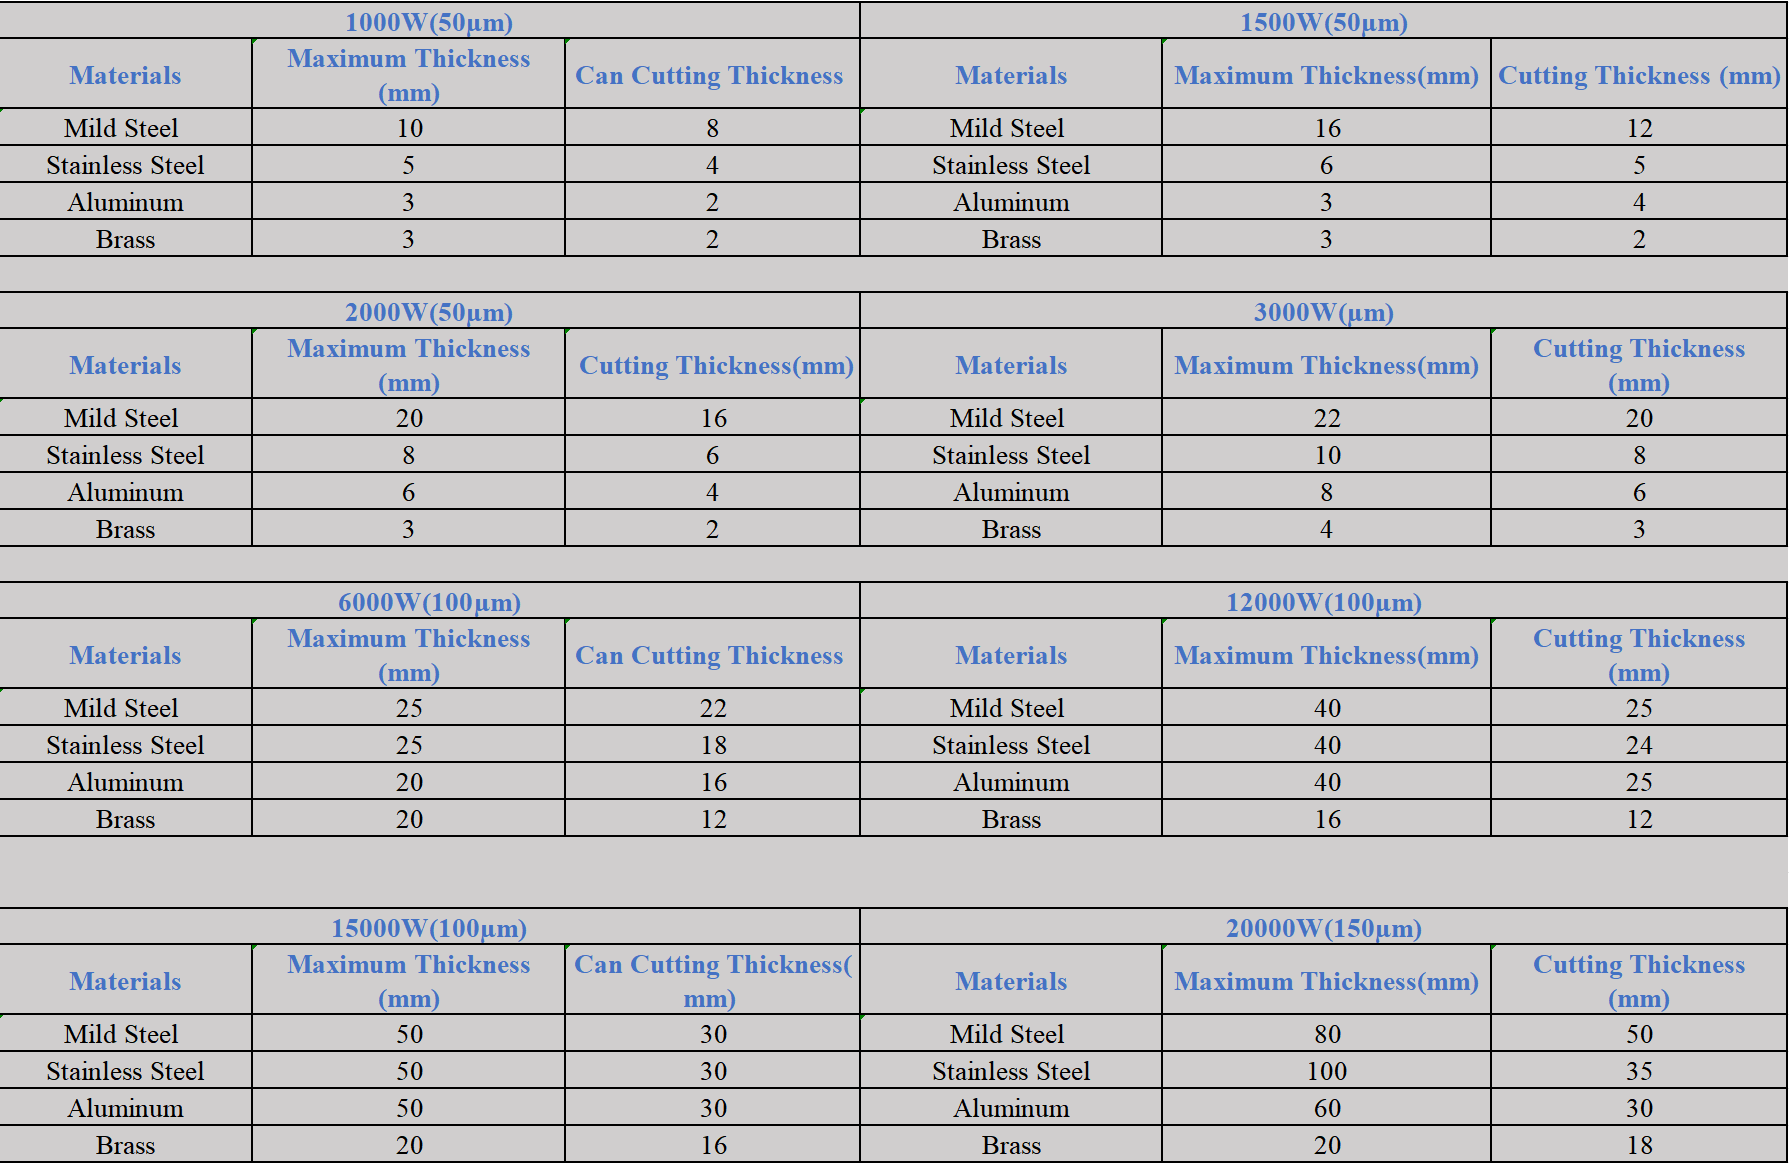
Wybierz gaz pomocniczy na podstawie materiału i wymaganego wykończenia
Gaz pomocniczy usuwa stopiony materiał ze szczeliny cięcia i zmienia reakcję cięcia. Najlepszy wybór jest więc decyzją produkcyjną, a nie prostą zasadą, że jeden gaz jest zawsze szybszy lub tańszy.
| Gaz pomocniczy | Typowe zastosowanie | Główny kompromis |
|---|---|---|
| Tlen | Cięcie płomieniowe stali węglowej | Może zwiększyć zdolność cięcia, ale pozostawia utlenioną krawędź |
| Azot | Krawędzie stali nierdzewnej/aluminium wolne od tlenków | Duży przepływ i ciśnienie mogą sprawić, że koszt gazu będzie znaczący |
| Sprężone powietrze | Wybrane prace w stali węglowej, nierdzewnej i aluminium | Niższy koszt kupowanego gazu, ale powietrze musi być czyste, suche i odpowiednie dla maszyny |
| Argon lub gaz mieszany | Materiały/zastosowania specjalne | Stosować wyłącznie z kwalifikowanym procesem i kompatybilnym systemem |
Tlen może podtrzymywać reakcję egzotermiczną w stali węglowej, ale warstwa tlenków może wymagać usunięcia przed spawaniem lub powłoką. Azot jest często wybierany tam, gdzie liczy się krawędź wolna od tlenków. Sprężone powietrze może obniżyć koszt kupowanego gazu, jednak olej, wilgoć, niewystarczające ciśnienie lub zbyt mały przepływ mogą uszkodzić optykę i destabilizować cięcie.
Dostępne rodziny urządzeń wymieniono w kategorii wycinarek laserowych światłowodowych.
Zdolność grubościowa wymaga trzech różnych odpowiedzi
- Maksymalna grubość przecięcia: maszyna może rozdzielić blachę, ale prędkość i jakość krawędzi mogą być nieodpowiednie do regularnej produkcji.
- Stabilna grubość produkcyjna: proces może być powtarzany przy akceptowalnym czasie cyklu i żywotności materiałów eksploatacyjnych.
- Grubość wysokiej jakości: cięcie spełnia wymagania kupującego dotyczące tolerancji, prostopadłości, gratu, chropowatości i dalszego przetwarzania.
Oferta powinna określać, która definicja jest używana. Poproś o próbki przy normalnej i maksymalnej grubości produkcyjnej, z użyciem dokładnego gatunku, gazu i wymaganego wykończenia. Ogólna tabela mocy nie zastąpi tego dowodu.
W przypadku konfiguracji z jednym stołem sprawdź laser światłowodowy serii BM 3015.
Co kontroluje jakość krawędzi cięcia laserowego?

| Objaw | Prawdopodobne kontrole | Praktyczna reakcja |
|---|---|---|
| Grat na dolnej krawędzi | Prędkość, ogniskowanie, ciśnienie/przepływ gazu, dysza | Powrót do zatwierdzonego zestawu parametrów; sprawdzić materiały eksploatacyjne |
| Szeroka lub stożkowa szczelina cięcia | Pozycja ogniskowania, centrowanie wiązki/dyszy | Sprawdzić optykę i wyrównanie dyszy |
| Szorstkie smugi | Prędkość, moc, gaz i powierzchnia materiału | Testować jeden parametr na raz |
| Przepalanie lub nadcięcie | Zbyt mała prędkość lub zbyt silna reakcja tlenu | Zweryfikować prędkość, ogniskowanie i wybór gazu |
| Niespójne narożniki | Przyspieszenie, moc w narożnikach i nagrzewanie | Użyć ustawień narożników specyficznych dla sterownika |
| Częste uszkodzenia okna ochronnego | Zanieczyszczony gaz, odpryski lub złe przebijanie | Zatrzymać i sprawdzić jakość gazu oraz ustawienia przebijania |
Samo ciśnienie gazu nie jest lekarstwem na złą krawędź. Średnica dyszy, odległość, centrowanie dyszy i dostępny przepływ gazu określają, jakie ciśnienie dociera do szczeliny cięcia. Zwiększanie ciśnienia bez sprawdzenia tych zmiennych może marnować gaz i pogarszać stabilność wyniku.
Opcja w pełni obudowana z wymiennym stołem jest pokazana na laserze światłowodowym serii BM w obudowie.
Jak porównywać koszty operacyjne
Nie podawaj jednej wartości RMB za godzinę ani RMB za kWh bez aktualnej lokalnej podstawy kosztów mediów i gazu. Zbuduj koszt na detal z zmierzonego czasu cyklu, wydajności zagnieżdżania, energii elektrycznej, zużycia gazu, mocy sprężarki i konserwacji, a następnie dodaj robociznę oraz ewentualne szlifowanie, usuwanie tlenków lub poprawki.
- Cena kupowanego tlenu lub azotu oraz opłaty za dostawę/magazynowanie.
- Koszt sprężarki, osuszacza, filtracji i energii elektrycznej przy użyciu powietrza.
- Dysze, części ceramiczne, okna ochronne i inne materiały eksploatacyjne.
- Czas przebijania, prędkość cięcia, wykorzystanie blachy i wskaźnik pracy bezobsługowej.
- Odrzucone detale i obróbka wtórna spowodowana złymi krawędziami.
Aby poznać szerszy proces zakupowy, przeczytaj zakup maszyn do obróbki blachy z Chin.
Lista kontrolna odbioru próbki cięcia
- Certyfikat materiału, gatunek, grubość i stan powierzchni są zgodne z zapasem produkcyjnym.
- Moc maszyny, głowica tnąca, dysza, ogniskowanie, rodzaj gazu, czystość i ciśnienie są zapisane.
- Wymiary, jakość otworów, prostopadłość, grat, chropowatość i nalot cieplny są mierzone względem rysunku.
- Czas przebijania, czas cięcia i zużycie gazu są zapisane do porównania kosztu na detal.

Często zadawane pytania o cięcie laserowe blachy
Czy azot jest zawsze najlepszym gazem do stali nierdzewnej?
Azot jest szeroko stosowany do krawędzi wolnej od tlenków, ale ciśnienie, przepływ i koszt mogą być znaczne. Potwierdź wymagania dotyczące wykończenia i porównaj z kwalifikowanymi parametrami cięcia powietrzem, jeśli to właściwe.
Czy sprężone powietrze może uszkodzić laser światłowodowy?
Źle przygotowane powietrze może zanieczyścić lub uszkodzić tor optyczny. Stosuj wyłącznie specyfikację ciśnienia, przepływu, filtracji, suchości i kontroli oleju zatwierdzoną przez dostawcę maszyny i głowicy tnącej.
Dlaczego dwie maszyny o tej samej mocy tną inaczej?
Głowica tnąca, jakość wiązki, system ruchu, biblioteka parametrów, dostarczanie gazu, materiał i stan konserwacji mogą zmieniać zdolność i jakość krawędzi.
Jaki jest najszybszy sposób weryfikacji deklaracji grubości dostawcy?
Poproś o nagrane próbki cięcia z użyciem twojego materiału i rysunku, a następnie zmierz jakość krawędzi i czas cyklu, zamiast akceptować samą liczbę maksymalnej grubości.
Wyślij szczegóły materiału i wymagania dotyczące próbek przez stronę kontaktową BEIGEMA.


