
Przenośna spawarka laserowa jest zdefiniowana przez cztery wiersze swojej tabeli specyfikacji: moc źródła (1000w, 1500w lub 2000w w modelu ręcznym BM), zakres spawania (0.5~6 mm stal węglowa, 0.5~6 mm stal nierdzewna, 0.5~4 mm aluminium), prędkość spawania (≤120 mm/s) i tryb chłodzenia (woda). Moc wybierz na podstawie najgrubszego złącza, które spawasz codziennie, w najbardziej odbijającym metalu z Twojej listy, a nie na podstawie największej liczby w katalogu. Podawanie drutu, gaz osłonowy i chiller dopasowany do źródła decydują, czy spoina jest czysta; sama wartość mocy tego nie rozstrzyga.
Ręczna spawarka laserowa światłowodowa BM to jedyna spawarka w kategorii wycinarka laserowa światłowodowa firmy BEIGEMA, obok BM 3015 z pojedynczym stołem i obudowanych wycinarek z wymiennym stołem .
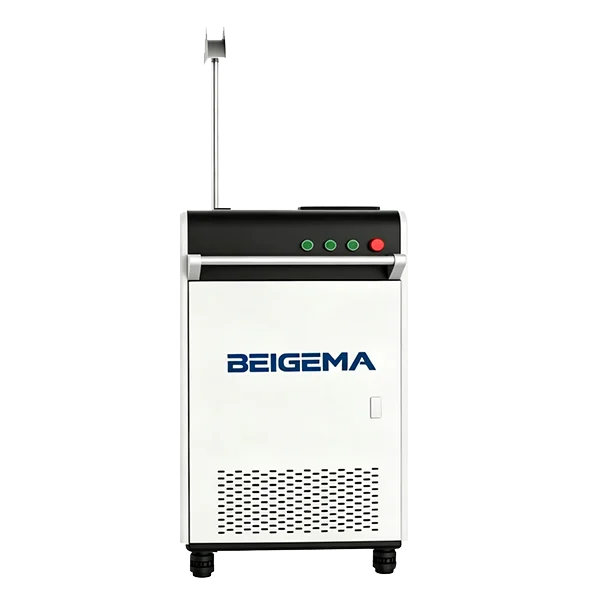
1. Jak czytać tabelę specyfikacji przenośnej spawarki laserowej
Strona ręcznej spawarki laserowej światłowodowej BM publikuje jedną tabelę parametrów dla całej rodziny. Jest ona przytoczona poniżej bez zmian.
| Parametr | Publikowana wartość |
|---|---|
| Moc lasera (kw) | 1000w / 1500w / 2000w |
| Prędkość spawania (mm/s) | ≤ 120mm/s |
| Zakres spawania (mm) | 0.5~6mm stal węglowa; 0.5~6 stal nierdzewna; 0.5~4 aluminium |
| Długość światłowodu (m) | Standardowo 10 |
| Tryb chłodzenia | Chłodzenie wodne |
| Elektromechaniczne | 380V / 50HZ; 220V wsparcie dostosowania |
Dwie rzeczy, których tabela nie mówi. Nie wymienia podajnika drutu, więc to, czy jest w zestawie, jest pozycją ofertową. A wiersz mocy kończy się na 2000w, podczas gdy pole podsumowania na tej samej stronie wymienia 3kw, więc źródło 3 kW należy traktować jako opcję wpisaną do oferty technicznej, a nie wiersz katalogowy.
2. Wybór 1000w, 1500w lub 2000w według materiału i grubości
Moc to energia wprowadzana do spoiny na sekundę. Grubsze złącze wymaga więcej energii na milimetr: przy stałej prędkości potrzebuje więcej watów, a przy stałej mocy zwalniasz, co na cienkiej blasze przywraca odkształcenia, których zakup lasera miał uniknąć. Kup taki stopień mocy, który pozwoli Ci utrzymać ruch na najgrubszym codziennym złączu.
Materiał zmienia arytmetykę. Tabela podaje aluminium 0.5~4 mm w porównaniu z 0.5~6 mm dla obu stali; aluminium także bardziej odbija wiązkę i szybciej odprowadza ciepło z jeziorka niż stal. Stal nierdzewna zatrzymuje ciepło: dobre dla wtopienia, złe dla nalotu cieplnego, jeśli osłona gazowa zawiedzie. Stal węglowa jest najbardziej wybaczająca z całej trójki.
| Materiał | Publikowany zakres (mm) | Co popycha Cię do następnego stopnia mocy | Gdzie wchodzi drut dodatkowy |
|---|---|---|---|
| Stal węglowa | 0.5~6 | Górna granica zakresu przy prędkości produkcyjnej; spoiny pachwinowe na grubszej blasze | Szczeliny pasowania, narożniki zewnętrzne, spoiny pachwinowe wielowarstwowe |
| Stal nierdzewna | 0.5~6 | Ta sama logika; nalot cieplny to problem prędkości i gazu, a nie mocy | Te same złącza, drut dopasowany do gatunku |
| Aluminium | 0.5~4 | Więcej watów przy tej samej grubości; spawarka laserowa 1000w to wybór do cienkiej blachy | Większość złączy doczołowych; warstwa tlenków usunięta najpierw |
| Stal ocynkowana | Brak osobnego wiersza w tabeli | Powłoka cynkowa określa problem, a nie grubość | Drut mostkuje szczelinę pozostawioną do odpowietrzenia par cynku |
Którą moc zatem wybrać? Tabela nie dzieli zakresu spawania według mocy, więc zacznij od najgrubszego materiału, który spawasz przez większość zmian, w jego najbardziej odbijającym gatunku. Traktuj zakres jako odniesienie przesiewowe, tak jak przewodnik po mocach wycinarek laserowych światłowodowych traktuje wykresy cięcia, i przed zamówieniem zespawaj próbkę własnego złącza.
3. Podawanie drutu, gaz osłonowy, chłodzenie i zasilanie
Podawanie drutu. Plamka lasera światłowodowego jest mała, więc spawanie bez dodatku działa tylko wtedy, gdy obie krawędzie stykają się na całej długości spoiny. Tam, gdzie pasowanie pozostawia szczelinę, podajnik drutu wciska dodatek do jeziorka, a laser topi go razem z metalem rodzimym; drut buduje też spoinę pachwinową i pozwala na drugie przejście na górze zakresu. W zapytaniu podaj, czy podajnik jest wymagany.
Gaz osłonowy. Gaz opuszcza dyszę na uchwycie i pokrywa jeziorko, aby nie reagowało z powietrzem. Osłona liczy się bardziej niż przepływ: za mało i stal nierdzewna ciemnieje, a aluminium łapie porowatość; za dużo i strumień wciąga powietrze do jeziorka. Argon jest zwykłym wyborem w ręcznym uchwycie do spawania laserowego światłowodowego. Porowatość na blasze ocynkowanej to najpierw problem cynku, więc zeszlifuj powłokę przy złączu lub pozostaw szczelinę odpowietrzającą mostkowaną drutem, zanim zmienisz moc.
Chłodzenie i zasilanie. Tabela wymienia chłodzenie wodne; strona produktu wymienia wśród komponentów chiller wodny S&A z podwójną regulacją temperatury. Zapewnij mu przepływ powietrza i czystą wodę oraz chroń obieg przed zamarzaniem; awaria chłodzenia zatrzymuje źródło, zanim spoina pokaże wadę. Elektromechaniczne to 380V / 50HZ z 220V jako dostosowaniem, więc podaj napięcie i częstotliwość na ścianie hali. Standardowy światłowód 10 m to smycz: szafa pozostaje na miejscu, więc rozplanuj stanowisko tak, aby najdłuższa spoina mieściła się w tym promieniu.
4. Ręczna spawarka laserowa vs TIG i MIG: co się zmienia, a co nie
Twierdzenie strony produktu jest takie, że ta spawarka laserowa działa 2-10 razy szybciej niż tradycyjne tryby spawania TIG i MIG, a spoiny są wolne od porów i zadziorów, a szlifowanie w większości zbędne. Skąd to wynika? Skupiona wiązka wprowadza energię w plamkę, więc element pobiera mniej ciepła niż łuk przy tej samej spoinie: mniej odkształceń na cienkiej blasze i węższa ścieżka. Operator przesuwa uchwyt, podczas gdy maszyna wykonuje wzór wahadłowy, co jest łatwiejsze do nauczenia niż ręczna koordynacja palnika TIG, długości łuku i pręta. MIG zachowuje swoje miejsce tam, gdzie szczeliny są szerokie lub przekrój leży poza zakresem 0.5~6 mm.
Co się nie zmienia, to przygotowanie złącza. Spawanie laserowe blachy jest mniej tolerancyjne na szczeliny, rdzę, olej i zgorzelinę walcowniczą niż MIG, więc czyszczenie, które spawacz MIG może pominąć, staje się częścią procesu. Ta sama rodzina to obejmuje: czyszczenie laserowe wykorzystuje wysokoczęstotliwościowe, wysokoenergetyczne impulsy laserowe do usuwania rdzy, oleju, warstw tlenków i farby, a strona spawarki ręcznej wymienia wymienne dysze do spawania, czyszczenia i cięcia. Ochrona oczu i odciąg spalin przy spoinie nie są opcją.
5. Łączenie spawarki z wycinarką laserową światłowodową 3015
Pakiet cięcie i spawanie to zwykłe zapytanie dealerskie: wycinarka laserowa światłowodowa BM 3015 z pojedynczym stołem lub wycinarka laserowa światłowodowa BM w pełni obudowana z wymiennym stołem do wykrojów oraz ręczna spawarka do montażu. Moc wycinarki wybierz z przewodnika po mocach, który przesiewa 1 do 12 kW według materiału, a gaz z przewodnika po gazach pomocniczych do cięcia laserowego blachy: krawędź stali węglowej cięta tlenem nosi warstwę tlenków, którą może trzeba usunąć przed spawaniem, podczas gdy krawędź cięta azotem jest wolna od tlenków. Dla blachy powyżej wykresu wycinarki przeczytaj najpierw cięcie laserowe vs cięcie plazmowe .
- Tabela ręczna BM w ofercie laserów światłowodowych zaczyna się od 1000w; nie ma wiersza 500w.
Najczęstsze pytania o przenośną spawarkę laserową
Jak grubo może spawać przenośna spawarka laserowa?
Tabela ręczna BM wymienia 0.5~6 mm stal węglowa, 0.5~6 mm stal nierdzewna i 0.5~4 mm aluminium przy prędkości spawania ≤120 mm/s. To jest granica zewnętrzna dla źródeł 1000w, 1500w i 2000w; to, co utrzymasz przy prędkości, zależy od mocy, typu złącza i drutu.
Czy wybrać spawarkę laserową 1000w, 1500w czy 2000w?
Wybierz na podstawie najgrubszego materiału, który spawasz przez większość zmian, w jego najbardziej odbijającym gatunku. Tabela nie dzieli zakresu spawania według mocy, więc przed zamówieniem zespawaj próbkę tego złącza na rozważanej mocy. Pole podsumowania wymienia też 3kw; wpisz to do oferty.
Dlaczego ręczna spawarka laserowa pozostawia porowatość na blasze ocynkowanej?
Cynk odparowuje wewnątrz jeziorka, zanim stal się stopi, a uwięziona para staje się porami. Zeszlifuj powłokę przy złączu lub pozostaw szczelinę odpowietrzającą mostkowaną drutem dodatkowym, sprawdź, czy gaz osłonowy pokrywa jeziorko bez wciągania powietrza, i dopiero wtedy dostosuj moc i prędkość.
Czy ręczna spawarka laserowa jest szybsza niż TIG lub MIG?
Strona produktu podaje, że ta spawarka laserowa działa 2-10 razy szybciej niż tradycyjne tryby spawania TIG i MIG, a szlifowanie jest w większości zbędne. Zysk jest największy na cienkiej blasze z ciasnym pasowaniem; przy złączach ze szczeliną lub przekroju poza zakresem 0.5~6 mm spawanie łukowe zachowuje swoje miejsce.
Czy maszyna wymaga zasilania 380 V i chillera?
Tabela wymienia 380V / 50HZ, z 220V obsługiwanym jako dostosowanie, oraz chłodzenie wodne jako tryb chłodzenia. Chiller jest częścią systemu, więc zaplanuj stanowisko z przepływem powietrza, czystą wodą, gazem osłonowym i odciągiem spalin oraz podaj napięcie i częstotliwość na ścianie.
Aby otrzymać propozycję mocy i konfiguracji, prześlij rysunek i podaj nam materiał oraz grubość według gatunku, typy złączy, czy któraś blacha jest ocynkowana, a także napięcie i częstotliwość na ścianie.


