
Taşınabilir bir lazer kaynak makinesi, teknik özellik tablosunun dört satırıyla tanımlanır: kaynak gücü (BM el tipi modelde 1000w, 1500w veya 2000w), kaynak aralığı (0.5~6 mm karbon çelik, 0.5~6 mm paslanmaz çelik, 0.5~4 mm alüminyum), kaynak hızı (≤120 mm/s) ve soğutma modu (su). Gücü, listenizdeki en yansıtıcı metalde her gün kaynak yaptığınız en kalın birleşim yerine göre seçin, katalogdaki en büyük sayıya göre değil. Tel besleme, koruyucu gaz ve kaynak kaynağına uygun bir soğutucu, dikişin temiz olup olmadığını belirler; tek başına güç değeri bunu belirlemez.
BM el tipi fiber lazer kaynak makinesi, BEIGEMA fiber lazer kesim makinesi kategorisindeki tek kaynak makinesidir; BM 3015 tek tablalı ve kapalı değişim tablalı kesicilerin yanında yer alır.
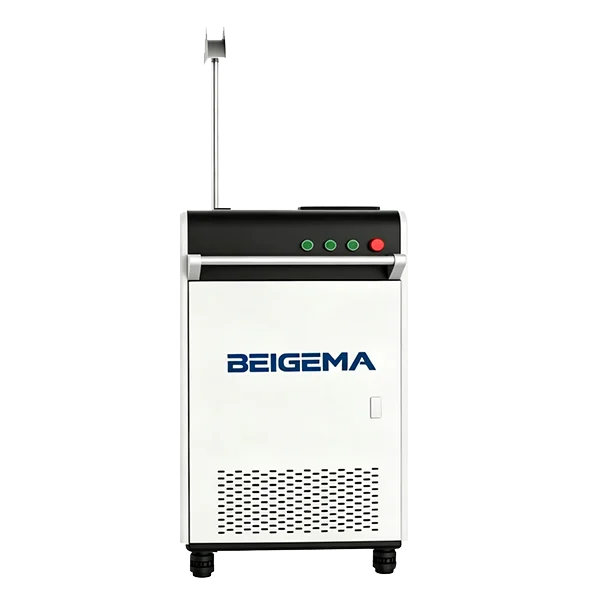
1. Taşınabilir bir lazer kaynak makinesinin teknik özellik tablosunu okumak
BM el tipi fiber lazer kaynak makinesi sayfası, seri için tek bir parametre tablosu yayımlar. Aşağıda değiştirilmeden kopyalanmıştır.
| Parametre | Yayımlanan değer |
|---|---|
| Lazer gücü (kw) | 1000w / 1500w / 2000w |
| Kaynak hızı (mm/sn) | ≤ 120mm/s |
| Kaynak aralığı (mm) | 0.5~6mm karbon çelik; 0.5~6 paslanmaz çelik; 0.5~4 alüminyum |
| Fiber uzunluğu (m) | Standart 10 |
| Soğutma modu | Su soğutma |
| Elektromekanik | 380V / 50HZ; 220V özel üretim desteği |
Tabloda söylenmeyen iki şey. Hiç tel besleyici listelenmemiş, yani bir tel besleyicinin gönderilip gönderilmeyeceği bir teklif kalemidir. Ve güç satırı 2000w’da dururken aynı sayfadaki özet kutusu 3kw listeler, bu nedenle 3 kW kaynağını katalog satırı olarak değil, teknik teklife yazılan bir opsiyon olarak değerlendirin.
2. Malzeme ve kalınlığa göre 1000w, 1500w veya 2000w seçimi
Güç, dikişe saniyede verilen enerjidir. Daha kalın bir birleşim yeri milimetre başına daha fazla enerji gerektirir: sabit hızda daha fazla watt gerekir ve sabit watt’ta yavaşlarsınız, bu da ince sacda lazerin gidermek için satın alındığı çarpılmayı geri getirir. En kalın günlük birleşim yerinizde hareket etmeye devam etmenizi sağlayan güç kademesini satın alın.
Malzeme hesabı değiştirir. Tablo, iki çelik için 0.5~6 mm değerine karşı alüminyum için 0.5~4 mm verir; alüminyum ayrıca ışının daha fazlasını yansıtır ve ısıyı havuzdan çeliğe göre daha hızlı uzaklaştırır. Paslanmaz çelik ısısını tutar: nüfuziyet için iyi, gaz koruması aksarsa ısı rengi için kötüdür. Karbon çelik üçü arasında en affedici olanıdır.
| Malzeme | Yayımlanan aralık (mm) | Sizi bir sonraki güç kademesine iten etken | Dolgu telinin girdiği yer |
|---|---|---|---|
| Karbon çelik | 0.5~6 | Üretim hızında aralığın üst sınırı; daha kalın sacda köşe kaynakları | Birleşim boşlukları, dış köşeler, yığılmış köşe kaynakları |
| Paslanmaz çelik | 0.5~6 | Aynı mantık; ısı rengi bir hız ve gaz sorunudur, güç sorunu değil | Aynı birleşim yerleri, kaliteye uygun dolgu teli |
| Alüminyum | 0.5~4 | Aynı kalınlıkta daha fazla watt; 1000w lazer kaynak makinesi ince sac tercihidir | Çoğu alın birleşimi; oksit tabakası önce temizlenir |
| Galvanizli çelik | Tabloda ayrı satır yok | Sorunu kalınlık değil, çinko kaplama belirler | Tel, çinko buharının tahliye olması için bırakılan boşluğu köprüler |
O halde hangi güç? Tablo kaynak aralığını güce göre ayırmıyor, bu nedenle çoğu vardiyada kaynak yaptığınız en kalın malzemeden, en yansıtıcı kalitesinden başlayın. Aralığı, fiber lazer kesim makinesi güç kılavuzu ‘nun kesim çizelgelerine yaklaştığı gibi bir ön eleme referansı olarak değerlendirin ve sipariş vermeden önce kendi birleşim yerinizden bir numune kaynak yapın.
3. Tel besleme, koruyucu gaz, soğutma ve güç kaynağı
Tel besleme. Fiber lazer noktası küçüktür, bu nedenle dolgu telsiz bir kaynak yalnızca iki kenar dikiş boyunca temas ettiğinde çalışır. Birleşim yerinde boşluk kaldığında, bir tel besleyici dolgu teli havuzun içine iter ve lazer onu ana metalle birlikte eritir; tel ayrıca köşe kaynağı oluşturur ve aralığın üst sınırında ikinci bir paso yapılmasına olanak tanır. Teklif talebinde tel besleyicinin gerekli olup olmadığını belirtin.
Koruyucu gaz. Gaz, tabancadaki lüleden çıkar ve havuzu kaplar, böylece hava ile reaksiyona girmez. Kaplama, debiden daha önemlidir: çok az olursa paslanmaz çelik kararır, alüminyum gözeneklilik alır; çok fazla olursa jet havayı havuzun içine çeker. El tipi fiber lazer kaynak tabancasında olağan tercih argondur. Galvanizli sacdaki gözeneklilik öncelikle bir çinko sorunudur, bu nedenle gücü değiştirmeden önce birleşim yerindeki kaplamayı taşlayın veya tel ile köprülenmiş bir tahliye boşluğu bırakın.
Soğutma ve besleme. Tablo su soğutmayı listeler; ürün sayfası bileşenler arasında çift sıcaklık düzenlemeli bir S&A su soğutucusu belirtir. Ona hava akışı ve temiz su verin ve devreyi donmaya karşı koruyun; bir soğutma arızası, dikişte bir kusur görünmeden önce kaynağı durdurur. Elektromekanik, 220V özel üretim olarak desteklenmek üzere 380V / 50HZ’dir, bu nedenle bölmenin duvarındaki voltaj ve frekansı gönderin. Standart 10 m fiber tasmadır: kabin sabit kalır, bu nedenle tezgahı en uzun dikiş bu yarıçap içinde kalacak şekilde yerleştirin.
4. El tipi lazer kaynak makinesi ile TIG ve MIG karşılaştırması: ne değişir, ne değişmez
Ürün sayfasının iddiası, bu lazer kaynak makinesinin geleneksel TIG ve MIG kaynak modlarından 2-10 kat daha hızlı çalıştığı, kaynak birleşim yerlerinin gözeneksiz ve çapaksız olduğu ve taşlamanın çoğunlukla gereksiz olduğudur. Bu nereden geliyor? Odaklanmış bir ışın enerjisini bir noktaya verir, bu nedenle parça aynı dikiş için bir arktan daha az toplam ısı alır: ince sacda daha az çarpılma ve daha dar bir dikiş. Operatör tabancayı hareket ettirirken makine salınım desenini sürer; bu, bir TIG torcunu, ark uzunluğunu ve teli elle koordine etmekten öğretmesi daha kolaydır. MIG, boşlukların geniş olduğu veya kesitin 0.5~6 mm aralığının dışında kaldığı yerlerde yerini korur.
Değişmeyen şey birleşim yeri hazırlığıdır. Sac metal lazer kaynağı, boşluklara, pasa, yağa ve hadde tufalına MIG’den daha az toleranslıdır, bu nedenle bir MIG kaynakçısının atlayabileceği temizlik süreç haline gelir. Aynı seri bunu kapsar: lazer temizleme, pası, yağı, oksit katmanlarını ve boyayı gidermek için yüksek frekanslı, yüksek enerjili lazer darbeleri kullanır ve el tipi kaynak makinesi sayfası kaynak, temizleme ve kesim için değiştirilebilir lüleler listeler. Dikişte göz koruması ve duman tahliyesi opsiyon değildir.
5. Kaynak makinesini bir 3015 fiber lazer kesim makinesiyle eşleştirme
Kesme ve kaynak paketi, olağan bayi talebidir: boşluklar için bir BM 3015 tek tablalı fiber lazer kesim makinesi veya BM tam kapalı değişim tablalı fiber lazer kesim makinesi ve montaj için el tipi kaynak makinesi. Kesicinin gücünü, malzemeye göre 1 ile 12 kW arasını eleyen güç kılavuzundan ve gazı sac metal lazer kesim yardımcı gaz kılavuzu‘ndan seçin: oksijenle kesilmiş bir karbon çelik kenarı, kaynaktan önce giderilmesi gerekebilecek bir oksit katmanı taşır, oysa azotla kesilmiş bir kenar oksitsizdir. Kesicinin çizelgesinin üzerindeki plaka için önce lazer kesim ile plazma kesim karşılaştırması ‘nı okuyun.
- BM el tipi tablo fiber lazer serisi içindeki BM el tipi tablo 1000w ile başlar; 500w satırı yoktur.
Taşınabilir Lazer Kaynak Makinesi SSS
Taşınabilir bir lazer kaynak makinesi ne kadar kalın kaynak yapabilir?
BM el tipi tablo, ≤120 mm/s kaynak hızında 0.5~6 mm karbon çelik, 0.5~6 mm paslanmaz çelik ve 0.5~4 mm alüminyum listeler. Bu, 1000w, 1500w ve 2000w kaynakları genelinde dış sınırdır; hızda tutabildiğiniz şey güce, birleşim tipine ve tele bağlıdır.
1000w, 1500w veya 2000w lazer kaynak makinesi mi seçmeliyim?
Çoğu vardiyada kaynak yaptığınız en kalın malzemeden, en yansıtıcı kalitesinden seçin. Tablo kaynak aralığını güce göre ayırmıyor, bu nedenle sipariş vermeden önce düşündüğünüz güçte o birleşim yerinden bir numune kaynak yapın. Özet kutusu ayrıca 3kw listeler; bunu teklife yazdırın.
El tipi bir lazer kaynak makinesi galvanizli sacda neden gözeneklilik bırakır?
Çinko, çelik erimeden önce havuzun içinde buharlaşır ve hapsolan buhar gözeneklere dönüşür. Birleşim yerindeki kaplamayı taşlayın veya dolgu teli ile köprülenmiş bir tahliye boşluğu bırakın, koruyucu gazın havayı içeri çekmeden havuzu kapladığını kontrol edin ve ancak ondan sonra güç ve hızı ayarlayın.
El tipi bir lazer kaynak makinesi TIG veya MIG’den daha hızlı mıdır?
Ürün sayfası, bu lazer kaynak makinesinin geleneksel TIG ve MIG kaynak modlarından 2-10 kat daha hızlı çalıştığını ve taşlamanın çoğunlukla gereksiz olduğunu belirtir. Kazanç en çok sıkı birleşimli ince sacda büyüktür; boşluklu birleşim yerlerinde veya 0.5~6 mm aralığının dışındaki kesitlerde ark kaynağı yerini korur.
Makine 380 V besleme ve bir soğutucu gerektirir mi?
Tablo 380V / 50HZ listeler, 220V özel üretim olarak desteklenir ve soğutma modu olarak su soğutma belirtilir. Soğutucu sistemin bir parçasıdır, bu nedenle hava akışı, temiz su, koruyucu gaz ve duman tahliyesi olan bir bölme planlayın ve duvar voltajı ile frekansını gönderin.
Bir güç ve konfigürasyon teklifi almak için çizimi gönderin ve bize kaliteye göre malzeme ve kalınlığı, birleşim tiplerini, herhangi bir sacın galvanizli olup olmadığını ve duvar voltajı ile frekansını bildirin.


