
Hidrolik Abkant Pres Makinesi
Sac işleme makinelerinde lider bir üretici olarak BEIGEMA, Çin’in abkant pres endüstrisinde öncü bir konuma sahiptir. NC, CNC, hidrolik, hibrit ve tam elektrikli abkant presler dahil olmak üzere, her biri farklı bükme gereksinimlerine uygun belirgin performans özelliklerine sahip ileri düzey bükme makinelerinden oluşan kapsamlı bir ürün yelpazesi sunuyoruz. Yüksek kaliteli ekipmanların ötesinde, BEIGEMA yenilikçi, uygulama odaklı çözümler sunmaya odaklanır. Müşterilerin üretim verimliliğini artırmasına, iş akışı süreçlerini optimize etmesine ve özel imalat sonuçları elde etmesine yardımcı oluyoruz. Gelişmiş CNC abkant pres teknolojimiz, modern fabrikaların operasyonları kolaylaştırmasına, tutarlılığı artırmasına ve genel üretim kârlılığını en üst düzeye çıkarmasına olanak tanır.
Abkant pres aralığımız 40 ton x 2200 mm (WC67K) ile 500 ton x 6000 mm (MB8) arasında değişir; ekstra uzun saclar için 2 x 500 tona kadar tandem konfigürasyonları ve E21, TP10S ve E310P’den DELEM DA53T, DA-66S ve DA-69S’e kadar 8+1 eksene kadar kontrol ünitesi seçenekleri mevcuttur.
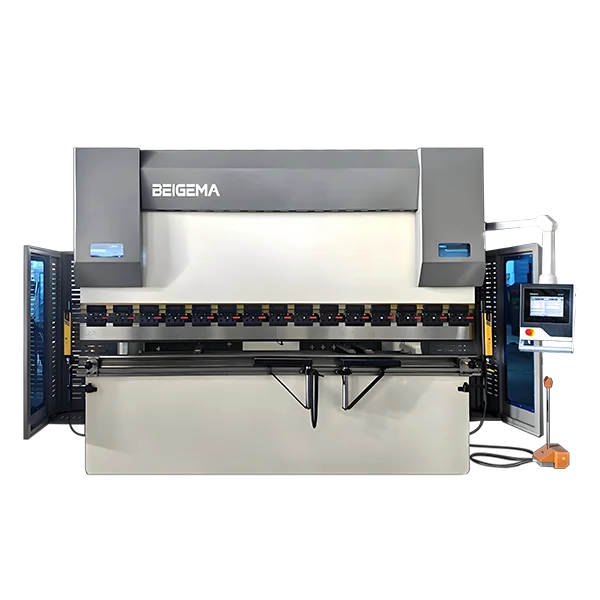
DA-53Tx kontrol sistemi ve 3-6 eksen arka dayama ile donatılmış MB8 serisi bükme makinesi, hassas sac bükme için özel olarak tasarlanmıştır. Ekipman ileri teknoloji, stabil çalışma ve basit kullanım sunar. Çoklu kalıp kombinasyonlarını destekler, yüksek güvenlik seviyesi sağlar ve işletme maliyetleri açısından ekonomiktir. Makinenin tamamı, mükemmel bükme performansı ve kullanım kolaylığı sağlayan yüksek kaliteli Avrupa bağlama bileşenlerini kullanır. Çeşitli kalıp seçenekleri farklı işleme koşullarına uyum sağlar ve size profesyonel ve güvenilir bükme çözümleri sunar.
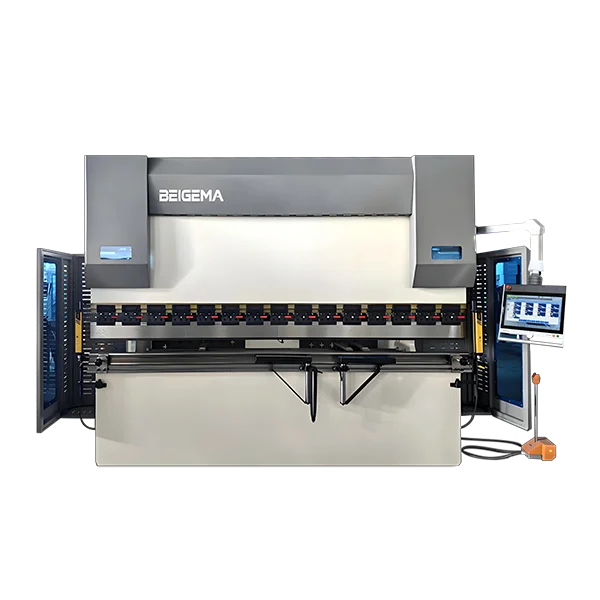
MB8 serisi yüksek özellikli CNC abkant pres, 6-8 eksen arka dayama ve DA-66S kontrol üniteleri ile donatılmıştır. Son teknoloji ile üretilmiş olup, yüksek hassasiyetli metal bükme için olağanüstü verimlilik sağlar. Makine, sezgisel kontrol panelleri, sağlam makine gövdesi ve sofistike genel tasarım özelliklerine sahiptir. Ekonomik çalışır ve benzer ekipmanlar arasında güvenilir performansa sahiptir. Premium Avrupa bağlama mekanizmalarıyla donatılmıştır, basit kullanım sağlarken bükme kapasitesini optimize eder. Çeşitli üretim taleplerini karşılamak için eksiksiz bir kalıp seçkisi mevcuttur ve BEIGEMA, sac işleme için güvenilir ortağınızdır.
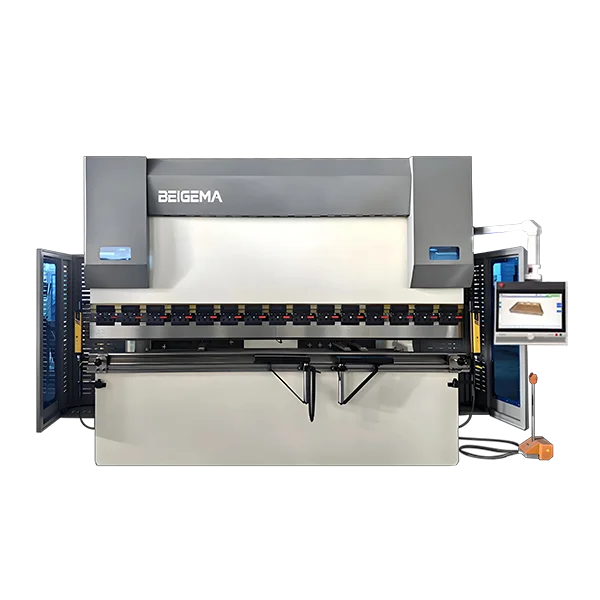
MB8 serisi yüksek donanımlı CNC abkant pres, 6-8 eksen arka dayama ve DA-69S kontrol üniteleri ile donatılmıştır. En ileri teknolojiyle üretilmiş olup, yüksek hassasiyetli metal bükme için olağanüstü verimlilik sağlar. Makine; sezgisel kontrol panelleri, sağlam makine gövdesi ve son derece sofistike genel tasarımıyla öne çıkar. Ekonomik çalışır ve benzer ekipmanlar arasında güvenilir performans sunar. Üstün Avrupa kalitesinde bağlama mekanizmalarıyla donatılmıştır, bükme kapasitesini optimize ederken basit kullanım sağlar. Çeşitli üretim ihtiyaçlarını karşılamak için geniş bir kalıp yelpazesi mevcuttur ve BEIGEMA, sac işleme için güvenilir ortağınızdır.
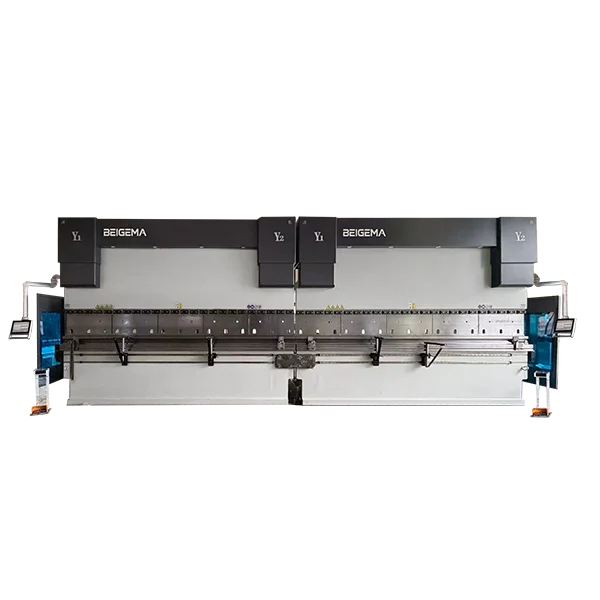
Tandem abkant presler, ekstra uzun ve geniş sac iş parçalarının işlenmesi için mükemmel çözümdür. Bu çift makine sistemi, hem senkronize bağlantıyı hem de bağımsız çalışmayı destekler. Geleneksel tek büyük bükme ekipmanlarıyla karşılaştırıldığında, daha yüksek çalışma hızı ve üstün şekillendirme kalitesi sunar. BEIGEMA tandem abkant preslerini seçmek, üretim süresini kısaltmanıza ve ayrı küçük boyutlu abkant preslerin kullanımına kıyasla genel üretkenliği önemli ölçüde artırmanıza yardımcı olur.
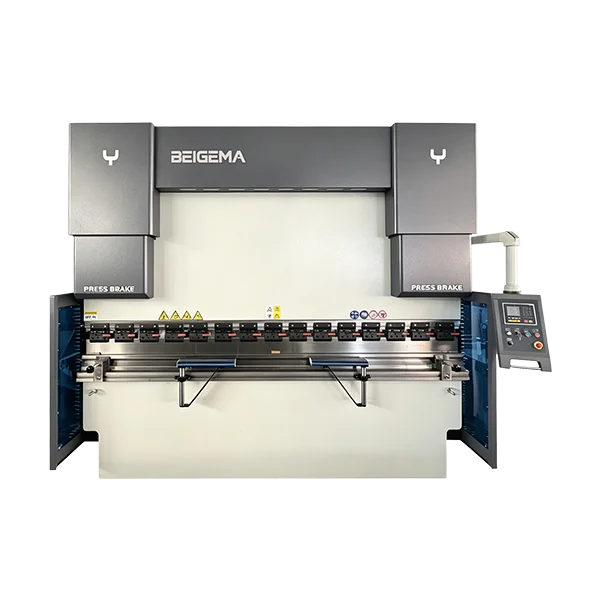
E21 kontrol sistemiyle donatılmış WC67K basit NC abkant presimiz genel sac bükme işlemleri için idealdir. Düşük enerji tüketimi sağlarken hassas bükme işlerinde mükemmeldir. Sezgisel kullanım, ağır hizmet tipi gövde ve iyi optimize edilmiş yapı sayesinde makine yüksek çalışma verimliliği ve esnek kalıp seçenekleri sunar. Sıkı CE güvenlik yönetmeliklerine uygun olup uygun maliyetli fiyatlandırma ve büyük genel değer sunar.
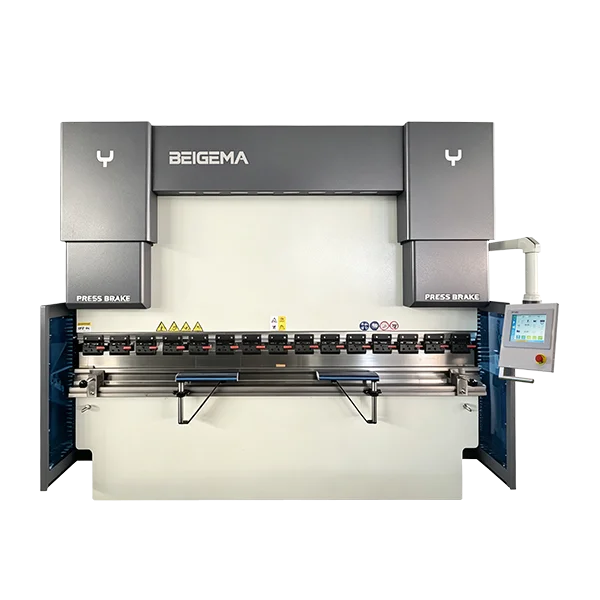
TP10S kontrol ünitesiyle donatılmış 2 eksenli servo WC67K NC abkant pres, düşük enerji tüketimiyle hassas sac bükme sağlar. Sağlam yapısı, kullanıcı dostu çalışması ve çok yönlü kalıp uyumluluğu ile öne çıkar. Sıkı CE güvenlik gereksinimlerini karşılayan bu verimli bükme makinesi üstün fiyat performansı sunar.
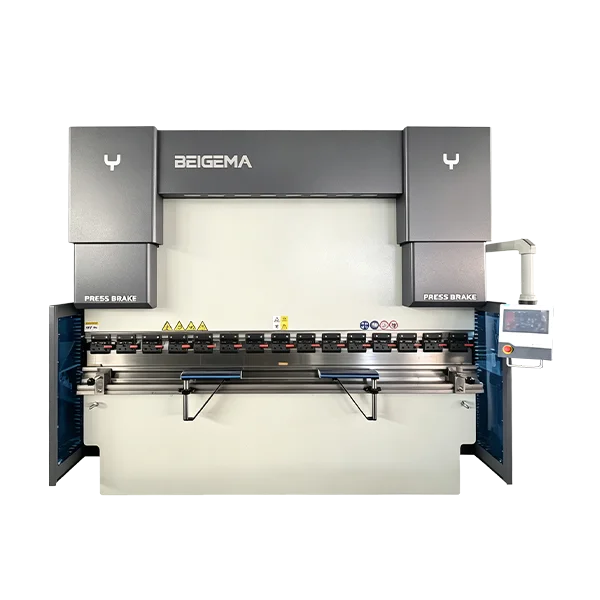
E310P kontrol ünitesine sahip WC67K 2 eksenli servo NC abkant pres, hassas bükme ve düşük enerji tüketimi sağlar. Sağlam gövde ve özenli yapı ile donatılmış olup verimli çalışır ve kullanımı basittir. Çeşitli kalıplarla uyumlu ve CE güvenlik yönetmeliklerine sertifikalıdır; yüksek performanslı bir sac bükme ekipmanıdır.

BEIGEMA, abkant presler için ileri hibrit tahrik teknolojisinde öncü olmuştur. ePp elektrikli servo modellerimiz, geleneksel bükme ekipmanlarına kıyasla enerji tüketimini %55 ila %78 oranında azaltır.
Bu çevre dostu hibrit tasarım, hidrolik yağ tüketimini büyük ölçüde azaltırken olağanüstü bükme hassasiyetini ve stabil çalışma performansını korur. Modern sac işleme için enerji tasarruflu ve güvenilir bir çözümdür.
Satın alma rehberi
Bu seri hakkında
İlk kapasite kontrolü için, çekme dayanımından, kalınlıktan, aktif bükme boyundan ve V-kalıp açıklığından hava bükme kuvvetini tahmin etmek üzere abkant pres tonaj hesaplayıcı kullanın.
BEIGEMA’nın abkant pres serisi WC67K 40 tondan MB8 1200 tona kadar uzanır ve DA-53T, DA-66S ile DA-69S kontrol ünitelerinde 8+1 eksene kadar seçenek sunar.
Hangi hidrolik abkant pres makinesi işinize uyar?
Verilen bir işe hangi abkant pres makinesinin uyacağı önce bir kalınlık × boy problemidir, ardından eksen ve kontrol ünitesi problemidir. Bu kategorideki sekiz BEIGEMA ünitesi NC burulma çubuklu gövdeler, CNC hidrolik gövdeler, tam elektrikli bir seri ve tandem çift serisidir. kN değerini belirleyin, sonra boyu, göğsü, açıklığı veya eksen sayısı parçayı alamayan her seriyi eleyin.
Hesaplanan yükler abkant pres tonaj hesaplayıcıdaki hava bükme formülünü kullanır: F(kN/m) ≈ 650 × t² / V, 650 değeri 450 MPa yumuşak çelik için ve V ≈ 8 × kalınlık için ayarlanmıştır. Kalınlık t² olarak girer. V’yi yarıya indirin, kuvvet ikiye katlanır. Abkant pres nasıl seçilir daha uzun kılavuzdur; CNC ve NC abkant pres kontrol ayrımıdır.
Abkant pres aralığına bakış
| Seri | Basınç (kN) | Bükme boyu (mm) | Göğüs (mm) | Açıklık veya strok | Eksenler veya kontrol ünitesi | Listelenen aralıkta tipik iş |
|---|---|---|---|---|---|---|
| WC67K + E21 | 400-6000 | 2200-7000 | 200-400 | Koç stroku 100-300 mm | E21 NC | En düşük kontrol maliyetiyle basit, tekrarlanabilir NC bükme; 30 model 40/2200 ile 600/6000 |
| WC67K + TP10S | 400-6000 | 2200-7000 | 200-400 | Koç stroku 100-300 mm | TP10S NC, 2 eksenli servo | Aynı WC67K gövde aralığı, 2 eksenli servo NC kontrol ile |
| WC67K + E310P | 400-6000 | 2200-7000 | 200-400 | Koç stroku 100-300 mm | E310P NC, 2 eksenli servo | Aynı WC67K gövde aralığı; bu gövdedeki üçüncü NC kontrol seçeneği |
| MB8 DA-53Tx 4+1 | 630-12000 | 1300-10000 | 350-600 | Strok 100-400 mm; açıklık 340-800 mm | DA-53Tx, 4+1 eksen, dokunmatik kullanım | Dokunmatik kullanım ve dört arka dayama eksenine kadar giriş CNC işi |
| MB8 DA-66S 6-8 | 630-12000 | 1300-10000 | 350-600 | Strok 100-400 mm; açıklık 340-800 mm | DA-66S, 6-8 eksen | Aynı MB8 gövde; 2D grafik programlama, otomatik sıralama ve çarpışma algılama |
| MB8 DA-69S 6-8 | 630-12000 | 1300-10000 | 350-600 | Strok 100-400 mm; açıklık 340-800 mm | DA-69S, 6-8 eksen | Aynı MB8 gövde; tam 3D parça programlama ve simülasyon |
| Tam elektrikli | 350-1000 | 1350-3960 | 200-400 | Açıklık 430-525 mm; sürgü 180-250 mm | X 400-600 mm, R 200 mm | Servo tahrikli, 1.1-2.7 kW, 200 mm/s ilerleme ve dönüş; altı model 35T 1350 ile 100T 3200 |
| Tandem | 2×2500-2×5000 (2×250T/4000 ile 2×500T/6000 arası) | 4000-6000 | 410-500 | Strok 250-300 mm; açıklık 620-670 mm | Senkronize çift; kontrol ünitesi listelenmedi | İki gövdede uzun sac; 14 model; makine kütlesi 130-160 t |
Kalınlık ve boya göre boyutlandırma
Üç örneğin tümü 450 MPa yumuşak çelik, hava bükme ve V = 8 × t varsayar. Paslanmaz ve yüksek mukavemetli kaliteler 650 üzerine bir malzeme katsayısı ister. Bu kN değerlerini kopyalamak yerine çekme dayanımını ve V’yi abkant pres tonaj hesaplayıcıya girin.
2 mm × 2 m için V = 16 mm iken, F = 650 × 2² / 16 = 650 × 4 / 16 = 162.5 kN/m ve 162.5 × 2 = 325 kN. En küçük tam elektrikli abkant pres 350 kN anma değerindedir (aralık 350-1000 kN, boy 1350-3960 mm), yani 35T sınıfı 325 kN’yi karşılar. Bir E21’li WC67K 400 kN ve 2200 mm tabladan başlar; bu da 2 m levhayı karşılar. Tandem’i eleyin: listelenen bükme boyu 4000 mm’den başlar.
6 mm × 3 m için V = 48 mm iken, F = 650 × 6² / 48 = 650 × 36 / 48 = 487.5 kN/m ve 487.5 × 3 = 1462.5 kN. Tam elektrikli 1000 kN’de biter, yani 1462.5 kN üzeri bir WC67K veya MB8 gövde gerekir. V kalıp 48 mm yerine 24 mm ise kuvvet 2925 kN’ye iki katına çıkar.
12 mm × 4 m için V = 96 mm iken, F = 650 × 12² / 96 = 650 × 144 / 96 = 975 kN/m ve 975 × 4 = 3900 kN. Bu, 6000 kN’ye kadar WC67K ve 12000 kN’ye kadar MB8 içindedir, tam elektrikli dışındadır. Listelenen 2×250T/4000 tandem taraf başına 2500 kN’dir, yani 3900 kN bir 250T koçun üzerindedir .
Göğüs, kN’den sonraki diğer kesin sınırdır: WC67K ve tam elektrikli 200-400 mm, MB8 350-600 mm, tandem 410-500 mm, yani 400 mm’den derin bir dönüş flanşı zaten WC67K ve elektrikli dışındadır. Şekillendirilmiş bir U yan gövdeler arasından geçecekse kolon mesafesi önemlidir: elektrikli 900-2700 mm, MB8 1900-8000 mm, tandem 2700-5100 mm.
Hangi seri, hangisinden kaçınmalı
Üç WC67K sayfası burulma çubuklu NC serisidir (30 model, 40/2200 ile 600/6000). Kayıtlı tek açılı iş için o hidrolik abkant presi kullanın; göğüs 400 mm’yi veya tabla 7000 mm’yi aşmalıysa almayın. E21 basit, tekrarlanabilir iş için en düşük maliyetli kontroldür; TP10S ve E310P aynı gövdedeki iki 2 eksenli servo NC seçeneğidir. Bombe telafisi bu teknik satırlarda yoktur ve 0.05 mm arka dayama hassasiyeti yalnızca MB8’de yayımlanır.
DA-53Tx’li MB8 dokunmatik kullanımlı 4+1 eksenli giriş CNC abkant presidir, diğer MB8 sayfalarıyla aynı 21 modellik gövde üzerindedir. Flanşları dört arka dayama eksenine kadar kapsıyorsa 4+1 kullanın. Parça bundan fazla eksen istiyorsa seçmeyin. Arka dayama hassasiyeti 0.05 mm olarak listelenir.
DA-66S ve DA-69S o MB8 gövde aralığını ve 6-8 ekseni korur. DA-66S otomatik sıralama ve çarpışma algılamalı 2D grafik programlamadır; DA-69S tam 3D parça programlama ve simülasyon ekler (abkant pres kontrol ünitesi karşılaştırmasına bakın). Tam 3D parça programlama ve simülasyona gerçekten ihtiyacınız var mı, yoksa çarpışma algılamalı 2D grafik programlama hücreyi zaten çalıştırır mı? NC X/Y kontrol ünitesi bükümleri zaten saklıyorsa her iki 6-8 eksen sayfasını da eleyin; simülasyon yazılı bir şartsa DA-66S’i eleyin.
Tam elektrikli abkant pres 35T 1350 ile 100T 3200 arasında altı servo tahrikli modeldir (350-1000 kN, 1350-3960 mm, 1.1-2.7 kW). 1000 kN ve altı yükler için düşük kW bükme makinesidir. 6 mm × 3 m örneği (1462.5 kN) için veya 3960 mm’den uzun tablalar için kullanmayın. Kontrol ünitesi adı katalog satırında yoktur.
Tandem abkant pres 2×250T/4000 ile 2×500T/6000 arasında 14 senkronize çift modelidir: listelenen boy 4000-6000 mm, göğüs 410-500 mm, kütle 130-160 t. İki gövde isteyen uzun sac için kullanın. 2 m’lik atölye parçasını 130 t’lik hatta koymayın ve 2×250T tarafını (2500 kN) 3900 kN için yeterli saymayın . Kontrol ünitesi tipi listelenmez.
Teklif istemeden önce
Teklif talebine altı madde ekleyin. Malzeme (kalite ve çekme dayanımı, yalnızca “çelik” değil). Kalınlık aralığı, minimum ve maksimum. En uzun iş parçası mm cinsinden, ortalama levha değil.
Maksimum iş parçası ağırlığı, çünkü sac takipçileri ve arka dayama parmakları abkant pres arka dayama sayfasında ayrı bir seçimdir. Bükme açısı ve geri esneme şartı; 650 formülü hava bükmedir, kalıba oturtma değildir. Kaç arka dayama ekseni programlayacağınız, bu aynı zamanda kalıp paketini de belirler.
Yayımlanmış bir koç veya açı tekrarlanabilirliği gerekiyorsa, MB8 satırı yalnızca 0.05 mm arka dayama hassasiyeti listeler. Abkant pres makinesini bu altı girdiye göre belirleyin.
2 mm × 2 m yumuşak çelik flanş buradaki en küçük makinede çalışır mı?
Evet. V = 16 mm’de 325 kN, tam elektrikli 350 kN tabanın ve WC67K 400 kN tabanın altındadır, yani her iki serinin en küçük listelenen modeli yükü karşılar. 2 m levha her iki tablaya da sığar; tandem listelenen boy 4000 mm’den başlar, eleyin.
İş 6 mm × 3 m ise, veya derin yan flanşlı bir kutu ise?
V = 48 mm’de 6 mm × 3 m 1462.5 kN’dir, tam elektrikli 1000 kN üst sınırının üzerindedir, yani o kN’nin üzerinde WC67K veya MB8 belirtin. Yan flanş 400 mm’den derinse WC67K ve elektrikliyi eleyin (MB8 göğüs 600 mm’ye, tandem 500 mm’ye).
WC67K NC ne zaman yeter, MB8 CNC ne zaman daha iyi gövdedir?
WC67K, E21, TP10S veya E310P kontrollü burulma çubuklu NC’dir. MB8, DA-53Tx ile 4+1 (dokunmatik kullanım) veya DA-66S / DA-69S ile 6-8 eksenli CNC abkant pres ailesidir. İş basit, tekrarlanabilir bükmeyse WC67K uyar; grafik programlama, 0.05 mm arka dayama, 600 mm’ye göğüs veya 10000 mm’ye boy sizi MB8’e koyar.
DA-69S, DA-53Tx’e göre tonajı değiştirir mi?
Hayır. DA-53Tx, DA-66S ve DA-69S 630-12000 kN ve 1300-10000 mm paylaşır. Ayrım eksenler ve programlamadır: dokunmatik kullanımlı 4+1, 2D grafik programlama ve çarpışma algılamalı 6-8, tam 3D programlama ve simülasyonlu 6-8. Kontrol ünitesini kN satırından değil, çalıştıracağınız programdan seçin.
Tandem, uzun tek MB8’i ne zaman geçer?
MB8 bükme boyu tek gövdede 10000 mm’ye listelenir; tandem senkronize çift olarak 2×250T ile 2×500T’de 4000-6000 mm listelenir. Teklif iki gövdeli uzun sac ise tandem kullanın; tek tabla 10000 mm’ye ve 6-8 eksenli CNC şartsa uzun bir MB8 kullanın. Tandem açıklığı 620-670 mm ve listelenen kütle 130-160 t’dir.
Sac kalınlığıma göre doğru abkant pres tonajını nasıl seçerim?
Tonaj önce kalınlık ve uzunluk sorunudur, kontrol ünitesi sorunu değildir. BEIGEMA abkant pres serisi 40 ton/2200 mm (WC67K) ile 1200 ton (MB8) arasında değişir; ekstra uzun saclar için 2 x 500 tona kadar tandem konfigürasyonları mevcuttur. Önce bükme boyunu, göğüs derinliğini, açıklık yüksekliğini ve eksen sayısını parçaya uydurun, sonra tonajın seçtiğiniz gövde için yayımlanan aralığa girdiğini doğrulayın.
Bir abkant pres neden parça boyunca eşit olmayan bükme açısı üretir?
Eşit olmayan açı genellikle kontrolörden değil, ram sehiminden, arka dayama hizasından veya kalıp aşınmasından kaynaklanır. Önce takım dikliğini ve V kalıp aşınmasını kontrol edin, sonra malzeme kalınlığına göre crowning'in devrede olduğunu doğrulayın.
BEIGEMA yapısal çelik imalatı için crowning özellikli CNC abkant pres sağlıyor mu?
Evet. CNC ve NC abkant pres serisi 40 ton/2200 mm ile 500 ton/6000 mm arasını kapsar; tek tezgah boyunu aşan saclar için 2 x 500 tona kadar tandem çiftleri de mevcuttur. Kontrol ünitesi seçenekleri E21, TP10S ve E310P'den DELEM DA-53T, DA-66S ve DA-69S'e kadar uzanır, üretim hattınızın otomasyon seviyesine göre belirlenir.
Sıkça Sorulan Sorular
1. Abkant pres nedir?
Abkant presler, soğuk metali özel kalıplar aracılığıyla farklı geometrilere şekillendirir. Esnek çalışma sunar ve çok açılı bükümleri verimli bir şekilde tamamlar. Gelişmiş CNC sistemleri ve 12 eksene kadar donanımıyla koç, arka dayama, basınç ve hızı otomatik olarak ayarlayarak yüksek hassasiyetli işleme sağlar.
2. CNC abkant pres nedir?
CNC abkant pres, geri dönüş stroklarında ek ayar gerektirmeden sorunsuz çalışır. Hızlı iniş için, çift yönlü tek yönlü gaz kelebeği valfleri, paralel senkronizasyon yapısıyla birlikte çalışarak işleme hatalarından ve yağ kaçağından kaynaklanan sapmaları telafi eder ve stabil, senkronize aşağı yönlü hareket sağlar.
3. NC abkant pres nedir?
İki eksenli tasarım ve burulma çubuğu senkronizasyonu özelliğine sahip NC abkant presler, sayısal programlarla kontrol edilir. Operatörler, kontrol paneli aracılığıyla koordinat ve hareket verilerini girerek çeşitli bükme işlemlerini tamamlar. Bu tür ekipman, CNC abkant presten daha ekonomiktir ve Delem 41, E21, Cyblec kontrol üniteleriyle karmaşık bükme sıralarını destekler. Yetenekli operatörler gerektirse de pratik, hassas ve bütçe dostu bir seçimdir.
4. Hidrolik abkant pres nedir?
Hidrolik Abkant Pres Yapısı ve Çalıştırma Kılavuzu
Hidrolik abkant pres temel olarak gövde, çalışma tablası ve sıkıştırma plakasından oluşur. Çalışma tablası gövdeye monte edilir ve taban ile baskı plakasından oluşan tabanla birleştirilir; bunlar menteşelerle bağlanır. Taban, muhafaza, elektromanyetik bobin ve kapak plakasından oluşur; bobin, muhafaza oluğunun içine yerleştirilir ve üst kapakla kapatılır.
Bobine enerji verildikten sonra elektromanyetik çekim, baskı plakasını tabana sıkıca çekerek ince metal sacları sıkıca kenetler. Bu elektromanyetik kenetleme tasarımı, yan duvarlı iş parçalarının işlenmesini sağlayan özelleştirilmiş baskı plakalarını destekler.
Mekanik bükme ekipmanlarıyla karşılaştırıldığında, hidrolik abkant presler daha yüksek güvenlik ve daha iyi kontrol edilebilirlik sunar. Birden fazla hız seviyesini destekler, üstün bükme hassasiyeti sağlar ve şekillendirmeden önce hassas konumlandırma için doğru inç hareketine izin verir.
Çalıştırma Adımları
- Temel Çalıştırma Kontrolü
Bükmeyi başlatmak için ayak pedalına basın. Pedalı bıraktığınızda makine anında durur; tekrar bastığınızda aşağı yönlü harekete devam eder. Bu esnek kontrol, giyotin makaslardan büyük ölçüde farklıdır. - Güç Başlatma
Ana gücü ve kontrol panelindeki anahtar anahtarını açın, ardından yağ pompasını çalıştırın. Pompanın çalıştığını duyacaksınız, ancak makine bu aşamada bekleme modunda kalır. - Strok Ayarı
Strok ayarı güvenli çalışma için kritiktir. Resmi bükmeden önce her zaman deneme çalışması yapın. Üst kalıp en alt konuma ulaştığında sac kalınlığına eşit bir boşluk bırakın; bu, kalıplara ve makineye zarar gelmesini önler. Strok, elektrikli hızlı ayar veya manuel ince ayar ile ayarlanabilir. - V Kalıp Seçimi
Standart bir kural olarak, sac kalınlığının 8 katı genişliğinde bir V oluk genişliği seçin. Örneğin, 4 mm kalınlığında bir sac 32 mm genişliğinde bir oluk gerektirir. - Arka Dayama Ayarı
Arka dayama, elektrikli hızlı ayar ve manuel ince ayar işlevleriyle donatılmıştır ve giyotin makaslarla aynı şekilde çalışır.
5. Hidrolik abkant pres nasıl çalışır?
Hidrolik abkant presler, metal sacları kalıplara itmek ve bükme şekillendirmesini tamamlamak için hidrolik güce dayanır. Nihai iş parçası profili tamamen kalıp geometrisi tarafından belirlenir. Bükme ünitesi damgalama şekillendirmesi yapar: sacı kalıpla hizalayın, ardından malzemeyi istenen şekle bükmek için hidrolik basınç uygulayın.
Çekirdek bir bileşen olarak kalıp, şekillendirme kalitesini ve iş parçası mukavemetini doğrudan etkiler. Standart ve özel kalıplarla donatılmış makine, çeşitli profiller üretebilir. Titreşime dayanıklı tasarım ayrıca üstün bükme doğruluğu sağlar.
6. CNC Abkant Pres ile NC Abkant Pres Arasındaki En Büyük Farklar Nelerdir?
NC ve CNC Abkant Pres: Yapı, Performans ve Seçim Kılavuzu
Yapısal Çalışma Prensipleri
NC ve CNC abkant presler, koç çift taraflı senkronizasyonu için farklı tasarımlar benimser. NC modelleri, sol ve sağ külbütör kollarını bağlamak için bir burulma çubuğu kullanır; tamamen mekanik senkron yapıyı benimser ve koç paralelliği için otomatik algılama veya düzeltme yoktur.
Buna karşılık, CNC abkant presler koç ve yan gövdelere manyetik veya lineer encorderlar takılıdır. CNC kontrol ünitesi, encorderlardan gerçek zamanlı veri toplar ve ardından hassas senkronizasyonu korumak için oransal elektro-hidrolik servo valfleri düzenler. Bu kapalı döngü geri bildirim sistemi üstün senkron performans sunar.
Şekillendirme Hassasiyeti
Koç paralelliği, bitmiş iş parçalarının bükme açısını doğrudan belirler. Geleneksel NC abkant preslerde gerçek zamanlı hata geri bildirimi ve otomatik kompanzasyon işlevi yoktur. Burulma çubuğu yapısı da zayıf kısmi yük direncine neden olur.
Oransal elektro-hidrolik valfler ve encorderlarla donatılmış CNC abkant presler, çalışma durumunu sürekli izler. Sistem, koçu dengeli ve stabil tutmak için sapmaları otomatik olarak kalibre eder.
Çalışma Hızı ve Kullanım Deneyimi
Genel çalışma hızı, koç hareketi, arka dayama seyahati ve bükme döngülerini kapsar. NC abkant presler, 6:1 veya 8:1 silindir hız oranına sahiptir ve daha düşük bir hızda çalışır. Tekrarlanan deneme bükümleri için yetenekli operatörler gerektirir. V ekseni kompanzasyonu olmadan, malzeme israfı ve daha yüksek işçilik maliyetleri yaygındır.
CNC abkant presler, 13:1 veya 15:1’e kadar daha yüksek bir hız oranını destekler. Özel sayısal kontrol sistemi ve V ekseni kompanzasyonu ile donatılmıştır; bükme simülasyonunu destekler. Operasyon basitleştirilmiştir, daha az profesyonel deneyim gerektirir ve ön işaretleme gerektirmez.
Rijitlik ve Yük Taşıma Kapasitesi
NC abkant presler, dengesiz kuvvet burulma çubuğuna kolayca zarar verebileceğinden eksantrik yük işleme için uygun değildir. CNC abkant presler, bağımsız Y1 ve Y2 eksen kontrolü özelliğine sahiptir; yapısal deformasyon riski olmadan stabil eksantrik bükme sağlar.
Makine Seçim İpuçları
Uygun bir abkant pres seçerken, tonaj, çalışma uzunluğu ve koç stroku dahil çekirdek parametrelerin yanı sıra destekleyici kalıp konfigürasyonlarını karşılaştırın. Farklı tonaj ve tabla boyutlarına sahip makineler, farklı üretim senaryolarına uygulanır.
Ayrıca ekipman durumunu, uygulama ortamını ve bütçeyi de göz önünde bulundurmanız gerekir. En uygun maliyetli modeli seçmek için ayrıntılı teklifler ve teknik destek için çekinmeden soru sorun.