
Bir çelik sac giyotin makas ve bir salıncak kollu makas, paslanmaz çelik veya alüminyuma geçtiğinizde her sacı aynı şekilde işlemez. Daha güçlü veya daha yumuşak saclar kesme kuvvetini, bıçak boşluğunu ve bazı işlerde belirli bir makinenin işleyebileceği maksimum kalınlığı değiştirir. Bu kılavuz, BEIGEMA’nın kendi malzemeye göre kapasite tablolarını okur ve boşluk ile kapasitenin nerede ayarlanması gerektiğini ortaya koyar.
BEIGEMA’nın güncel hidrolik giyotin makas ürün grubu, bu tür işler için kullanılan her iki aileyi de kapsar: giyotin ve salıncak kollu.
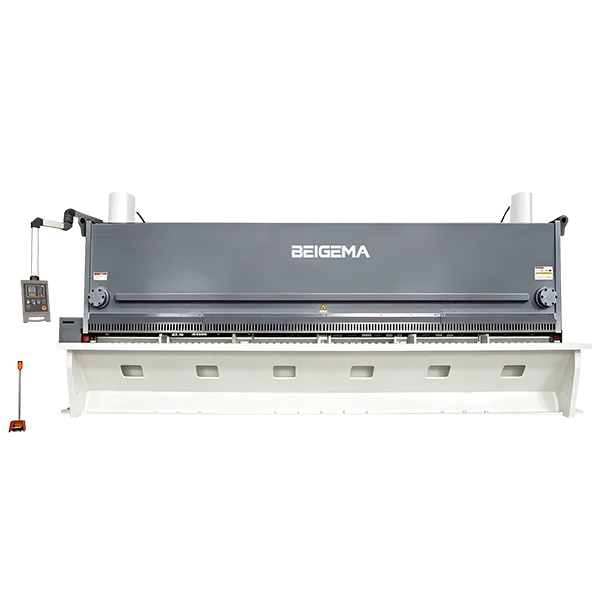
1. Gerçek Kapasite Sınırını Neden Çekme Dayanımı Belirler
Bir hidrolik makastaki her kalınlık değeri bir malzeme dayanımını varsayar. BEIGEMA salıncak kollu teknik özellik tablosu bu temeli doğrudan belirtir: ≤ 450 olarak basılmış bir Çekme Dayanımı sütunu ve her kalınlık değeri bu üst sınıra göre derecelendirilmiştir. Tablo, sayının yanında birim basmaz; bu nedenle gerçekte satın aldığınız sacın fabrika sertifikasına göre temeli doğrulayın.
Operatörün önündeki sac, derecelendirilmiş temelden daha güçlü olduğunda, makinenin aynı kesme kuvvetine ulaşması için daha az kalınlığa ihtiyacı olur. Bu, kapasite düşürmedir. Belirli bir kalınlığı derecelendirilmiş temelde kesen aynı model, aynı ayarda daha güçlü bir paslanmaz çelik kalitesinde aynı kalınlığı mutlaka alamaz. İlk deneme kesiminden sonra değil, bir modele karar vermeden önce tam kaliteniz için düşürülmüş kalınlığı doğrulayın.
2. Kalınlığa Göre Çelik Sac Giyotin ve Salıncak Kollu Kapasitesi
The QC12K salıncak kollu makas (teknik özellik satırları QC12Y-… olarak basılmıştır) ve QC11Y hidrolik giyotin makas kalınlıkla farklı şekilde ölçeklenir; yalnızca salıncak kollu tablosu çekme dayanımı temelini basar, bu nedenle ikisini karşılaştırırken bir giyotin satırının derecelendirilmiş temelini sorun. Sabit 3200 mm genişliğinde, salıncak kollu serisi 6 mm’den 12 mm’ye kadar uzanır:
| Model | Kalınlık (mm) | Genişlik (mm) | Çekme Dayanımı | Kesme Açısı (°) | Vuruşlar (min⁻¹) | Arka Dayama Aralığı | Ana Güç (kW) |
|---|---|---|---|---|---|---|---|
| QC12Y-6×3200 | 6 | 3200 | ≤ 450 | 1° 30′ | 16 | 20~600 | 7.5 |
| QC12Y-8×3200 | 8 | 3200 | ≤ 450 | 1° 30′ | 10 | 20~600 | 11 |
| QC12Y-10×3200 | 10 | 3200 | ≤ 450 | 1° 30′ | 10 | 20~600 | 15 |
| QC12Y-12×3200 | 12 | 3200 | ≤ 450 | 2° | 9 | 20~600 | 18.5 |
Giyotin serisi aynı 3200 mm genişliğinde daha da uzanır, 6 mm’den 40 mm’ye kadar, motor gücü ve vuruş sayısı buna uygun olarak yükselir:
| Model | Kalınlık (mm) | Genişlik (mm) | Vuruşlar (min⁻¹) | Arka Dayama Aralığı | Kesme Açısı (°) | Boğaz Yüksekliği (mm) | Motor Gücü (kW) |
|---|---|---|---|---|---|---|---|
| QC11Y-6×3200 | 6 | 3200 | 14-35 | 20-600 | 0.5°-1.5° | 800 | 7.5 |
| QC11Y-8×3200 | 8 | 3200 | 12-30 | 20-600 | 0.5°-2° | 850 | 11 |
| QC11Y-12×3200 | 12 | 3200 | 12-25 | 20-800 | 0.5°-2° | 900 | 18.5 |
| QC11Y-16×3200 | 16 | 3200 | 12-20 | 20-800 | 0.5°-2.5° | 900 | 22 |
| QC11Y-20×3200 | 20 | 3200 | 10-20 | 20-800 | 0.5°-3° | 950 | 30 |
| QC11Y-25×3200 | 25 | 3200 | 8-15 | 20-800 | 0.5°-3.5° | 950 | 37 |
| QC11Y-30×3200 | 30 | 3200 | 8-12 | 20-1000 | 0.5°-4.0° | 1100 | 45 |
| QC11Y-40×3200 | 40 | 3200 | 4-10 | 20-1000 | 0.5°-4.0° | 1200 | 55 |
Bu kalınlık değerlerini tek başına değil, derecelendirilmiş çekme dayanımına göre okuyun. Bu derecelendirmenin üzerindeki bir paslanmaz sac, milimetre değeri daha önce işlediğiniz bir işle eşleşse bile tabloda daha alt bir satır gerektirir.
3. Bıçak Boşluğu Yalnızca Kalınlıkla Değil, Malzemeyle Değişir
Bıçak aralığı, hareketli ve sabit kesme kenarlarının en yakın geçtikleri yerdeki yan boşluktur. Bir zımba ve kalıp etrafındaki boşlukla aynı şey değildir ve her makas, bıçak seti veya malzeme için tek bir yüzde uygun değildir, bu nedenle bu kılavuza evrensel bir boşluk değeri girmez.
Sac neyden yapılmış olursa olsun, sıra aynıdır: kaliteyi, kalınlığı ve çekme dayanımını belirleyin, kontrollü bir deneme parçası kesin, sonra partiyi serbest bırakmadan önce kenarı, çapağı ve parça şeklini değerlendirin. Malzeme değiştiğinde bir ayarda bırakılan bir aralık, temiz bir kenar yerine daha pürüzlü bir kesim veya daha ağır makine yükü olarak kendini gösterme eğilimindedir. makas bıçağı bileme ve bakım kılavuzu bu aralığın nasıl ayarlanacağını ve korunacağını kapsar.
4. Paslanmaz ve Alüminyum İşleri için Giyotin mi Salıncak Kollu mu
İş karışımına paslanmaz girdiğinde giyotin otomatik olarak doğru seçim midir? giyotin ile salıncak kollu makas karşılaştırması hayır diyor ve malzeme bunun bir nedeni. QC12K salıncak kollu makas, kendi ürün listesine göre “minimum burulma ve deformasyon sergiler, bu da onu uzun sacları, ince sacları ve paslanmaz çeliği kesmek için uygun hale getirir.”
Bir giyotin yine de daha kalın stokta ve teknik özellikleri sık değişen işlerde yerini kazanır; daha geniş ayar aralığı ve eğim açısı kontrolü operatöre daha fazla çalışma alanı verir. Kolayca deforme olan ince paslanmaz sac veya uzun alüminyum paneller için, salıncak kollu makinenin daha düşük burulmalı kesimi daha güvenli varsayılan olabilir.
5. Alüminyum Sacı Koruma ve İşi Kurma
Alüminyum çelikten daha kolay izlenir, bu nedenle pratik çözümler bıçağın kendisinin dışındadır: yatağı, arka dayamayı ve bastırıcıları tortu ve talaştan uzak tutun, iş akışı izin verdiği sürece sacın üzerinde koruyucu film bırakın ve panelleri masa üzerinde sürüklemeyin veya yüz yüze istiflemeyin. Bunların hiçbiri kesme prensibini değiştirmez. Yalnızca sacın sonrasında nasıl göründüğünü değiştirir.
Paslanmaz Çelik ve Alüminyum Kesme SSS
Bir makasın 10 mm kalınlık derecelendirmesi neden aynı ayarda 10 mm paslanmazı kapsayamaz?
Çünkü derecelendirilmiş kalınlık bir çekme dayanımını varsayar ve salıncak kollu tablosu bu temeli yanında birim olmadan ≤ 450 olarak basar. Bu temelin üzerindeki bir paslanmaz kalite milimetre başına daha fazla direnç gösterir, bu nedenle aynı sac kalınlığı kapasite tablosunda derecelendirmenin dayandığı satırı değil, daha alt bir satırı gerektirir.
Bıçak boşluğu çelik, paslanmaz ve alüminyum arasında değişmeli mi?
Evet, prensipte, ancak her makas ve bıçak kalitesine uyan evrensel bir yüzde yoktur. Kaliteyi, kalınlığı ve çekme dayanımını belirleyin, bir deneme parçası kesin, sonra parti çalışmadan önce kenarı, çapağı ve parça şeklini değerlendirin; bıçak bileme ve bakım kılavuzu aynı sırayı adım adım anlatır.
Paslanmaz işler için QC11Y giyotini mi yoksa QC12K salıncak kollu makineyi mi seçmeliyim?
Bu, yalnızca paslanmaza değil, daha çok kalınlığa ve sac uzunluğuna bağlıdır. Salıncak kollu makine, uzun, ince sac ve paslanmaz üzerinde burulma ve deformasyonu en aza indirmek için üretilmiştir, giyotinin daha geniş ayar aralığı ise daha kalın stok ve sık değişen işler için uygundur. giyotin ile salıncak kollu karşılaştırması tüm kararı adım adım anlatır.
Kesme sırasında alüminyum sacın çizilmesini nasıl önlerim?
Yatağı, bastırıcıları ve arka dayamayı tortu ve talaştan temiz tutun, iş akışı izin verdiği sürece sacın üzerinde koruyucu film bırakın ve panelleri sürüklemekten veya yüz yüze istiflemekten kaçının. Bunlar makas etrafındaki elleçleme adımlarıdır, kesme düzeneğinin kendisinde değişiklikler değildir.
Paslanmaz veya alüminyum kesme için teklif talebiyle hangi bilgileri göndermeliyim?
Kalite, kalınlık ve tam kesme uzunluğu, artı kesmeniz gereken en dar şerit ve beklenen parti boyutu. Kontrol ünitesi, eksenler, çalışma aralığı, toleranslar ve dahil edilen bileşenler daha sonra tam makine için imzalı teknik teklifte doğrulanır.
Paslanmaz veya alüminyum işiniz için malzeme kalitesini, kalınlığı ve kesme uzunluğunu BEIGEMA’nın iletişim sayfası aracılığıyla gönderin ve sipariş vermeden önce QC11Y ve QC12K tablolarına göre kontrol edin.
İlgili sayfalar
İlgili rehberler
- Sac makası türleri: giyotin, salınımlı, kombine
- Makas kapasitesi: QC11Y 6-40 mm ve QC12K 6-12 mm
- Makas bıçağı bileme: boşluk, aşınma ve bıçak ömrü
- Sac makası seçimi: kapasite, kesme açısı ve bıçak boşluğu
- Sac kesme hataları: burulma, eğilme ve kavislenme
- Guillotine mi Swing Beam mi: Hangisini Seçmelisiniz?


