
Sac metal lazer kesimde güç, sonucu tek başına belirlemez. Malzeme kalitesi, kalınlık, yüzey durumu, yardımcı gaz, gaz saflığı ve basıncı, nozul durumu, odak konumu, hız ve makine dinamikleri, parçanın bir sonraki operasyona hazır olarak tezgahtan çıkıp çıkmayacağını etkiler.
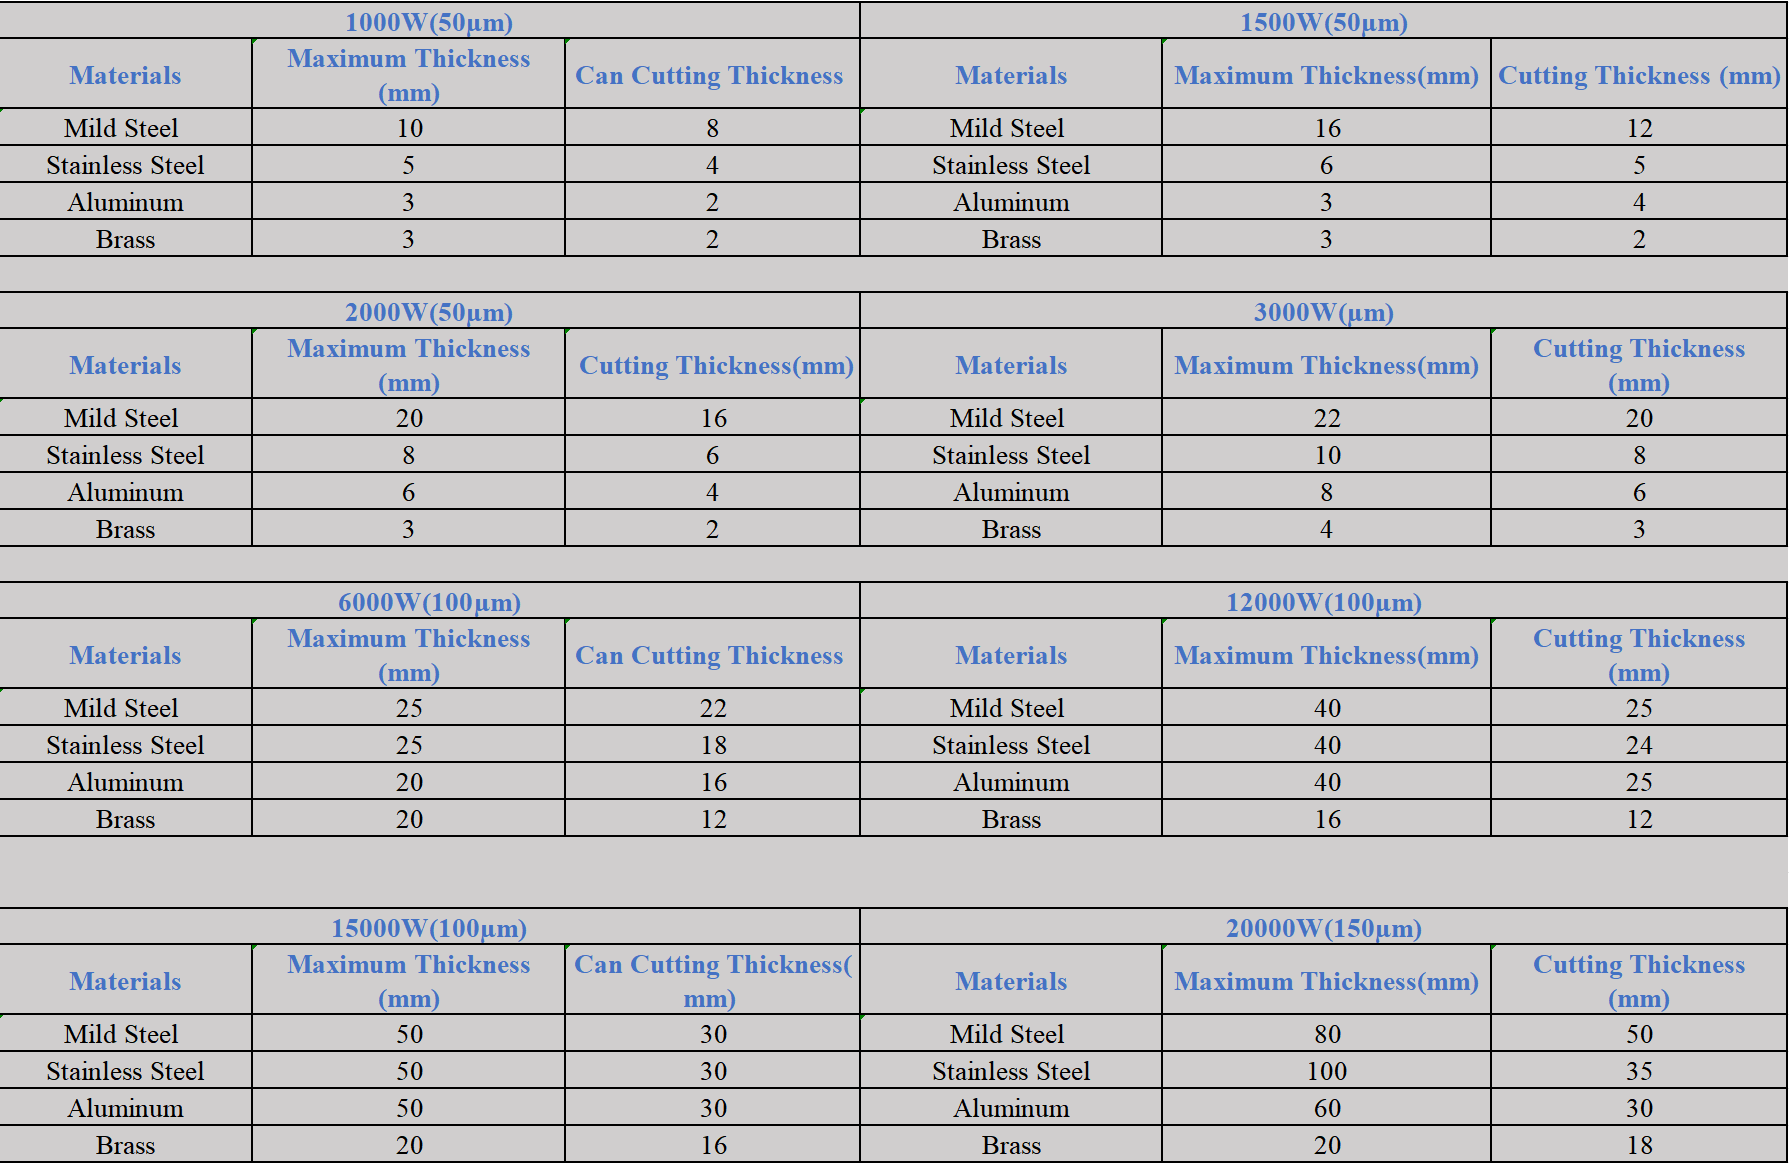
Mevcut fiber lazer kesim makinesi güç kılavuzunu BEIGEMA’nın 1–12 kW eleme aralıkları için kullanın; bu kılavuz gaz ve kesim kalitesine odaklanır.
Yardımcı Gazı Malzemeye ve Gerekli Yüzey Kalitesine Göre Seçin
Yardımcı gaz, erimiş malzemeyi kesim aralığından uzaklaştırır ve kesim reaksiyonunu değiştirir. Bu nedenle en iyi seçim bir üretim kararıdır; bir gazın her zaman daha hızlı veya daha ucuz olduğu yönünde basit bir kural değildir.
| Yardımcı gaz | Tipik kullanım | Ana ödünleşim |
|---|---|---|
| Oksijen | Karbon çeliği alevle kesme | Kesim kabiliyetini artırabilir ancak oksitlenmiş bir kenar bırakır |
| Azot | Oksitsiz paslanmaz/alüminyum kenarlar | Yüksek debi ve basınç, gaz maliyetini önemli hale getirebilir |
| Basınçlı hava | Seçilmiş karbon çeliği, paslanmaz çelik ve alüminyum işleri | Daha düşük satın alınan gaz maliyeti, ancak hava temiz, kuru ve makineye uygun olmalıdır |
| Argon veya karışım gazı | Özel malzemeler/uygulamalar | Yalnızca nitelikli bir proses ve uyumlu bir sistemle kullanın |
Oksijen, karbon çeliğinde ekzotermik bir reaksiyonu destekleyebilir, ancak oksit katmanının kaynak veya kaplama öncesinde giderilmesi gerekebilir. Oksitsiz bir kenarın önemli olduğu durumlarda genellikle azot tercih edilir. Basınçlı hava, satın alınan gaz maliyetini düşürebilir; ancak yağ, nem, yetersiz basınç veya yetersiz debi optiklere zarar verebilir ve kesimi dengesizleştirebilir.
Mevcut ekipman aileleri fiber lazer kesim makinesi kategorisinde listelenmiştir.
Kalınlık Kabiliyeti Üç Farklı Cevap Gerektirir
- Maksimum ayırma kalınlığı: makine plakayı ayırabilir, ancak hız ve kenar kalitesi düzenli üretim için uygun olmayabilir.
- İstikrarlı üretim kalınlığı: proses, kabul edilebilir bir çevrim süresi ve sarf malzemesi ömründe tekrar tekrar çalıştırılabilir.
- Yüksek kaliteli kalınlık: kesim, alıcının tolerans, diklik, çapak, pürüzlülük ve sonraki proses gereksinimlerini karşılar.
Bir teklif, hangi tanımın kullanıldığını belirtmelidir. Normal ve maksimum üretim kalınlığında, tam olarak aynı kalite, gaz ve yüzey kalitesi gereksinimi kullanılarak numuneler isteyin. Genel bir watt tablosu bu kanıtın yerini tutamaz.
Tek tablalı bir konfigürasyon için BM Serisi 3015 fiber lazeri inceleyin.
Lazer Kesim Kenar Kalitesini Ne Kontrol Eder?

| Belirti | Olası kontroller | Pratik yanıt |
|---|---|---|
| Alt kenarda çapak | Hız, odak, gaz basıncı/debisi, nozul | Onaylanmış parametre setine dönün; sarf malzemelerini inceleyin |
| Geniş veya konik kesim aralığı | Odak konumu, ışın/nozul merkezleme | Optikleri ve nozul hizalamasını kontrol edin |
| Pürüzlü çizgiler | Hız, güç, gaz ve malzeme yüzeyi | Her seferinde bir parametreyi test edin |
| Yanma veya aşırı kesim | Hız çok düşük veya oksijen reaksiyonu çok güçlü | Hızı, odağı ve gaz seçimini doğrulayın |
| Tutarsız köşeler | İvme, köşe gücü ve ısı birikimi | Kontrol ünitesine özel köşe ayarlarını kullanın |
| Sık koruyucu pencere hasarı | Kirli gaz, sıçrama veya kötü delme | Durdurun ve gaz kalitesini ve delme kurulumunu inceleyin |
Tek başına gaz basıncı, kötü bir kenarın çözümü değildir. Nozul çapı, mesafe, nozul merkezleme ve mevcut gaz debisi, kesim aralığına hangi basıncın ulaştığını belirler. Bu değişkenleri kontrol etmeden basıncı artırmak gazı boşa harcayabilir ve sonucu daha dengesiz hale getirebilir.
Tam kapalı değişim masalı bir seçenek BM Serisi kapalı fiber lazerde gösterilmektedir.
İşletme Maliyeti Nasıl Karşılaştırılır
Tarihi belirtilmiş yerel elektrik tarifesi ve gaz fiyatı dayanakları olmadan tek bir RMB/saat veya RMB/kWh rakamı vermeyin. Parça başına maliyeti ölçülen çevrim süresi, nesting verimi, elektrik, gaz tüketimi, kompresör gücü ve bakımdan oluşturun, ardından işçilik ve varsa taşlama, oksit giderme veya yeniden işleme ekleyin.
- Satın alınan oksijen veya azot fiyatı ve teslimat/depolama ücretleri.
- Hava kullanıldığında kompresör, kurutucu, filtrasyon ve elektrik maliyeti.
- Nozullar, seramik parçalar, koruyucu pencereler ve diğer sarf malzemeleri.
- Delme süresi, kesim hızı, sac kullanımı ve gözetimsiz çalışma oranı.
- Kötü kenarlardan kaynaklanan reddedilen parçalar ve ikincil işleme.
Daha geniş satın alma süreci için Çin’den sac işleme makinesi satın alma makalesini okuyun.
Kesim Numunesi Kabul Kontrol Listesi
- Malzeme sertifikası, kalite, kalınlık ve yüzey durumu üretim stoğuyla eşleşiyor.
- Makine gücü, kesim kafası, nozul, odak, gaz türü, saflık ve basınç kaydedilir.
- Boyutlar, delik kalitesi, diklik, çapak, pürüzlülük ve ısı izi çizime göre ölçülür.
- Parça başına maliyet karşılaştırması için delme süresi, kesim süresi ve gaz tüketimi kaydedilir.

Sac Metal Lazer Kesim SSS
Paslanmaz çelik için her zaman en iyi gaz azot mudur?
Azot, oksitsiz bir kenar için yaygın olarak kullanılır, ancak basınç, debi ve maliyet önemli olabilir. Yüzey kalitesi gereksinimlerini doğrulayın ve uygun olduğunda nitelikli hava kesim parametreleriyle karşılaştırın.
Basınçlı hava bir fiber lazere zarar verebilir mi?
Kötü şartlandırılmış hava, optik yolu kirletebilir veya zarar verebilir. Yalnızca makine ve kesim kafası tedarikçisi tarafından onaylanan basınç, debi, filtrasyon, kuruluk ve yağ kontrol spesifikasyonunu kullanın.
Aynı güce sahip iki makine neden farklı keser?
Kesim kafası, ışın kalitesi, hareket sistemi, parametre kütüphanesi, gaz beslemesi, malzeme ve bakım durumu kabiliyeti ve kenar kalitesini değiştirebilir.
Bir tedarikçinin kalınlık iddiasını doğrulamanın en hızlı yolu nedir?
Kendi malzemeniz ve çiziminizle kaydedilmiş numune kesimler isteyin, ardından yalnızca bir maksimum kalınlık rakamını kabul etmek yerine kenar kalitesini ve çevrim süresini ölçün.
Malzeme detaylarını ve numune gereksinimlerini BEIGEMA iletişim sayfası aracılığıyla gönderin.


