
Листогибочный пресс — это станок, который гнёт листовой металл, вдавливая пуансон в матрицу. Правильный выбор зависит не столько от заголовка каталога, сколько от детали, которую нужно изготовить, от частоты её изготовления и от того, что продавец подтвердит в письменном виде. Начните с требований к материалу и детали, затем выберите метод производства, затем сузьте диапазон станков и только потом установите границы предложения. Такой порядок не позволяет переоценить недорогой станок с NC и не даёт комплекту CNC нести опции, которые вы не сможете использовать.
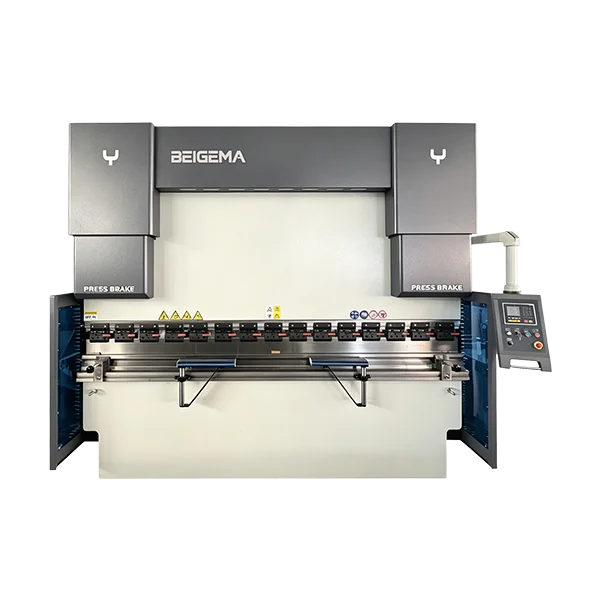
Это руководство следует этой последовательности. Оно сохраняет привычные категории — ручные, NC, CNC, электрические и тандемные, — но рассматривает их как ответы на производственный вопрос, а не как отправную точку. Если значение неизвестно, оно остаётся пустым с длинным тире. Неизвестное — это неподтверждённое, а не ноль.
Требования к материалу и детали — на первом месте
Прежде чем сравнивать модели, запишите, чем на самом деле является деталь. Марка материала, толщина, длина гиба, радиус гиба, расстояние от отверстия до гиба и наименьшая полка — всё это влияет на то, сможет ли конкретный станок вообще сформировать деталь. Станок, рассчитанный на определённое усилие, не означает автоматически, что каждый инструмент в нём выдержит эту нагрузку. Безопасная нагрузка инструмента — это отдельное подтверждение.
Используйте таблицу калибров листового металла, чтобы перевести номера калибров в толщину и вес, затем проверьте Таблицу тоннажа листогибочного пресса: каталог моделей и длин стола на предмет усилия, необходимого для гиба. Калькулятор тоннажа листогибочного пресса помогает с первой оценкой. Рассматривайте эти результаты как каталожную ориентировку, а не как квалифицированный предел процесса. Если материал — высокопрочная сталь, нержавеющая сталь или необычный сплав, попросите продавца подтвердить инструмент и усилие для этой марки, а не применяйте предположительный коэффициент снижения.
Геометрия детали важна не меньше тоннажа. Глубокая коробка требует вылета и хода, которые обеспечивают зазор по бокам. Длинная тонкая панель требует передней поддержки и заднего упора, способного удерживать позицию без провисания. Деталь с множеством гибов требует контроллера, который сохраняет и повторяет последовательность.
Ограничения применения и что предоставляет покупатель
У каждого типа станка есть границы. Ручные гибочные станки для коробок и панелей, а также листогибы с гибочной балкой не входят в каталог BEIGEMA, поэтому они перечислены только для сравнения. Кривошипные прессы также не входят в этот каталог. Фальцегибочный станок или панелегиб также не входят в этот каталог. Не рассматривайте модель конкурента как поставляемую позицию BEIGEMA.
Покупатель предоставляет чертёж, спецификацию материала, размер партии, частоту переналадки, доступную площадь пола, электропитание и план подъёма и перемещения. Покупатель также указывает, какие размеры являются критическими, а какие — косметическими. Без этого продавец может предложить только станок, а не процесс.
Продавец подтверждает модель, контроллер, оси, интерфейс инструмента, конфигурацию заднего упора, метод компенсации прогиба, устройства безопасности, язык документации и объём пусконаладки. Продавец также подтверждает, какие позиции входят в стандартную комплектацию, а какие являются конфигурируемыми опциями.
Приёмочная деталь демонстрирует соответствие. Выберите показательную деталь, которая использует критические гибы, самую длинную полку и самый tight радиус. Обработайте её на предложенном станке с предложенным инструментом. Проверьте углы, размеры и поверхность. Запишите результат относительно чертежа.
Сравнение типов листогибочных станков
В таблице ниже обобщены каталожные описания основных семейств. Значения усилия, длины, вылета, хода и мощности двигателя — это опубликованные каталожные диапазоны, а не обещания для каждой детали. Подтвердите точную строку для вашей модели в подписанном предложении.
| Тип / серия | Привод и синхронизация | Усилие (кН) | Длина гибки (мм) | Зев (мм) | Ход (мм) | Основной двигатель (кВт) | Управление и задний упор |
|---|---|---|---|---|---|---|---|
| Ручной коробчатый и панельный листогиб | Не линейка BEIGEMA | — | — | — | — | — | — |
| Механический листогибочный пресс | Не в этом каталоге | — | — | — | — | — | — |
| WC67K гидравлический с NC | Два цилиндра, торсионный вал | 400–6000 | 2200–7000 | 200–400 | 100–300 | 4–37 | E21, позиционирование X/Y |
| MB8 гидравлический с CNC | Сервопропорциональные клапаны, компенсация по оси W | 630–12000 | 1300–10000 | 350–600 | 100–400 | 5.5–55; 2×37 на 1000T/1200T | DA-66S; задние упоры 2–10 |
| Полностью электрический | Серводвигатели, сервокомпенсация | 350–1000 | 1350–3200 | 200–400 | 180–250 | 2*8.6–2*30 (средняя 1.1–2.7) | CNC, X 400/600 mm, R 200 mm |
| Тандем (два узла) | Связь двух машин | 2*2500–2*5000 | не указано | 410–500 | 250–300 | 2*18.5–2*30 | Задний упор с CNC, ось X + опциональная ось R |
| Фальцевальный станок / панелегиб | Не в этом каталоге | — | — | — | — | — | — |
См. категорию гидравлических листогибочных прессов для полного ассортимента и сравните WC67K гидравлический листогибочный пресс с NC и контроллером E21 с MB8 гидравлический листогибочный пресс с CNC и DA-66S, когда состав деталей ещё определяется.
Ручные, NC, CNC, электрические и тандемные: порядок принятия решения
Ручные гибочные станки для коробок и панелей, листогибы с гибочной балкой и ручные гибочные станки подходят для простых работ с малым объёмом, где оператор задаёт каждый гиб вручную. Они не входят в этот каталог, поэтому покупатель, сравнивающий их, должен рассматривать их как отдельный путь закупки. Кривошипные прессы также вне этого каталога. Практический выбор в рамках ассортимента BEIGEMA начинается с гидравлических NC и идёт вверх.
Гидравлические станки с NC, такие как WC67K, используют торсионный вал для синхронизации двух цилиндров и контроллер E21 для позиционирования по осям X и Y. Это подходит для повторяемых прямых гибов, где оператор может управлять последовательностью.
Порядок принятия решения: материал и деталь, затем метод производства, затем диапазон станков, затем границы предложения. Цеху, который гнёт одну толщину мягкой стали в длинных сериях, может вполне подойти станок с NC. Цеху, который гнёт смешанные материалы с множеством гибов на деталь, следует обратить внимание на CNC.
Матрица привода, заготовки и переналадки
Используйте эту матрицу, чтобы записать, что нужно детали и что предлагает станок. Оставьте ячейку пустой с длинным тире, если значение ещё не подтверждено.
| Пункт решения | Гидравлический NC | Гидравлический CNC | Полностью электрический | Тандемный |
|---|---|---|---|---|
| Привод и синхронизация | Торсионный вал, два цилиндра | Сервопропорциональные клапаны | Серводвигатели | Связь двух машин |
| Типичная заготовка | Прямые гибы, средняя толщина | Сложные детали с множеством гибов | Тонкий и средний лист, высокая частота | Длинные и широкие листы |
| Частота переналадки | Низкая или умеренная | Умеренная или высокая | Высокая | Низкая или умеренная |
| Пример контроллера | E21 | DA-66S | DA53T | DA53T или DA66T |
| Подтверждение осей и функций | Раздельное позиционирование ползуна и заднего упора | Раздельные ползун, измерение и компенсация | Подтвердите ход измерения и управляемые функции | Подтвердите связь станин и опции измерения |
| Подтверждение инструмента | Стандартный комплект пуансона и матрицы | Двухручьевая матрица, быстрый зажим | Стандартные пуансон и матрица, быстрый зажим | Крупная оснастка, штифтовой зажим |
| Компенсация прогиба | Механическая | Механическая | Сервокомпенсация | Механическая |
Эта матрица — учётный лист, а не спецификация. Точные оси, инструмент и компенсация прогиба для конкретного заказа должны быть указаны в предложении. См. электрический листогибочный станок и тандемный листогибочный пресс для гибки длинного листа для каталожных описаний, стоящих за этими столбцами.
Пункты подтверждения инструмента и заднего упора
Инструмент и задний упор — это места, где предложения чаще всего расходятся. В таблице ниже перечислено, что нужно подтвердить в письменном виде до размещения заказа.
| Пункт подтверждения | Что спросить | Запись |
|---|---|---|
| Комплект пуансона и матрицы | Какой комплект стандартный, а какой — опциональный? | — |
| Безопасная нагрузка инструмента | Какую нагрузку может воспринять инструмент, отдельно от усилия станка? | — |
| Раскрытие матрицы | Какое раскрытие подходит для материала и радиуса? | — |
| Быстрый зажим | Входит ли он в стандарт и какие размеры хвостовиков принимает? | — |
| Оси заднего упора | Какие оси управляемые, а какие ручные? | — |
| Ход заднего упора | Какой ход по X и R указан? | — |
| Упорные пальцы | Сколько их и какой диапазон регулировки? | — |
| Компенсация прогиба | Механическая или серво, и входит ли она в комплект? | — |
| Передняя поддержка | Какую длину и нагрузку она поддерживает? | — |
Не выводите безопасную нагрузку инструмента из номинального усилия станка. Станок может быть рассчитан на усилие, которое инструмент не выдержит. Запросите номинальную нагрузку инструмента отдельно. Как выбрать листогибочный пресс: контрольный список RFQ и FAT охватывает более широкую логику выбора, а Малый листогибочный пресс: проверка габаритов, коммуникаций и поставки полезна, когда первым ограничением является площадь пола.
Гидравлические листогибочные прессы NC и CNC: WC67K с E21 против MB8 с DA-66S
WC67K — это гидравлический станок с NC, торсионным валом и контроллером E21. E21 обеспечивает позиционирование по осям X и Y и сохраняет программы, что покрывает многие задачи с прямыми гибами. MB8 — это гидравлический станок с CNC, контроллером Delem DA-66S, сервопропорциональными клапанами и многоосевым задним упором. В описании продукта обсуждаются связь осей, графическое программирование и компенсация прогиба, а в предложении должна быть указана поставляемая конфигурация. Это каталожные описания, а не гарантия для каждой детали.
Когда достаточно NC? Когда в детали мало гибов, материал и толщина стабильны, частота переналадки низкая, и оператор может управлять последовательностью. Когда CNC оправдывает себя?
Для CNC подтвердите, какие оси действительно управляемые. Определите отдельно оси ползуна, позиционирования и компенсации; точные управляемые оси и включённые опции должны быть подтверждены в подписанном предложении. Не предполагайте стандартный набор осей по названию модели.
Полностью электрические и тандемные листогибочные прессы
Полностью электрические станки используют серводвигатели и сервокомпенсацию прогиба. Каталог описывает их как малошумные и безмасляные, с контроллером, таким как DA53T. Они подходят для высокочастотной работы с тонким и средним листом, где важна чистая работа. Они не являются универсальной заменой гидравлических станков для каждой детали. Подтвердите усилие, длину и инструмент для конкретной задачи.
Тандемные станки связывают два агрегата. Каталог описывает связь двух машин, когда два станка могут работать независимо или синхронно. Связь — это решение по управлению и конфигурации. Не просто складывайте тоннаж двух агрегатов и не предполагайте, что пара ведёт себя как один более крупный станок.
Фальцегибочные станки и панелегибы против листогибочного пресса
Фальцегибочные станки и панелегибы не входят в этот каталог. Это другой метод формообразования, часто подходящий для определённых семейств деталей. Покупатель, сравнивающий их с листогибочным прессом, должен рассматривать их как отдельный путь закупки и подтвердить инструмент, управление и приёмочную деталь для этого метода. Не предполагайте, что фальцегиб может заменить листогибочный пресс для каждого гиба, и не предполагайте, что листогибочный пресс может заменить фальцегиб для каждой детали.
Какой листогибочный пресс следует покупать цехам по обработке листового металла: таблица производительности и правила принятия решения
Используйте таблицу производительности ниже, чтобы записать деталь и рассматриваемый станок. Таблица — это учётный лист. Цифры для конкретной модели берутся из строки каталога и подписанного предложения.
| Запись | Требование к детали | Рассматриваемый станок | Подтверждено продавцом |
|---|---|---|---|
| Материал и марка | — | — | — |
| Толщина | — | — | — |
| Длина гиба | — | — | — |
| Наименьшая полка | — | — | — |
| Радиус гиба | — | — | — |
| Гибов на деталь | — | — | — |
| Размер партии | — | — | — |
| Частота переналадки | — | — | — |
| Контроллер и оси | — | — | — |
| Инструмент и безопасная нагрузка | — | — | — |
| Приёмочная деталь | — | — | — |
Правила принятия решения просты. Если деталь подходит для станка с NC и частота переналадки низкая, достаточно NC. Если состав деталей широк и важна стабильность угла, обратите внимание на CNC. Если работа высокочастотная и важна чистая работа, обратите внимание на электрический станок.
Для первого разговора принесите чертёж и учётный лист на страницу контактов BEIGEMA и попросите продавца подтвердить модель, оси, инструмент и приёмочную деталь в письменном виде.
Часто задаваемые вопросы о типах листогибочных станков
В чём разница между кривошипным и гидравлическим листогибочным прессом? Кривошипный листогибочный пресс использует маховик и муфту для привода ползуна, а гидравлический листогибочный пресс использует цилиндры и гидравлическое давление. Кривошипные листогибочные прессы не входят в этот каталог. Гидравлические станки, такие как WC67K и MB8, используют два цилиндра с синхронизацией, а метод управления различается между NC и CNC.
Когда достаточно контроллера NC? Контроллера NC, такого как E21, достаточно, когда в детали мало гибов, материал и толщина стабильны, частота переналадки низкая, и оператор может управлять последовательностью. Если состав деталей расширяется или стабильность угла по партии становится критической, контроллер CNC подходит лучше.
Какие оси следует подтвердить на листогибочном прессе с CNC? Подтвердите, какие оси управляемые, а какие ручные. Перечислите отдельно функции ползуна, заднего упора и компенсации и внесите управляемые оси и включённые опции в подписанное предложение. Не предполагайте стандартный набор осей по названию модели.
Просто ли тандемный станок складывает тоннаж двух агрегатов? Нет. Тандемный станок связывает два агрегата, и связь — это решение по управлению и конфигурации. Каталог описывает связь двух машин, когда два станка могут работать независимо или синхронно. Подтвердите, как управляется связь и что продемонстрирует приёмочная деталь, вместо сложения тоннажа.
Каковы границы применения полностью электрического листогибочного пресса? Полностью электрические станки используют серводвигатели и сервокомпенсацию прогиба, и каталог описывает их как малошумные и безмасляные. Они подходят для высокочастотной работы с тонким и средним листом, где важна чистая работа. Они не являются универсальной заменой гидравлических станков для каждой детали. Подтвердите усилие, длину и инструмент для конкретной задачи.
Справочник по смежному выбору: Таблица калибров листового металла: толщина, вес и необходимый станок. WC67K гидравлический листогибочный пресс с NC и контроллером E21 содержит спецификацию поставщика, лежащую в основе шорт-листа.
Сравните листогибочные прессы BEIGEMA с этим техническим заданием, затем отправьте ваши требования к листогибочному прессу для проверки конфигурации.
Для сравнения заводских характеристик и конфигураций оборудования этой серии изучите Гидравлический листогиб серии WC67K с ЧПУ (NC) и контроллером E310P.
Связанные страницы
Другие страницы этой серии
- Выбор гильотины: толщина, угол реза и зазор ножей
- Дефекты резки гильотиной: скручивание, прогиб и сабля
- Изготовление электрических шкафов из листового металла
- Лазерная резка листа: толщина, газ и качество кромки
- Таблица толщин листового металла: вес и оборудование
- Типы вальцов: подача, подгибка и выгрузка
Похожие руководства
- Расчёт припуска и вычета на гибку для точных развёрток
- Таблица усилия гибки: матрица, материал и тоннаж
- Сравнение систем оснастки для листогибочных прессов
- Гибка алюминия и нержавеющей стали на листогибочном прессе
- Оснастка листогиба: подгибка и гусиная шея
- Работа на листогибе: настройка и первая деталь
- Изготовление электрических шкафов из листового металла
- Как выбрать листогибочный пресс: руководство покупателя из 7 шагов
Станки, к которым относится это руководство
- Гидравлический листогиб серии WC67K с ЧПУ (NC) и контроллером E310P
- Листогиб с ЧПУ (NC) серии WC67K с гидравлическим приводом и контроллером E21
- Листогибочный пресс серии MB8 с ЧПУ и гидравлическим приводом, 6-8 осей, контроллер DA69S
- Серия MB8 – гидравлический листогиб с ЧПУ, 6-8 осей, контроллер DA66S
- Серия MB8 — листогибочный станок с ЧПУ с контроллером DA-53Tx, 4+1 осей
- Серия WC67K: листогиб с ЧПУ (NC) с контроллером TP10S
- Тандемный листогибочный пресс для гибки длинного листа
- Электрический листогибочный станок