
Eine Abkantpresse ist eine Maschine, die Blech durch Drücken eines Stempels in eine Matrize biegt. Die richtige Wahl hängt weniger von einer Katalogüberschrift ab als vielmehr von dem Teil, das Sie fertigen müssen, wie oft Sie es fertigen und was der Verkäufer schriftlich bestätigt. Beginnen Sie mit den Material- und Teilanforderungen, wählen Sie dann das Fertigungsverfahren, grenzen Sie anschließend den Maschinenbereich ein und legen Sie erst danach die Angebotsgrenzen fest. Diese Reihenfolge verhindert, dass eine kostengünstige NC-Maschine überverkauft wird und dass ein CNC-Paket Optionen enthält, die Sie nicht nutzen können.
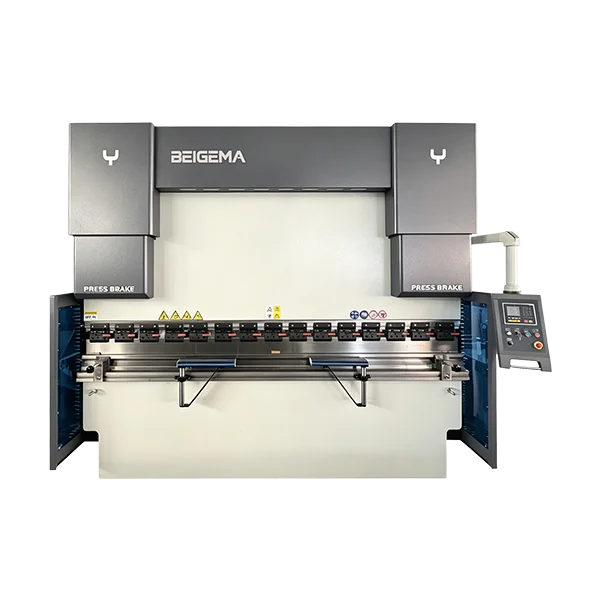
Dieser Leitfaden folgt dieser Reihenfolge. Er behält die bekannten Kategorien manuell, NC, CNC, elektrisch und Tandem bei, behandelt sie jedoch als Antworten auf eine Fertigungsfrage und nicht als Ausgangspunkt. Wo ein Wert unbekannt ist, bleibt er mit einem Gedankenstrich leer. Ein unbekannter Wert ist unbestätigt, nicht null.
Material- und Teilanforderungen stehen an erster Stelle
Bevor Sie Modelle vergleichen, halten Sie schriftlich fest, was das Teil tatsächlich ist. Werkstoffsorte, Dicke, Biegelänge, Biegeradius, Abstand von Loch zu Biegung und der kleinste Schenkel beeinflussen alle, ob eine bestimmte Maschine das Teil überhaupt formen kann. Eine Maschine, die für eine bestimmte Kraft ausgelegt ist, bedeutet nicht automatisch, dass jedes Werkzeug in ihr diese Last aufnehmen kann. Die sichere Werkzeuglast ist eine separate Bestätigung.
Verwenden Sie die Blechdicken-Tabelle, um Dickenangaben in Dicke und Gewicht umzurechnen, und prüfen Sie dann die Abkantpressen-Tonnage-Tabelle: Modell- und Bettlängen-Katalog für die Kraft, die eine Biegung benötigt. Der Abkantpressen-Tonnage-Rechner hilft bei einer ersten Schätzung. Behandeln Sie diese Ergebnisse als Katalogrichtwerte, nicht als qualifizierte Prozessgrenze. Wenn es sich um hochfesten Stahl, Edelstahl oder eine ungewöhnliche Legierung handelt, bitten Sie den Verkäufer, Werkzeuge und Kraft für diese Sorte zu bestätigen, anstatt einen geschätzten Abminderungsfaktor anzuwenden.
Die Teilegeometrie ist ebenso wichtig wie die Tonnage. Eine tiefe Kiste benötigt eine Aussparung und einen Hub, die die Seiten freigeben. Ein langes, dünnes Blech benötigt eine vordere Auflage und einen Hinteranschlag, der die Position ohne Durchhängen halten kann. Ein Teil mit vielen Biegungen benötigt eine Steuerung, die eine Sequenz speichert und wiederholt.
Anwendungsgrenzen und was der Käufer bereitstellt
Jeder Maschinentyp hat Grenzen. Manuelle Kasten- und Schwenkbiegemaschinen sowie Schwenkbiegemaschinen sind nicht im BEIGEMA-Katalog enthalten und werden daher nur zum Vergleich aufgeführt. Mechanische Abkantpressen sind ebenfalls nicht in diesem Katalog. Eine Faltmaschine oder Panel-Biegemaschine ist ebenfalls nicht in diesem Katalog. Behandeln Sie ein Wettbewerbsmodell nicht als BEIGEMA-Lieferposition.
Der Käufer stellt die Zeichnung, die Materialspezifikation, die Losgröße, die Umrüsthäufigkeit, den verfügbaren Bodenplatz, die Stromversorgung sowie den Hebe- und Handhabungsplan bereit. Der Käufer gibt außerdem an, welche Maße kritisch und welche kosmetisch sind. Ohne diese Angaben kann ein Verkäufer nur eine Maschine anbieten, keinen Prozess.
Der Verkäufer bestätigt das Modell, die Steuerung, die Achsen, die Werkzeugschnittstelle, die Konfiguration des Hinteranschlags, die Bombiermethode, die Sicherheitseinrichtungen, die Dokumentationssprache und den Inbetriebnahmeumfang. Der Verkäufer bestätigt außerdem, welche Positionen Standardlieferumfang und welche konfigurierbare Optionen sind.
Das Abnahmeteil zeigt die Übereinstimmung. Wählen Sie ein repräsentatives Teil, das die kritischen Biegungen, den längsten Schenkel und den engsten Radius nutzt. Führen Sie es auf der angebotenen Maschine mit den angebotenen Werkzeugen aus. Prüfen Sie die Winkel, die Maße und die Oberfläche. Dokumentieren Sie das Ergebnis gegen die Zeichnung.
Vergleich der Blechbiegemaschinentypen
Die folgende Tabelle fasst die Katalogbeschreibungen für die wichtigsten Baureihen zusammen. Kraft-, Längen-, Aussparungs-, Hub- und Motorangaben sind veröffentlichte Katalogbereiche, keine Versprechen für jedes Teil. Bestätigen Sie die genaue Zeile für Ihr Modell im unterzeichneten Angebot.
| Typ / Baureihe | Antrieb und Synchronisation | Kraft (kN) | Biegelänge (mm) | Ausladung (mm) | Hub (mm) | Hauptmotor (kW) | Steuerung und Hinteranschlag |
|---|---|---|---|---|---|---|---|
| Manuelle Kasten- und Schachtelbiegemaschine | Keine BEIGEMA-Linie | — | — | — | — | — | — |
| Mechanische Abkantpresse | Nicht in diesem Katalog | — | — | — | — | — | — |
| WC67K NC-Hydraulik | Zwei Zylinder, Torsionswelle | 400–6000 | 2200–7000 | 200–400 | 100–300 | 4–37 | E21, X/Y Positionierung |
| MB8 CNC-Hydraulik | Servo-Proportionalventile, W-Achsen-Kompensation | 630–12000 | 1300–10000 | 350–600 | 100–400 | 5.5–55; 2×37 bei 1000T/1200T | DA-66S; 2–10 Hinteranschläge |
| Rein elektrisch | Servomotoren, Servo-Kompensation | 350–1000 | 1350–3200 | 200–400 | 180–250 | 2*8.6–2*30 (Durchschnitt 1.1–2.7) | CNC, X 400/600 mm, R 200 mm |
| Tandem (zwei Einheiten) | Zwei-Maschinen-Kopplung | 2*2500–2*5000 | nicht aufgeführt | 410–500 | 250–300 | 2*18.5–2*30 | CNC-Hinteranschlag, X-Achse + optionale R-Achse |
| Schwenkbiegemaschine / Panel-Bieger | Nicht in diesem Katalog | — | — | — | — | — | — |
Siehe die Kategorie Hydraulische Abkantpresse für das vollständige Sortiment und vergleichen Sie die WC67K NC-Hydraulische Abkantpresse mit E21-Steuerung mit der MB8 CNC-Hydraulischen Abkantpresse mit DA-66S, wenn das Teilespektrum noch definiert wird.
Manuell, NC, CNC, elektrisch und Tandem: eine Entscheidungsreihenfolge
Manuelle Kasten- und Schwenkbiegemaschinen, Schwenkbiegemaschinen und Handbiegemaschinen eignen sich für einfache Arbeiten mit geringem Volumen, bei denen der Bediener jede Biegung von Hand einstellt. Sie sind nicht in diesem Katalog enthalten, daher sollte ein Käufer, der sie vergleicht, sie als separaten Beschaffungsweg behandeln. Mechanische Abkantpressen liegen ebenfalls außerhalb dieses Katalogs. Die praktische Wahl innerhalb des BEIGEMA-Sortiments beginnt bei NC-Hydraulik und geht aufwärts.
NC-Hydraulikmaschinen wie die WC67K verwenden eine Torsionswelle zur Synchronisierung zweier Zylinder und eine E21-Steuerung für die X- und Y-Positionierung. Das eignet sich für wiederholbare gerade Biegungen, bei denen der Bediener die Sequenz steuern kann.
Die Entscheidungsreihenfolge ist: Material und Teil, dann Fertigungsverfahren, dann Maschinenbereich, dann Angebotsgrenze. Ein Betrieb, der eine Dicke Baustahl in langen Serien biegt, kann mit einer NC-Maschine gut bedient sein. Ein Betrieb, der gemischte Materialien mit vielen Biegungen pro Teil biegt, sollte CNC in Betracht ziehen.
Antrieb, Werkstück und Umrüstmatrix
Verwenden Sie diese Matrix, um festzuhalten, was das Teil benötigt und was die Maschine bietet. Lassen Sie eine Zelle mit einem Gedankenstrich leer, wenn der Wert noch nicht bestätigt ist.
| Entscheidungspunkt | NC-Hydraulik | CNC-Hydraulik | Rein elektrisch | Tandem |
|---|---|---|---|---|
| Antrieb und Synchronisierung | Torsionswelle, zwei Zylinder | Servoproportionalventile | Servomotoren | Zweimaschinen-Kopplung |
| Typisches Werkstück | Gerade Biegungen, mittlere Dicke | Komplexe Teile mit mehreren Biegungen | Dünnes bis mittleres Blech, hohe Frequenz | Lange und breite Bleche |
| Umrüsthäufigkeit | Niedrig bis mäßig | Mäßig bis hoch | Hoch | Niedrig bis mäßig |
| Steuerungsbeispiel | E21 | DA-66S | DA53T | DA53T oder DA66T |
| Achsen- und Funktionsbestätigung | Stößel und Hinteranschlag-Positionierung getrennt | Stößel, Messung und Kompensation getrennt | Messweg und angetriebene Funktionen bestätigen | Rahmenkopplung und Messoptionen bestätigen |
| Werkzeugbestätigung | Standard-Stempel- und Matrizensatz | Doppel-V-Matrize, Schnellspannung | Standard-Stempel und Matrize, Schnellspannung | Große Form, Bolzenklemmung |
| Bombierung | Mechanisch | Mechanisch | Servo-Bombierung | Mechanisch |
Diese Matrix ist ein Erfassungsblatt, keine Spezifikation. Die genauen Achsen, Werkzeuge und Bombierung für einen bestimmten Auftrag müssen im Angebot erscheinen. Siehe die Reine Elektrische Abkantpresse Biegemaschine und die Tandem-Abkantpresse für das Biegen langer Bleche für die Katalogbeschreibungen hinter diesen Spalten.
Bestätigungspunkte für Werkzeuge und Hinteranschlag
Werkzeuge und Hinteranschlag sind die Bereiche, in denen Angebote am häufigsten abweichen. Die folgende Tabelle listet auf, was vor Auftragserteilung schriftlich bestätigt werden muss.
| Bestätigungspunkt | Was zu fragen ist | Erfassung |
|---|---|---|
| Stempel- und Matrizensatz | Welcher Satz ist Standard und welcher optional? | — |
| Sichere Werkzeuglast | Welche Last kann das Werkzeug aufnehmen, getrennt von der Maschinenkraft? | — |
| Matrizenöffnung | Welche Öffnung eignet sich für Material und Radius? | — |
| Schnellspannung | Ist sie Standard und welche Schaftgrößen nimmt sie auf? | — |
| Hinteranschlag-Achsen | Welche Achsen sind angetrieben und welche manuell? | — |
| Hinteranschlag-Verfahrweg | Welcher X- und R-Verfahrweg ist angeboten? | — |
| Anschlagfinger | Wie viele und welcher Verstellbereich? | — |
| Bombierung | Mechanisch oder Servo, und ist es enthalten? | — |
| Vordere Auflage | Welche Länge und Last trägt sie? | — |
Leiten Sie die sichere Werkzeuglast nicht aus der Nennkraft der Maschine ab. Eine Maschine kann für eine Kraft ausgelegt sein, die das Werkzeug nicht aufnehmen kann. Fragen Sie die Werkzeugbelastbarkeit separat an. Der Leitfaden „Wie wähle ich eine Abkantpresse: RFQ- und FAT-Checkliste“ behandelt die übergeordnete Auswahllogik, und die Seite Kleine Abkantpresse: Passung, Versorgung und Lieferprüfungen ist nützlich, wenn der Bodenplatz die erste Einschränkung ist.
NC- und CNC-Hydraulische Abkantpressen: WC67K mit E21 versus MB8 mit DA-66S
Die WC67K ist eine NC-Hydraulikmaschine mit Torsionswelle und einer E21-Steuerung. Die E21 übernimmt die X- und Y-Positionierung und speichert Programme, was viele Geradebiegeaufgaben abdeckt. Die MB8 ist eine CNC-Hydraulikmaschine mit einer Delem DA-66S-Steuerung, Servoproportionalventilen und einem mehrachsigen Hinteranschlag. Die Produktbeschreibung behandelt Achskopplung, grafische Programmierung und Bombierung, während das Angebot die gelieferte Konfiguration ausweisen muss. Dies sind Katalogbeschreibungen, keine Garantie für jedes Teil.
Wann reicht NC? Wenn das Teil wenige Biegungen hat, Material und Dicke stabil sind, die Umrüsthäufigkeit niedrig ist und der Bediener die Sequenz steuern kann. Wann lohnt sich CNC?
Bestätigen Sie bei CNC, welche Achsen tatsächlich angetrieben werden. Identifizieren Sie Stößel-, Positionierungs- und Kompensationsachsen separat; die genauen angetriebenen Achsen und enthaltenen Optionen müssen im unterzeichneten Angebot bestätigt werden. Gehen Sie nicht von einem Standard-Achsensatz aufgrund eines Modellnamens aus.
Rein elektrische und Tandem-Abkantpressen
Rein elektrische Maschinen verwenden Servomotoren und Servo-Bombierung. Der Katalog beschreibt sie als geräuscharm und ölfrei, mit einer Steuerung wie der DA53T. Sie eignen sich für hochfrequente Arbeiten an dünnem bis mittlerem Blech, bei denen sauberer Betrieb wichtig ist. Sie sind kein universeller Ersatz für Hydraulikmaschinen bei jedem Teil. Bestätigen Sie Kraft, Länge und Werkzeuge für die konkrete Aufgabe.
Tandemmaschinen koppeln zwei Einheiten. Der Katalog beschreibt eine Zweimaschinen-Kopplung, bei der die beiden Maschinen unabhängig oder synchron arbeiten können. Die Kopplung ist eine Steuerungs- und Konfigurationsentscheidung. Addieren Sie nicht einfach die Tonnage zweier Einheiten und nehmen Sie nicht an, dass das Paar sich wie eine größere Maschine verhält.
Faltmaschinen und Panel-Biegemaschinen versus Abkantpresse
Faltmaschinen und Panel-Biegemaschinen sind nicht in diesem Katalog. Sie sind ein anderes Umformverfahren, oft für bestimmte Teilefamilien geeignet. Ein Käufer, der sie mit einer Abkantpresse vergleicht, sollte sie als separaten Beschaffungsweg behandeln und Werkzeuge, Steuerung und Abnahmeteil für dieses Verfahren bestätigen. Nehmen Sie nicht an, dass eine Faltmaschine eine Abkantpresse für jede Biegung ersetzen kann, und nehmen Sie nicht an, dass eine Abkantpresse eine Faltmaschine für jedes Teil ersetzen kann.
Welche Abkantpresse Blechbetriebe kaufen sollten: Kapazitätstabelle und Entscheidungsregeln
Verwenden Sie die folgende Kapazitätstabelle, um das Teil und die Kandidatenmaschine zu erfassen. Die Tabelle ist ein Erfassungsblatt. Die Zahlen für ein bestimmtes Modell stammen aus der Katalogzeile und dem unterzeichneten Angebot.
| Erfassung | Teilanforderung | Kandidatenmaschine | Vom Verkäufer bestätigt |
|---|---|---|---|
| Material und Sorte | — | — | — |
| Dicke | — | — | — |
| Biegelänge | — | — | — |
| Kleinster Schenkel | — | — | — |
| Biegeradius | — | — | — |
| Biegungen pro Teil | — | — | — |
| Losgröße | — | — | — |
| Umrüsthäufigkeit | — | — | — |
| Steuerung und Achsen | — | — | — |
| Werkzeuge und sichere Last | — | — | — |
| Abnahmeteil | — | — | — |
Die Entscheidungsregeln sind einfach. Wenn das Teil zu einer NC-Maschine passt und die Umrüsthäufigkeit niedrig ist, reicht NC. Wenn das Teilespektrum breit ist und die Winkelkonsistenz wichtig ist, prüfen Sie CNC. Wenn die Arbeit hochfrequent ist und sauberer Betrieb wichtig ist, prüfen Sie elektrisch.
Bringen Sie für ein erstes Gespräch die Zeichnung und das Erfassungsblatt zur BEIGEMA-Kontaktseite und bitten Sie den Verkäufer, Modell, Achsen, Werkzeuge und Abnahmeteil schriftlich zu bestätigen.
Häufig gestellte Fragen zu Blechbiegemaschinentypen
Was ist der Unterschied zwischen einer mechanischen und einer hydraulischen Abkantpresse? Eine mechanische Abkantpresse verwendet ein Schwungrad und eine Kupplung, um den Stößel anzutreiben, während eine hydraulische Abkantpresse Zylinder und Hydraulikdruck verwendet. Mechanische Abkantpressen sind nicht in diesem Katalog. Hydraulische Maschinen wie die WC67K und MB8 verwenden zwei Zylinder mit Synchronisierung, und die Steuerungsmethode unterscheidet sich zwischen NC und CNC.
Wann reicht eine NC-Steuerung? Eine NC-Steuerung wie die E21 reicht aus, wenn das Teil wenige Biegungen hat, Material und Dicke stabil sind, die Umrüsthäufigkeit niedrig ist und der Bediener die Sequenz steuern kann. Wenn das Teilespektrum breiter wird oder die Winkelkonsistenz über eine Charge kritisch wird, ist eine CNC-Steuerung die bessere Wahl.
Welche Achsen sollte ich bei einer CNC-Abkantpresse bestätigen? Bestätigen Sie, welche Achsen angetrieben und welche manuell sind. Listen Sie Stößel-, Hinteranschlag- und Kompensationsfunktionen separat auf und nehmen Sie die angetriebenen Achsen und enthaltenen Optionen in das unterzeichnete Angebot auf. Gehen Sie nicht von einem Standard-Achsensatz aufgrund eines Modellnamens aus.
Addiert eine Tandemmaschine einfach die Tonnage zweier Einheiten? Nein. Eine Tandemmaschine koppelt zwei Einheiten, und die Kopplung ist eine Steuerungs- und Konfigurationsentscheidung. Der Katalog beschreibt eine Zweimaschinen-Kopplung, bei der die beiden Maschinen unabhängig oder synchron arbeiten können. Bestätigen Sie, wie die Kopplung gesteuert wird und was das Abnahmeteil zeigen soll, anstatt die Tonnage zu addieren.
Was ist die Anwendungsgrenze für eine rein elektrische Abkantpresse? Rein elektrische Maschinen verwenden Servomotoren und Servo-Bombierung, und der Katalog beschreibt sie als geräuscharm und ölfrei. Sie eignen sich für hochfrequente Arbeiten an dünnem bis mittlerem Blech, bei denen sauberer Betrieb wichtig ist. Sie sind kein universeller Ersatz für Hydraulikmaschinen bei jedem Teil. Bestätigen Sie Kraft, Länge und Werkzeuge für die konkrete Aufgabe.
Verwandte Auswahlreferenz: Blechdicken-Tabelle: Dicke, Gewicht und die Maschine, die Sie benötigen. Die WC67K NC-Hydraulische Abkantpresse mit E21-Steuerung liefert die Lieferantenspezifikation hinter der Auswahlliste.
Vergleichen Sie BEIGEMA Abkantpressen mit dieser Aufgabenbeschreibung und senden Sie dann Ihre Abkantpressen-Anforderungen für eine Konfigurationsprüfung.
Für Werksdatenblätter und Steuerungskonfigurationen dieser Maschinenserie vergleichen Sie WC67K-Baureihe NC-Hydraulische Abkantpresse mit E310P-Steuerungssystem.
Verwandte Seiten
Weitere Seiten dieser Reihe
- Blechfertigung für Elektrogehäuse
- Blechlehren-Tabelle: Dicke, Gewicht und passende Maschine
- Laserschneiden von Blech: Dicke, Gas und Schnittqualität
- Rundbiegemaschinentypen: Zufuhr, Vorbeigen, Entladen
- Scherfehler: verdrehte, gebogene und gekrümmte Bleche
- Tafelschere kaufen: Leistung, Schnittwinkel und Spalt
Verwandte Ratgeber
- Biegezugabe und Biegeabzug für präzise Zuschnitte
- Abkantpresse-Tonnage-Tabelle: V-Matrize, Material, Kraft
- Abkantwerkzeuge: europäisch, amerikanisch, New Standard
- Aluminium und Edelstahl auf der Abkantpresse biegen
- Abkantwerkzeuge: Falzen und Schwanenhalsstempel
- Abkantpresse bedienen: Rüsten und Erstteilprüfung
- Blechfertigung für Elektrogehäuse
- So wählen Sie eine Abkantpresse aus: Ein 7-Schritte-Käuferleitfaden
Maschinen, für die dieser Ratgeber gilt
- MB8-Serie CNC-Hydraulische Abkantpresse mit DA-53Tx 4+1-Achsen
- MB8-Serie CNC-Hydraulische Abkantpresse mit DA66S 6-8 Achsen
- MB8-SERIE CNC-HYDRAULISCHE ABKANTPRESSE MIT DA69S 6-8 ACHSEN
- Reine Elektrische Abkantpresse Biegemaschine
- Tandem-Abkantpresse für das Biegen langer Bleche
- WC67K Serie NC Hydraulische Abkantpresse mit E21-Steuerungssystem
- WC67K-Baureihe NC-Hydraulische Abkantpresse mit E310P-Steuerungssystem
- WC67K-Serie NC-Hydraulik-Abkantpresse mit TP10S-Steuerungssystem