
Beim Laserstrahlschneiden von Blechen bestimmt die Leistung allein nicht das Ergebnis. Werkstoffgüte, Dicke, Oberflächenbeschaffenheit, Hilfsgas, Gasreinheit und -druck, Düsenzustand, Fokusposition, Geschwindigkeit und Maschinendynamik beeinflussen alle, ob das Teil den Tisch für den nächsten Arbeitsgang bereit verlässt.
Nutzen Sie den vorhandenen Leitfaden zur Leistung von Faserlaser-Schneidmaschinen für die Auswahlbereiche von BEIGEMA 1–12 kW; dieser Leitfaden konzentriert sich auf Gas und Schnittqualität.
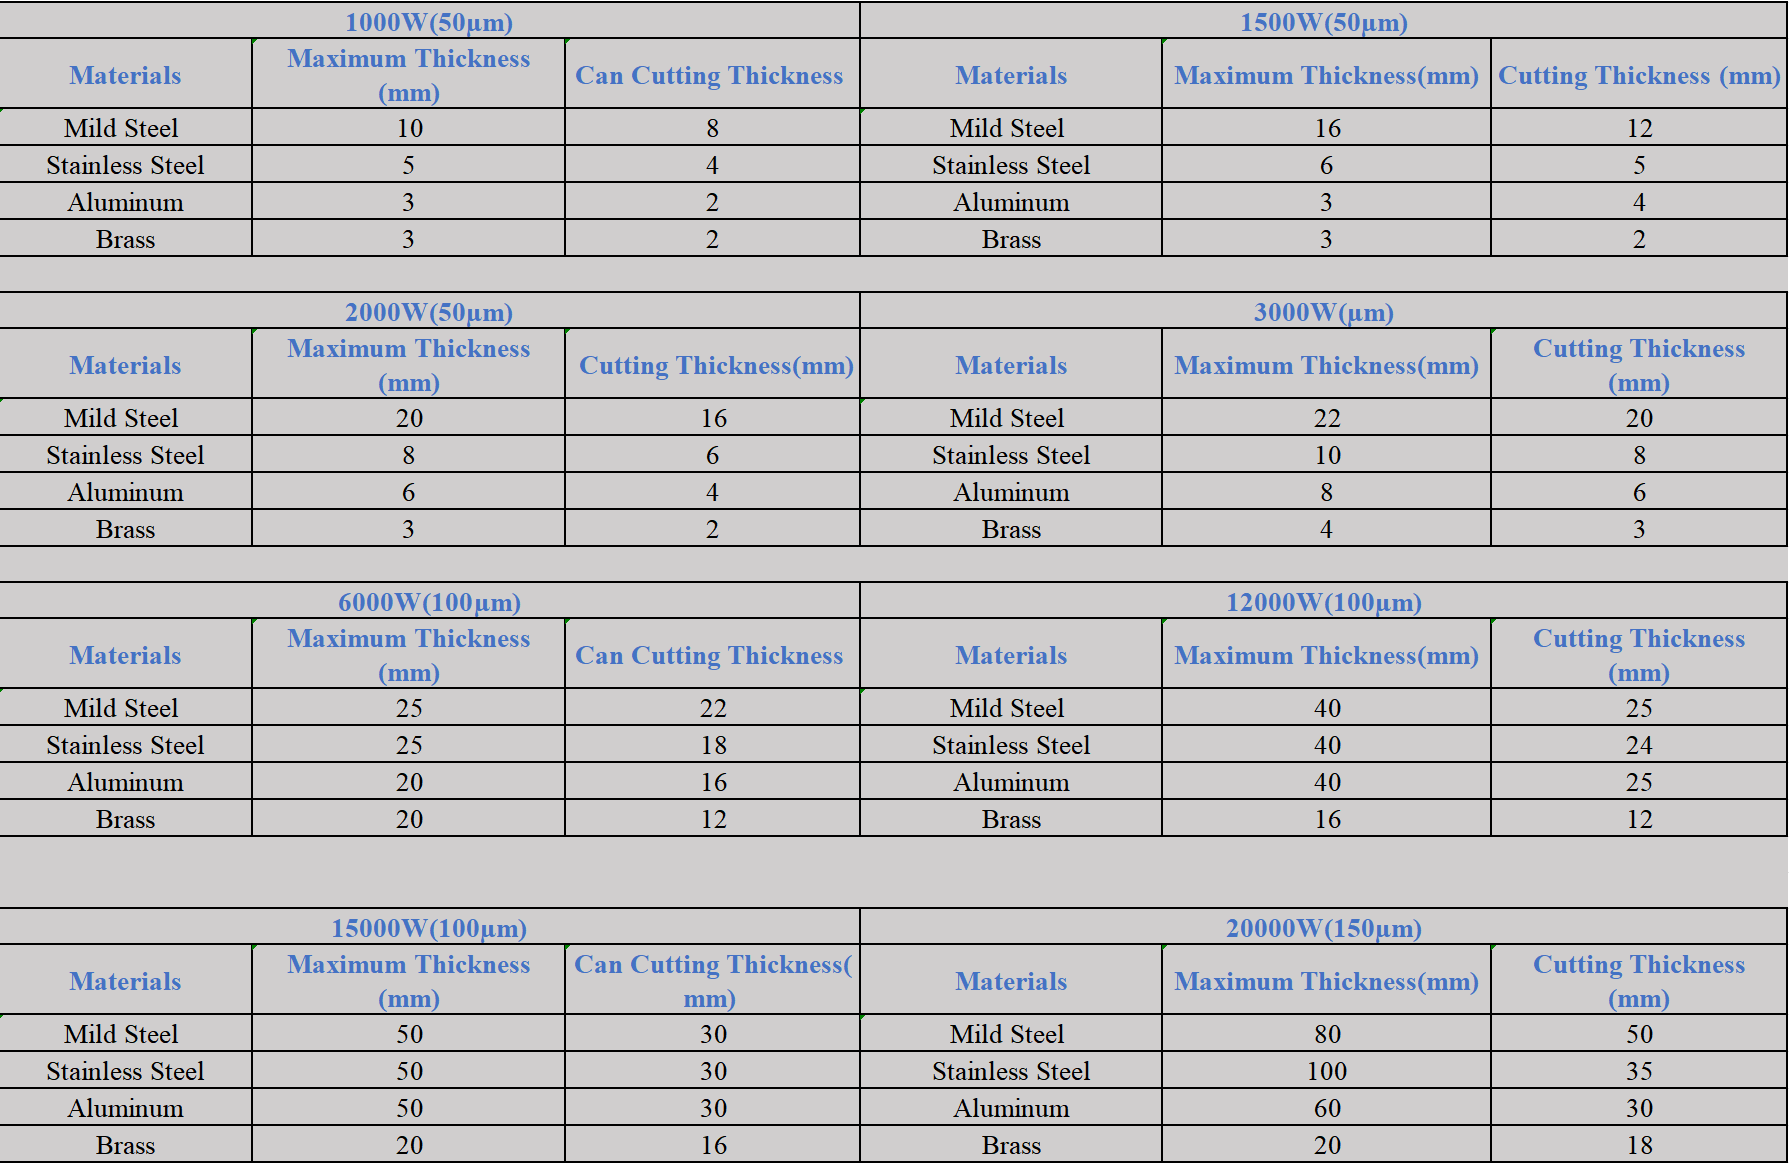
Wählen Sie das Hilfsgas anhand des Werkstoffs und der geforderten Oberfläche
Hilfsgas entfernt geschmolzenes Material aus der Schnittfuge und verändert die Schneidreaktion. Die beste Wahl ist daher eine Produktionsentscheidung, keine einfache Regel, dass ein Gas immer schneller oder kostengünstiger ist.
| Hilfsgas | Typische Verwendung | Hauptkompromiss |
|---|---|---|
| Sauerstoff | Brennschneiden von Kohlenstoffstahl | Kann die Schneidleistung erhöhen, hinterlässt jedoch eine oxidierte Kante |
| Stickstoff | Oxidfreie Kanten bei Edelstahl/Aluminium | Hoher Durchfluss und Druck können die Gaskosten erheblich machen |
| Druckluft | Ausgewählte Arbeiten an Kohlenstoffstahl, Edelstahl und Aluminium | Geringere Kosten für zugekauftes Gas, aber die Luft muss sauber, trocken und für die Maschine geeignet sein |
| Argon oder Mischgas | Spezielle Materialien/Anwendungen | Nur mit einem qualifizierten Verfahren und einem kompatiblen System verwenden |
Sauerstoff kann bei Kohlenstoffstahl eine exotherme Reaktion unterstützen, aber die Oxidschicht muss möglicherweise vor dem Schweißen oder Beschichten entfernt werden. Stickstoff wird üblicherweise gewählt, wenn eine oxidfreie Kante wichtig ist. Druckluft kann die Kosten für zugekauftes Gas senken, doch Öl, Feuchtigkeit, unzureichender Druck oder unzureichender Durchfluss können die Optik beschädigen und den Schnitt destabilisieren.
Die verfügbaren Gerätefamilien sind in der Kategorie Faserlaser-Schneidmaschinen.
Dickenfähigkeit erfordert drei verschiedene Antworten
- Maximale Trenndicke: Die Maschine kann die Platte trennen, aber Geschwindigkeit und Kantenqualität können für die reguläre Produktion ungeeignet sein.
- Stabile Produktionsdicke: Der Prozess kann wiederholt mit akzeptabler Taktzeit und Verbrauchsteil-Lebensdauer laufen.
- Hochwertige Dicke: Der Schnitt erfüllt die Toleranz-, Rechtwinkligkeits-, Grat-, Rauheits- und nachgelagerten Anforderungen des Käufers.
Ein Angebot sollte angeben, welche Definition verwendet wird. Fordern Sie Muster bei der normalen und der maximalen Produktionsdicke unter Verwendung der exakten Güte, des Gases und der Oberflächenanforderung an. Eine allgemeine Watt-Tabelle kann diesen Nachweis nicht ersetzen.
Für eine Einzeltisch-Konfiguration prüfen Sie die BM Series 3015 Faserlaser.
Was steuert die Qualität lasergeschnittener Kanten?

| Symptom | Wahrscheinliche Prüfungen | Praktische Reaktion |
|---|---|---|
| Grat an der Unterkante | Geschwindigkeit, Fokus, Gasdruck/-durchfluss, Düse | Zum freigegebenen Parametersatz zurückkehren; Verbrauchsteile prüfen |
| Breite oder konische Schnittfuge | Fokusposition, Strahl-/Düsenzentrierung | Optik und Düsenausrichtung prüfen |
| Raue Riefen | Geschwindigkeit, Leistung, Gas und Materialoberfläche | Jeweils einen Parameter testen |
| Verbrennen oder Überschneiden | Geschwindigkeit zu niedrig oder Sauerstoffreaktion zu stark | Geschwindigkeit, Fokus und Gaswahl überprüfen |
| Inkonsistente Ecken | Beschleunigung, Eckenleistung und Wärmestau | Steuerungsspezifische Eckeneinstellungen verwenden |
| Häufige Beschädigung des Schutzfensters | Verschmutztes Gas, Spritzer oder schlechtes Einstechverfahren | Anhalten und Gasqualität sowie Einstech-Setup prüfen |
Gasdruck allein ist nicht die Lösung für eine schlechte Kante. Düsendurchmesser, Abstand, Düsenzentrierung und verfügbarer Gasdurchfluss bestimmen, welcher Druck die Schnittfuge erreicht. Eine Erhöhung des Drucks ohne Prüfung dieser Variablen kann Gas verschwenden und das Ergebnis instabiler machen.
Eine vollständig geschlossene Wechseltisch-Option wird auf der BM Series geschlossener Faserlaser.
Wie man Betriebskosten vergleicht
Geben Sie keine einzelne RMB-pro-Stunde- oder RMB-pro-kWh-Zahl ohne eine datierte lokale Versorgungs- und Gasbasis an. Erstellen Sie die Kosten pro Teil aus gemessener Taktzeit, Verschachtelungsausbeute, Strom, Gasverbrauch, Kompressorleistung und Wartung und addieren Sie dann Arbeit und eventuelles Schleifen, Oxidentfernung oder Nacharbeit.
- Preis für zugekauften Sauerstoff oder Stickstoff und Liefer-/Lagerkosten.
- Kompressor-, Trockner-, Filtrations- und Stromkosten bei Verwendung von Luft.
- Düsen, Keramikteile, Schutzfenster und andere Verbrauchsteile.
- Einstechzeit, Schneidgeschwindigkeit, Blechausnutzung und Rate des unbeaufsichtigten Betriebs.
- Ausschussteile und Sekundärbearbeitung aufgrund schlechter Kanten.
Für den breiteren Beschaffungsprozess lesen Sie Blechbearbeitungsmaschinen aus China kaufen.
Checkliste zur Abnahme von Schnittmustern
- Materialzertifikat, Güte, Dicke und Oberflächenbeschaffenheit stimmen mit dem Produktionsbestand überein.
- Maschinenleistung, Schneidkopf, Düse, Fokus, Gasart, Reinheit und Druck werden aufgezeichnet.
- Abmessungen, Lochqualität, Rechtwinkligkeit, Grat, Rauheit und Wärmeanlauf werden gegen die Zeichnung gemessen.
- Einstechzeit, Schnittzeit und Gasverbrauch werden für den Kosten-pro-Teil-Vergleich aufgezeichnet.

FAQs zum Laserstrahlschneiden von Blechen
Ist Stickstoff immer das beste Gas für Edelstahl?
Stickstoff wird häufig für eine oxidfreie Kante verwendet, aber Druck, Durchfluss und Kosten können erheblich sein. Bestätigen Sie die Oberflächenanforderungen und vergleichen Sie gegebenenfalls mit qualifizierten Luftschneidparametern.
Kann Druckluft einen Faserlaser beschädigen?
Schlecht aufbereitete Luft kann den optischen Pfad verunreinigen oder beschädigen. Verwenden Sie nur die vom Maschinen- und Schneidkopfhersteller freigegebene Spezifikation für Druck, Durchfluss, Filtration, Trockenheit und Ölkontrolle.
Warum schneiden zwei Maschinen mit derselben Leistung unterschiedlich?
Schneidkopf, Strahlqualität, Bewegungssystem, Parameterbibliothek, Gaszufuhr, Material und Wartungszustand können alle die Fähigkeit und Kantenqualität verändern.
Was ist der schnellste Weg, die Dickenangabe eines Lieferanten zu überprüfen?
Fordern Sie aufgezeichnete Schnittmuster mit Ihrem Material und Ihrer Zeichnung an und messen Sie dann Kantenqualität und Taktzeit, anstatt allein eine maximale Dickenangabe zu akzeptieren.
Senden Sie Materialdetails und Musteranforderungen über die BEIGEMA-Kontaktseite.


