
Hydraulische Abkantpresse
Als führender Hersteller von Blechbearbeitungsmaschinen nimmt BEIGEMA eine führende Position in der chinesischen Abkantpresse-Branche ein. Wir bieten eine umfassende Palette fortschrittlicher Biegemaschinen, darunter NC-, CNC-, hydraulische, Hybrid- und vollelektrische Abkantpressen, die jeweils mit unterschiedlichen Leistungsstärken für verschiedene Biegeanforderungen entwickelt wurden. Über hochwertige Ausrüstung hinaus konzentriert sich BEIGEMA auf die Bereitstellung innovativer, anwendungsorientierter Lösungen. Wir helfen Kunden, die Produktionseffizienz zu steigern, Arbeitsabläufe zu optimieren und maßgeschneiderte Fertigungsergebnisse zu erzielen. Unsere fortschrittliche CNC-Abkantpresse-Technologie befähigt moderne Werke, Abläufe zu rationalisieren, die Konsistenz zu verbessern und die Gesamtrentabilität der Produktion zu maximieren.
Unsere Abkantpressen-Reihe reicht von 40 Tonnen x 2200 mm (WC67K) bis zu 500 Tonnen x 6000 mm (MB8), mit Tandem-Konfigurationen bis zu 2 x 500 Tonnen für extrem lange Bleche, und Steuerungsoptionen von E21, TP10S und E310P bis DELEM DA53T, DA-66S und DA-69S mit bis zu 8+1 Achsen.
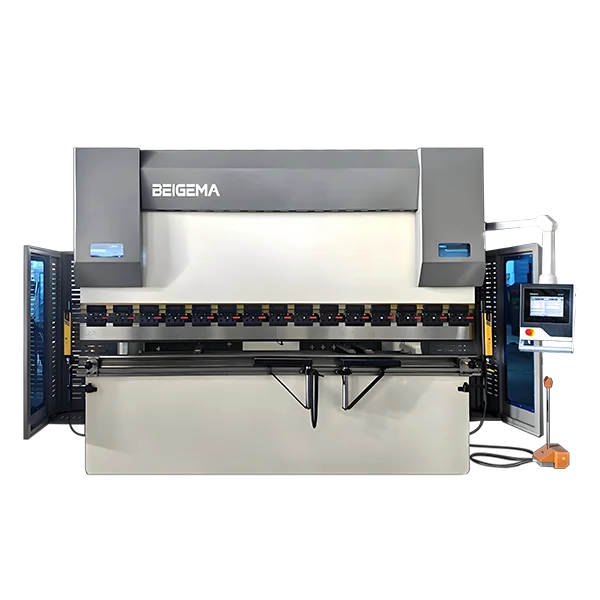
Die Biegemaschine der MB8-Serie, ausgestattet mit dem DA-53Tx-Steuerungssystem und 3-6-Achsen-Hinteranschlag, ist speziell für präzises Blechbiegen konzipiert. Die Anlage zeichnet sich durch fortschrittliche Technologie, stabilen Betrieb und einfache Bedienung aus. Sie unterstützt mehrere Werkzeugkombinationen, bietet ein hohes Sicherheitsniveau und ist in den Betriebskosten wirtschaftlich. Die gesamte Maschine verwendet hochwertige europäische Spannkomponenten und bietet hervorragende Biegeleistung und Benutzerfreundlichkeit. Die vielfältigen Werkzeugoptionen passen sich unterschiedlichen Bearbeitungsbedingungen an und bieten Ihnen professionelle und zuverlässige Biegelösungen.
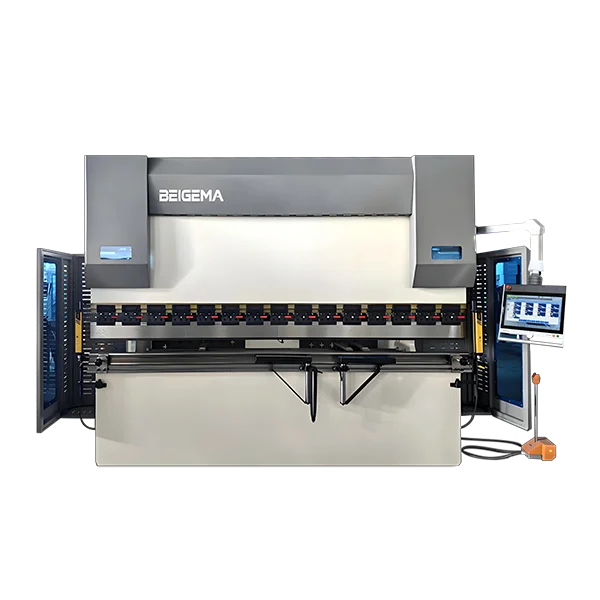
Die MB8-Serie Hochleistungs-CNC-Abkantpresse ist mit einem 6-8-Achsen-Hinteranschlag und DA-66S-Steuerungen ausgestattet. Mit hochmoderner Technologie bietet sie herausragende Effizienz für hochpräzises Blechbiegen. Die Maschine verfügt über intuitive Bedienfelder, einen stabilen Maschinenrahmen und ein anspruchsvolles Gesamtdesign. Sie arbeitet wirtschaftlich und bietet eine zuverlässige Leistung unter vergleichbarer Ausrüstung. Mit hochwertigen europäischen Spannmechanismen optimiert sie die Biegekapazität und gewährleistet eine einfache Bedienung. Eine vollständige Auswahl an Werkzeugen ist verfügbar, um vielfältige Produktionsanforderungen zu erfüllen, und BEIGEMA ist Ihr zuverlässiger Partner für die Blechbearbeitung.
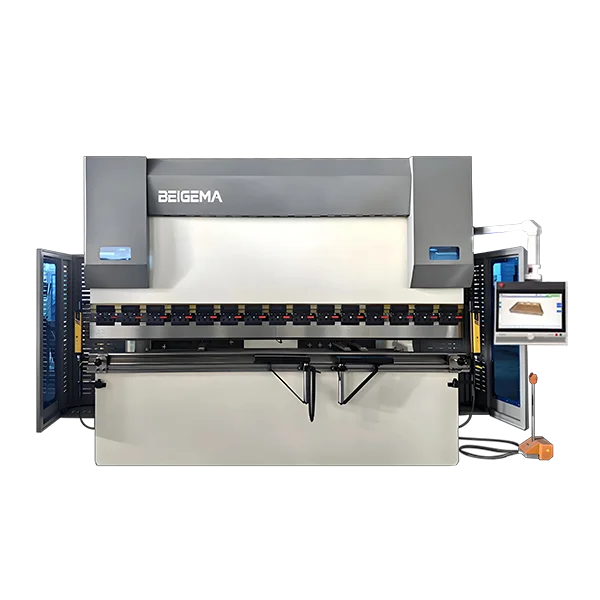
Die MB8-Serie der CNC-Abkantpresse ist mit einem 6-8-Achsen-Hinteranschlag und DA-69S-Steuerungen ausgestattet. Mit modernster Technologie gebaut, bietet sie herausragende Effizienz für hochpräzises Metallbiegen. Die Maschine verfügt über intuitive Bedienfelder, einen soliden Maschinenrahmen und ein anspruchsvolles Gesamtdesign. Sie arbeitet wirtschaftlich und bietet zuverlässige Leistung unter vergleichbaren Geräten. Ausgestattet mit hochwertigen europäischen Spannvorrichtungen optimiert sie die Biegekapazität und gewährleistet eine einfache Bedienung. Eine umfassende Auswahl an Werkzeugen ist verfügbar, um unterschiedliche Produktionsanforderungen zu erfüllen, und BEIGEMA ist Ihr zuverlässiger Partner für die Blechbearbeitung.
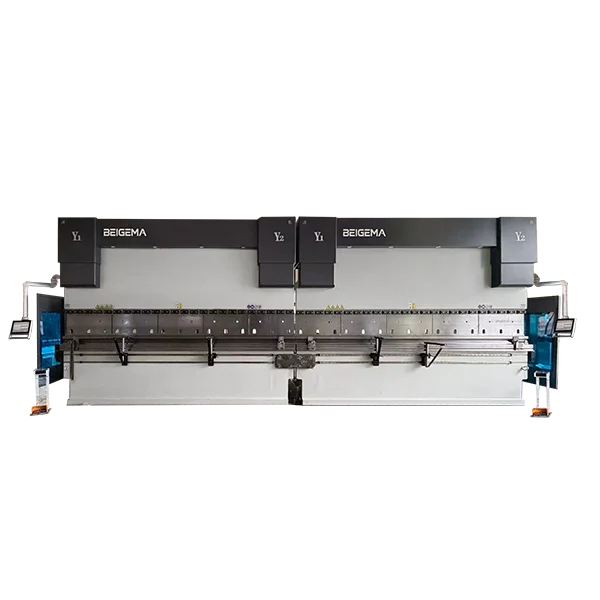
Tandem-Abkantpressen sind die perfekte Lösung für die Verarbeitung von extrem langen und breiten Blechwerkstücken. Dieses Zweimaschinensystem unterstützt sowohl den synchronen Verbund als auch den unabhängigen Betrieb. Im Vergleich zu herkömmlichen großen Einzelbiegeanlagen bietet es eine höhere Arbeitsgeschwindigkeit und überlegene Formqualität. Die Wahl von BEIGEMA Tandem-Abkantpressen hilft Ihnen, Produktionszeit zu sparen und die Gesamtproduktivität erheblich zu steigern, besser als die Verwendung separater kleiner Abkantpressen.
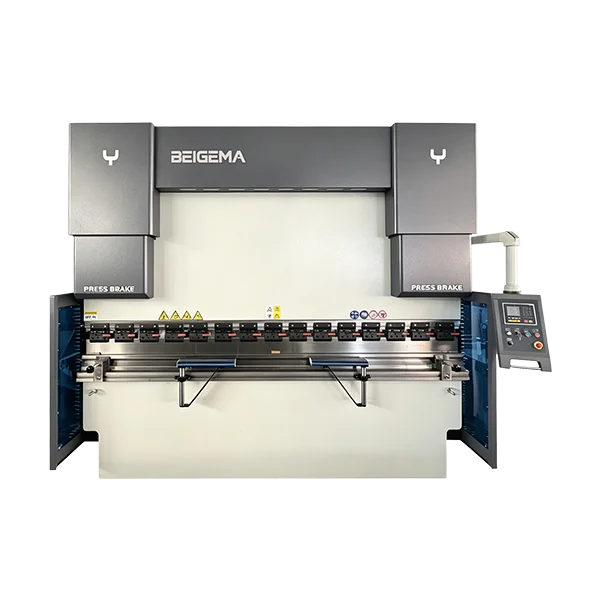
Unsere WC67K NC-Abkantpresse mit E21-Steuerung ist ideal für allgemeine Blechbiegearbeiten. Sie zeichnet sich durch präzises Biegen bei geringem Energieverbrauch aus. Dank intuitiver Bedienung, robustem Rahmen und optimierter Konstruktion bietet die Maschine hohe Arbeitseffizienz und flexible Werkzeugoptionen. Sie erfüllt strenge CE-Sicherheitsvorschriften, ist kostengünstig und bietet ein hervorragendes Preis-Leistungs-Verhältnis.
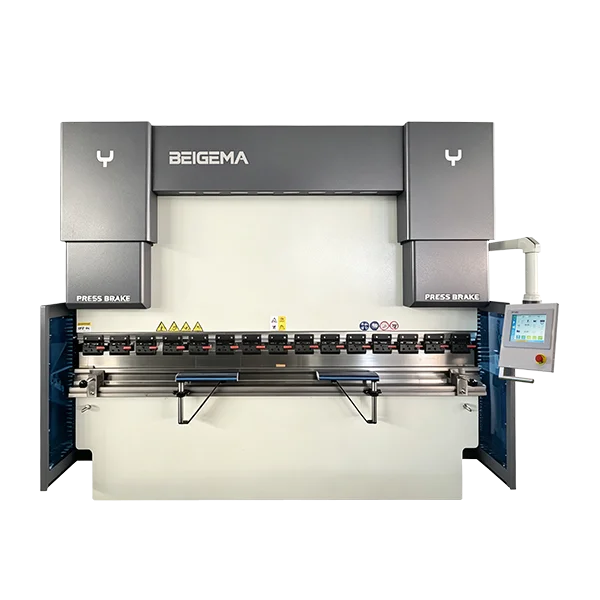
Die 2-Achsen-Servo-WC67K-NC-Abkantpresse mit TP10S-Steuerung ermöglicht präzises Blechbiegen bei geringem Energieverbrauch. Sie zeichnet sich durch robuste Bauweise, benutzerfreundliche Bedienung und vielseitige Werkzeugkompatibilität aus. Diese effiziente Abkantpresse erfüllt strenge CE-Sicherheitsanforderungen und bietet ein hervorragendes Preis-Leistungs-Verhältnis.
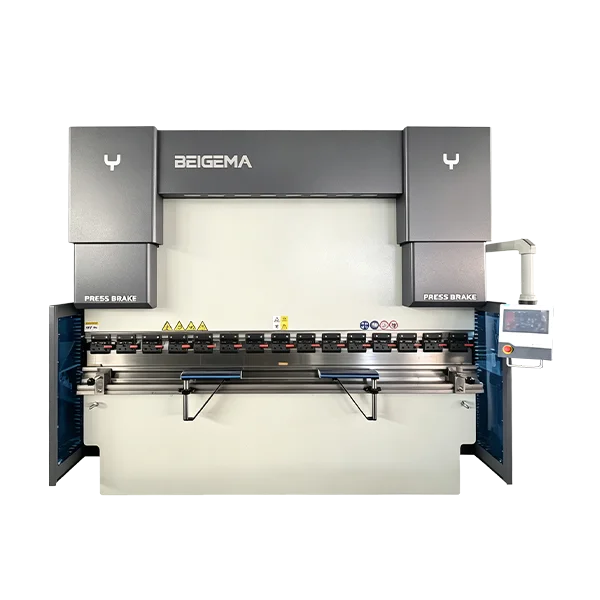
Die WC67K 2-Achsen-Servo-NC-Abkantpresse mit E310P-Steuerung ermöglicht präzises Biegen und geringen Energieverbrauch. Mit solidem Rahmen und exquisiter Konstruktion arbeitet sie effizient und ist einfach zu bedienen. Sie ist mit verschiedenen Werkzeugen kompatibel und nach CE-Sicherheitsvorschriften zertifiziert – eine leistungsstarke Blechbiegemaschine.

BEIGEMA hat für Abkantpressen eine fortschrittliche Hybridantriebstechnologie entwickelt. Unsere ePp-elektrischen Servomodelle reduzieren den Energieverbrauch im Vergleich zu herkömmlichen Biegemaschinen um 55 % bis 78 %.
Dieses umweltfreundliche Hybriddesign reduziert den Hydraulikölverbrauch erheblich, während es eine außergewöhnliche Biegepräzision und stabile Arbeitsleistung beibehält. Es ist eine energiesparende und zuverlässige Lösung für die moderne Blechbearbeitung.
Kaufberatung
Über diese Baureihe
Für eine erste Kapazitätsprüfung verwenden Sie den Abkantpressen-Tonnagerechner, um die Luftbiegekraft aus Zugfestigkeit, Dicke, aktiver Biegelänge und V-Werkzeug-Öffnung abzuschätzen.
In Deutschland und Österreich suchen Käufer diese Maschinen auch als Abkantbank oder Blechbiegemaschine, wenn sie NC-, CNC-, hydraulische und vollelektrische Abkantpressen von BEIGEMA vergleichen.
Welche Abkantpresse passt zu Ihrem Auftrag?
Welche Abkantpresse zu einem Auftrag passt, ist zuerst ein Problem aus Dicke × Länge, danach ein Problem aus Achsen und Steuerung. Die acht BEIGEMA-Maschinen in dieser Kategorie sind NC-Torsionsstab-Gestelle, CNC-Hydraulik-Gestelle, eine vollelektrische Baureihe und eine Tandem-Paar-Baureihe. Legen Sie die kN aus und streichen Sie jede Serie, deren Länge, Ausladung, Einbauhöhe oder Achszahl das Teil nicht aufnimmt.
Die gerechneten Lasten nutzen die Luftbiegeformel im Abkantpressen-Tonnage-Rechner: F(kN/m) ≈ 650 × t² / V, mit 650 für 450 MPa Baustahl und V ≈ 8 × Dicke. Die Dicke geht als t² ein. Halbieren Sie V, und die Kraft verdoppelt sich. So wählen Sie eine Abkantpresse aus ist die längere Anleitung; CNC- vs. NC-Abkantpresse ist der Steuerungsunterschied.
Abkantpressen-Baureihe auf einen Blick
| Baureihe | Presskraft (kN) | Biegelänge (mm) | Ausladung (mm) | Einbauhöhe oder Hub | Achsen oder Steuerung | Typischer Einsatz im angegebenen Bereich |
|---|---|---|---|---|---|---|
| WC67K + E21 | 400-6000 | 2200-7000 | 200-400 | Stößelhub 100-300 mm | E21 NC | Einfaches, wiederholbares NC-Biegen zu den niedrigsten Steuerungskosten; 30 Modelle 40/2200 bis 600/6000 |
| WC67K + TP10S | 400-6000 | 2200-7000 | 200-400 | Stößelhub 100-300 mm | TP10S NC, 2-Achs-Servo | Gleicher WC67K-Arbeitsbereich mit 2-Achs-Servo-NC-Steuerung |
| WC67K + E310P | 400-6000 | 2200-7000 | 200-400 | Stößelhub 100-300 mm | E310P NC, 2-Achs-Servo | Gleicher WC67K-Arbeitsbereich; die dritte NC-Steuerung auf diesem Gestell |
| MB8 DA-53Tx 4+1 | 630-12000 | 1300-10000 | 350-600 | Hub 100-400 mm; Einbauhöhe 340-800 mm | DA-53Tx, 4+1 Achsen, Touch-Bedienung | Einstiegs-CNC mit Touch-Bedienung und bis zu vier Hinteranschlagachsen |
| MB8 DA-66S 6-8 | 630-12000 | 1300-10000 | 350-600 | Hub 100-400 mm; Einbauhöhe 340-800 mm | DA-66S, 6-8 Achsen | Gleiches MB8-Gestell; 2D-grafische Programmierung, automatische Sequenzierung und Kollisionserkennung |
| MB8 DA-69S 6-8 | 630-12000 | 1300-10000 | 350-600 | Hub 100-400 mm; Einbauhöhe 340-800 mm | DA-69S, 6-8 Achsen | Gleiches MB8-Gestell; vollständige 3D-Teileprogrammierung und Simulation |
| Vollelektrisch | 350-1000 | 1350-3960 | 200-400 | Einbauhöhe 430-525 mm; Stößel 180-250 mm | X 400-600 mm, R 200 mm | Servoantrieb, 1.1-2.7 kW, 200 mm/s Zustellung und Rücklauf; sechs Modelle 35T 1350 bis 100T 3200 |
| Tandem | 2×2500-2×5000 (von 2×250T/4000 bis 2×500T/6000) | 4000-6000 | 410-500 | Hub 250-300 mm; Einbauhöhe 620-670 mm | Synchronisiertes Paar; Steuerung nicht angegeben | Lange Bleche auf zwei Gestellen; 14 Modelle; Maschinenmasse 130-160 t |
Auslegung nach Dicke und Länge
Alle drei Beispiele gelten für 450 MPa Baustahl, Luftbiegen und V = 8 × t. Edelstahl und hochfeste Güten brauchen zusätzlich zu 650 einen Werkstofffaktor. Setzen Sie Zugfestigkeit und V in den Abkantpressen-Tonnage-Rechner, statt diese kN-Werte zu kopieren.
Für 2 mm × 2 m bei V = 16 mm gilt F = 650 × 2² / 16 = 650 × 4 / 16 = 162.5 kN/m, und 162.5 × 2 = 325 kN. Die kleinste elektrische Abkantpresse ist mit 350 kN angegeben (Bereich 350-1000 kN, Länge 1350-3960 mm), die 35T-Klasse deckt also 325 kN. Eine WC67K mit E21 beginnt bei 400 kN und einem 2200 mm-Tisch, das deckt ebenfalls einen 2 m-Zuschnitt. Tandem weglassen: die angegebene Biegelänge beginnt bei 4000 mm.
Für 6 mm × 3 m bei V = 48 mm gilt F = 650 × 6² / 48 = 650 × 36 / 48 = 487.5 kN/m, und 487.5 × 3 = 1462.5 kN. Vollelektrisch endet bei 1000 kN, Sie brauchen also ein WC67K- oder MB8-Gestell über 1462.5 kN. Ist die V-Matrize 24 mm statt 48 mm, verdoppelt sich die Kraft auf 2925 kN.
Für 12 mm × 4 m bei V = 96 mm gilt F = 650 × 12² / 96 = 650 × 144 / 96 = 975 kN/m, und 975 × 4 = 3900 kN. Das liegt in der WC67K bis 6000 kN und der MB8 bis 12000 kN, und außerhalb von vollelektrisch. Eine Tandem-Angabe 2×250T/4000 ist 2500 kN je Seite, 3900 kN liegt also über einem 250T-Stößel.
Die Ausladung ist die zweite harte Grenze nach den kN: WC67K und vollelektrisch 200-400 mm, MB8 350-600 mm, Tandem 410-500 mm, ein Rückflansch tiefer als 400 mm liegt also bereits außerhalb von WC67K und elektrisch. Der Ständerabstand zählt, wenn ein gebogenes U zwischen den Seitengestellen durchmuss: elektrisch 900-2700 mm, MB8 1900-8000 mm, Tandem 2700-5100 mm.
Welche Serie, und welche vermeiden
Die drei WC67K-Seiten sind die Torsionsstab-NC-Baureihe (30 Modelle, 40/2200 bis 600/6000). Nutzen Sie diese hydraulische Abkantpresse für gespeicherte Einfachwinkel; kaufen Sie sie nicht, wenn die Ausladung über 400 mm oder der Tisch über 7000 mm muss. E21 ist die günstigste Steuerung für einfache, wiederholbare Arbeit; TP10S und E310P sind die beiden 2-Achs-Servo-NC-Optionen auf demselben Gestell. Bombierung steht nicht in diesen Datenzeilen, und 0.05 mm Hinteranschlaggenauigkeit ist nur bei MB8 angegeben.
Die MB8 mit DA-53Tx ist die Einstiegs-CNC-Abkantpresse auf 4+1 Achsen mit Touch-Bedienung, auf demselben 21-Modell-Gestell wie die anderen MB8-Seiten. Nehmen Sie 4+1, wenn bis zu vier Hinteranschlagachsen die Flansche abdecken. Wählen Sie sie nicht, wenn das Teil mehr Achsen braucht. Die Hinteranschlaggenauigkeit ist mit 0.05 mm angegeben.
DA-66S und DA-69S behalten diesen MB8-Arbeitsbereich und 6-8 Achsen. DA-66S ist 2D-grafische Programmierung mit automatischer Sequenzierung und Kollisionserkennung; DA-69S ergänzt vollständige 3D-Teileprogrammierung und Simulation (siehe den Vergleich der Abkantpressen-Steuerungen). Brauchen Sie wirklich vollständige 3D-Teileprogrammierung und Simulation, oder fährt 2D-grafische Programmierung mit Kollisionserkennung die Zelle schon? Lassen Sie beide 6-8-Achs-Seiten weg, wenn eine NC-X/Y-Steuerung die Biegungen schon speichert, und lassen Sie DA-66S weg, wenn Simulation eine schriftliche Vorgabe ist.
Die elektrische Abkantpresse umfasst sechs servoangetriebene Modelle von 35T 1350 bis 100T 3200 (350-1000 kN, 1350-3960 mm, 1.1-2.7 kW). Sie ist die Biegemaschine mit niedriger kW-Leistung für Lasten bei oder unter 1000 kN. Nutzen Sie sie nicht für das Beispiel 6 mm × 3 m (1462.5 kN) und nicht für Tische länger als 3960 mm. Der Steuerungsname steht nicht in der Datenzeile.
Die Tandem-Abkantpresse umfasst 14 synchronisierte Paar-Modelle von 2×250T/4000 bis 2×500T/6000: angegebene Länge 4000-6000 mm, Ausladung 410-500 mm, Masse 130-160 t. Nutzen Sie sie für lange Bleche, die zwei Gestelle brauchen. Stellen Sie kein 2 m-Werkstattteil auf eine 130 t-Linie, und behandeln Sie eine 2×250T-Seite (2500 kN) nicht als ausreichend für 3900 kN. Der Steuerungstyp ist nicht angegeben.
Bevor Sie ein Angebot anfordern
Senden Sie sechs Angaben mit der Anfrage. Werkstoff (Güte und Zugfestigkeit, nicht nur “Stahl”). Dickenbereich, Minimum und Maximum. Längstes Werkstück in mm, nicht der mittlere Zuschnitt.
Maximales Werkstückgewicht, weil Blechfolger und Hinteranschlagfinger auf der Seite Hinteranschlag eine eigene Wahl sind. Biegewinkel und Rückfederungsvorgabe; die 650-Formel ist Luftbiegen, nicht Gesenkbiegen. Wie viele Hinteranschlagachsen Sie programmieren, das legt auch das Werkzeugpaket fest.
Wenn Sie eine veröffentlichte Stößel- oder Winkelwiederholgenauigkeit brauchen, nennt die MB8-Zeile nur die Hinteranschlaggenauigkeit mit 0.05 mm. Benennen Sie die Abkantpresse erst nach diesen sechs Angaben.
Kann ein 2 mm × 2 m Baustahl-Flansch auf der kleinsten Maschine hier laufen?
Ja. 325 kN bei V = 16 mm liegt unter der vollelektrischen 350 kN-Untergrenze und der WC67K 400 kN-Untergrenze, also deckt jede Serie in ihrem kleinsten angegebenen Modell die Last. Ein 2 m-Zuschnitt passt auf beide Tische; die angegebene Tandem-Länge beginnt bei 4000 mm, also weglassen.
Was, wenn der Auftrag 6 mm × 3 m ist, oder ein Kasten mit tiefem Seitenflansch?
6 mm × 3 m bei V = 48 mm sind 1462.5 kN, über der vollelektrischen 1000 kN-Obergrenze, also WC67K oder MB8 über dieser kN vorgeben. Ist der Seitenflansch tiefer als 400 mm, WC67K und elektrisch streichen (MB8-Ausladung bis 600 mm, Tandem bis 500 mm).
Wann reicht WC67K NC, und wann ist MB8 CNC das bessere Gestell?
WC67K ist Torsionsstab-NC mit E21-, TP10S- oder E310P-Steuerungen. MB8 ist die CNC-Abkantpressen-Familie, 4+1 mit DA-53Tx (Touch-Bedienung) oder 6-8 Achsen mit DA-66S / DA-69S. Ist die Arbeit einfaches, wiederholbares Biegen, passt WC67K; grafische Programmierung, 0.05 mm Hinteranschlag, Ausladung bis 600 mm oder Länge bis 10000 mm führen auf die MB8.
Ändert DA-69S die Tonnage gegenüber DA-53Tx?
Nein. DA-53Tx, DA-66S und DA-69S teilen 630-12000 kN und 1300-10000 mm. Die Trennung liegt bei Achsen und Programmierung: 4+1 mit Touch-Bedienung, 6-8 mit 2D-grafischer Programmierung und Kollisionserkennung, 6-8 mit vollständiger 3D-Programmierung und Simulation. Wählen Sie die Steuerung nach dem Programm, das Sie fahren, nicht nach der kN-Zeile.
Wann schlägt Tandem eine lange einzelne MB8?
Die MB8-Biegelänge ist bis 10000 mm auf einem Gestell angegeben; Tandem ist als synchronisiertes Paar 4000-6000 mm bei 2×250T bis 2×500T angegeben. Nutzen Sie Tandem, wenn die Anfrage zwei Gestelle für langes Blech ist; nutzen Sie eine lange MB8, wenn ein Tisch bis 10000 mm und 6-8-Achs-CNC die Vorgabe ist. Die Tandem-Einbauhöhe ist 620-670 mm und die angegebene Masse 130-160 t.
Wie wähle ich die richtige Abkantpresse-Tonnage für meine Blechdicke?
Die Tonnage ist zuerst ein Dicke-mal-Länge-Problem, kein Steuerungsproblem. Die BEIGEMA-Abkantpressen-Reihe reicht von 40 Tonnen/2200 mm (WC67K) bis 1200 Tonnen (MB8), mit Tandem-Konfigurationen bis 2 x 500 Tonnen für Bleche, die länger als ein Pressentisch sind. Stimmen Sie zuerst Biegelänge, Ausladung, Einbauhöhe und Achszahl auf das Teil ab, und bestätigen Sie danach, dass die Tonnage im veröffentlichten Bereich dieses Gestells liegt.
Warum erzeugt eine Abkantpresse einen ungleichmäßigen Biegewinkel über die Teillänge?
Ein ungleichmäßiger Winkel kommt meist von Stößelverformung, Anschlagausrichtung oder Werkzeugverschleiß, nicht von der Steuerung. Bei langen Teilen ist die Crowning-Kompensation die Schlüsselvariable: BEIGEMAs CNC-Gestelle nutzen DELEM DA-53T-, DA-66S- und DA-69S-Steuerungen mit bis zu 8+1 Achsen, die die Durchbiegung über die Biegelänge ausgleichen. Prüfen Sie zuerst Werkzeugrechtwinkligkeit und V-Matrizenverschleiß, bestätigen Sie dann, dass Crowning aktiviert ist.
Liefert BEIGEMA CNC-Abkantpressen mit Crowning für den Stahlbau?
Ja. Die CNC- und NC-Abkantpressen-Reihe deckt 40 Tonnen/2200 mm bis 500 Tonnen/6000 mm ab, plus Tandem-Paare bis 2 x 500 Tonnen für Bleche über eine einzelne Tischlänge hinaus. Die Steuerungsoptionen reichen von E21, TP10S und E310P bis zu DELEM DA-53T, DA-66S und DA-69S, je nach gewünschtem Automatisierungsgrad Ihrer Fertigungslinie.
Häufige Fragen
1. Was ist eine Abkantpresse?
Abkantpressen formen kaltes Metall durch spezielle Werkzeuge in verschiedene Geometrien. Sie bieten flexible Bedienung und führen Mehrfachabkantungen effizient aus. Ausgestattet mit fortschrittlichen CNC-Steuerungen und bis zu 12 Achsen passen sie Stößel, Hinteranschlag, Druck und Geschwindigkeit automatisch für hochpräzise Bearbeitung an.
2. Was ist eine CNC-Abkantpresse?
Die CNC-Abkantpresse läuft beim Rückhub ruhig, ohne zusätzliche Einstellungen. Für schnelles Absenken sorgen duale Einweg-Drosselventile in Kombination mit einer parallelen Synchronisationsstruktur, die Abweichungen durch Bearbeitungsfehler und Öllecks ausgleichen und so eine stabile und synchrone Abwärtsbewegung gewährleisten.
3. Was ist eine NC-Abkantpresse?
NC-Abkantpressen verfügen über ein Zwei-Achsen-Design und Drehstab-Synchronisation und werden über numerische Programme gesteuert. Bediener geben Koordinaten- und Bewegungsdaten über das Bedienfeld ein, um verschiedene Biegeaufgaben auszuführen. Diese Geräte sind günstiger als CNC-Abkantpressen und unterstützen komplexe Biegeabläufe mit DELEM 41, E21 oder Cyblec-Steuerungen. Sie erfordern zwar qualifizierte Bediener, sind aber eine praktische, präzise und kostengünstige Wahl.
4. Was ist eine hydraulische Abkantpresse?
Struktur und Bedienungsanleitung der Hydraulischen Abkantpresse
Die hydraulische Abkantpresse besteht hauptsächlich aus Gestell, Arbeitstisch und Spannplatte. Der Arbeitstisch ist am Gestell montiert und mit Basis und Druckplatte zusammengebaut, die über Scharniere verbunden sind. Die Basis besteht aus Gehäuse, elektromagnetischer Spule und Abdeckplatte; die Spule ist in der Gehäusenut installiert und mit der oberen Abdeckung versiegelt.
Nach dem Einschalten der Spule zieht die elektromagnetische Anziehung die Druckplatte fest gegen die Basis, um dünne Metallbleche sicher zu klemmen. Dieses elektromagnetische Spann-Design unterstützt kundenspezifische Druckplatten und ermöglicht die Bearbeitung von Werkstücken mit Seitenwänden.
Im Vergleich zu mechanischen Biegemaschinen bieten hydraulische Abkantpressen höhere Sicherheit und bessere Steuerbarkeit. Sie unterstützen mehrere Geschwindigkeitsstufen, liefern überlegene Biegepräzision und ermöglichen präzises Tippen für genaues Positionieren vor dem Umformen.
Bedienungsschritte
- Grundlegende Bedienung
Aktivieren Sie das Fußpedal, um das Biegen zu starten. Die Maschine stoppt sofort, wenn Sie das Pedal loslassen, und setzt die Abwärtsbewegung fort, wenn Sie erneut treten. Diese flexible Steuerung unterscheidet sich stark von Tafelscheren. - Einschalten
Schalten Sie die Hauptstromversorgung und den Schlüsselschalter am Bedienfeld ein, starten Sie dann die Ölpumpe. Sie hören die Pumpe laufen, während die Maschine in dieser Phase im Standby bleibt. - Hubeinstellung
Die Hubeinstellung ist für den sicheren Betrieb entscheidend. Führen Sie vor dem formalen Biegen immer einen Probelauf durch. Lassen Sie einen Spalt gleich der Blechdicke, wenn die Oberwange die niedrigste Position erreicht, um Schäden an Werkzeugen und Maschine zu vermeiden. Der Hub kann über elektrische Schnellverstellung oder manuelle Feineinstellung angepasst werden. - Auswahl der V-Matrize
Als Standardregel wählen Sie eine V-Nut-Breite, die 8-mal der Blechdicke entspricht. Zum Beispiel erfordert ein 4 mm dickes Blech eine 32 mm breite Nut. - Einstellung des Hinteranschlags
Der Hinteranschlag ist mit elektrischer Schnellverstellung und manueller Feineinstellung ausgestattet und funktioniert auf die gleiche Weise wie bei Tafelscheren.
5. Wie funktioniert eine hydraulische Abkantpresse?
Hydraulische Abkantpressen nutzen Hydraulikkraft, um Metallbleche gegen Werkzeuge zu drücken und die Biegeumformung abzuschließen. Das endgültige Werkstückprofil wird vollständig durch die Werkzeuggeometrie bestimmt. Ihre Biegeeinheit führt Stanzumformung durch: Richten Sie das Blech an den Werkzeugen aus, üben Sie dann hydraulischen Druck aus, um das Material in die gewünschte Form zu biegen.
Als Kernkomponente beeinflussen die Werkzeuge direkt die Umformqualität und die Werkstückfestigkeit. Mit Standard- und Sonderwerkzeugen kann die Maschine verschiedene Profile herstellen. Das vibrationsfeste Design gewährleistet zudem herausragende Biegepräzision.
6. Was sind die größten Unterschiede zwischen CNC-Abkantpresse und NC-Abkantpresse?
NC vs. CNC-Abkantpresse: Struktur, Leistung & Auswahlhilfe
Strukturelle Funktionsprinzipien
NC- und CNC-Abkantpressen verwenden unterschiedliche Designs für die Zwei-Seiten-Synchronisation des Stößels. NC-Modelle verwenden einen Drehstab, der linke und rechte Schwingen verbindet, und setzen auf eine rein mechanische Synchronisationsstruktur, ohne automatische Erkennung oder Korrektur der Stößelparallelität.
Im Gegensatz dazu sind CNC-Abkantpressen mit magnetischen oder linearen Encodern am Stößel und an den Seitengestellen ausgestattet. Die CNC-Steuerung sammelt Echtzeitdaten von den Encodern und regelt dann proportionale elektrohydraulische Servoventile, um eine präzise Synchronisation zu gewährleisten. Dieses geschlossene Regelkreissystem bietet überlegene Synchronisationsleistung.
Umformgenauigkeit
Die Stößelparallelität bestimmt direkt den Biegewinkel der fertigen Werkstücke. Traditionelle NC-Abkantpressen haben keine Echtzeit-Fehlerrückmeldung und automatische Kompensationsfunktion. Ihre Drehstabstruktur führt auch zu schwacher Teillastbeständigkeit.
Ausgestattet mit proportionalen elektrohydraulischen Ventilen und Encodern überwachen CNC-Abkantpressen den Betriebszustand kontinuierlich. Das System kalibriert Abweichungen automatisch, um den Stößel während des Betriebs ausgewogen und stabil zu halten.
Arbeitsgeschwindigkeit & Bedienererfahrung
Die gesamte Arbeitsgeschwindigkeit umfasst Stößelbewegung, Hinteranschlagweg und Biegezyklen. NC-Abkantpressen haben ein Zylindergeschwindigkeitsverhältnis von 6:1 oder 8:1 und laufen mit einer geringeren Geschwindigkeit. Sie erfordern qualifizierte Bediener für wiederholtes Probebiegen. Ohne V-Achsen-Kompensation sind Materialabfall und höhere Arbeitskosten üblich.
CNC-Abkantpressen unterstützen ein höheres Geschwindigkeitsverhältnis von bis zu 13:1 oder 15:1. Ausgestattet mit einem dedizierten numerischen Steuerungssystem und V-Achsen-Kompensation unterstützen sie Biegesimulation. Die Bedienung ist vereinfacht, erfordert weniger Fachkenntnisse und keine Vormarkierung.
Steifigkeit & Tragfähigkeit
NC-Abkantpressen sind nicht für exzentrische Lastbearbeitung geeignet, da ungleichmäßige Kräfte den Drehstab leicht beschädigen können. CNC-Abkantpressen verfügen über unabhängige Y1- und Y2-Achsensteuerung, die stabiles exzentrisches Biegen ohne strukturelle Verformungsrisiken ermöglichen.
Tipps zur Maschinenauswahl
Wenn Sie eine geeignete Abkantpresse wählen, vergleichen Sie Kernparameter wie Tonnage, Arbeitslänge und Stößelhub sowie unterstützende Werkzeugkonfigurationen. Maschinen mit unterschiedlicher Tonnage und Tischgröße gelten für verschiedene Produktionsszenarien.
Sie müssen auch den Gerätezustand, die Anwendungsumgebung und das Budget berücksichtigen. Zögern Sie nicht, nach detaillierten Angeboten und technischer Unterstützung zu fragen, um das kostengünstigste Modell auszuwählen.