
Ein tragbarer Laserschweißer wird durch vier Zeilen seiner Spezifikationstabelle definiert: Quellenleistung (1000w, 1500w oder 2000w beim BM-Handgerät), Schweißbereich (0.5~6 mm Kohlenstoffstahl, 0.5~6 mm Edelstahl, 0.5~4 mm Aluminium), Schweißgeschwindigkeit (≤120 mm/s) und Kühlmodus (Wasser). Wählen Sie die Leistung nach der dicksten Naht, die Sie täglich im am stärksten reflektierenden Metall auf Ihrer Liste schweißen, nicht nach der größten Zahl im Katalog. Drahtvorschub, Schutzgas und ein auf die Quelle abgestimmter Kühler entscheiden, ob die Naht sauber ist; die Leistungsangabe allein nicht.
Die BM Handheld-Faserlaser-Schweißmaschine ist das eine Schweißgerät in der BEIGEMA Faserlaser-Schneidemaschine Kategorie, neben den BM 3015 Einzeltisch und den geschlossenen Wechseltisch Schneidemaschinen.
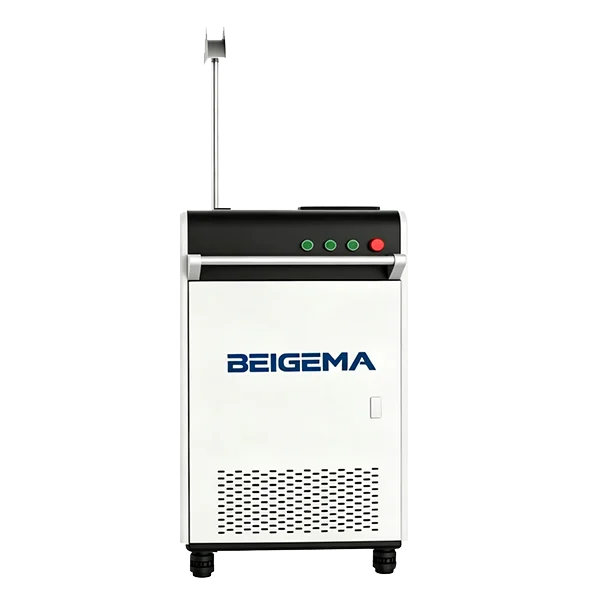
1. Die Spezifikationstabelle eines tragbaren Laserschweißers lesen
Die BM Handheld-Faserlaser-Schweißmaschine Seite veröffentlicht eine Parametertabelle für die Familie. Sie ist unten unverändert wiedergegeben.
| Parameter | Veröffentlichter Wert |
|---|---|
| Laserleistung (kw) | 1000w / 1500w / 2000w |
| Schweißgeschwindigkeit (mm/s) | ≤ 120mm/s |
| Schweißbereich (mm) | 0.5~6mm Kohlenstoffstahl; 0.5~6 Edelstahl; 0.5~4 Aluminium |
| Faserlänge (m) | Standard 10 |
| Kühlmodus | Wasserkühlung |
| Elektromechanisch | 380V / 50HZ; 220V Unterstützung Anpassung |
Zwei Dinge, die die Tabelle nicht sagt. Sie listet keinen Drahtvorschub auf, ob einer mitgeliefert wird, ist also ein Angebotsposten. Und die Leistungszeile endet bei 2000w, während das Übersichtsfeld auf derselben Seite 3kw auflistet, also behandeln Sie eine 3 kW Quelle als eine in das technische Angebot geschriebene Option, nicht als Katalogzeile.
2. Auswahl von 1000w, 1500w oder 2000w nach Material und Dicke
Leistung ist Energie in die Naht pro Sekunde. Eine dickere Verbindung braucht mehr Energie pro Millimeter: bei fester Geschwindigkeit braucht sie mehr Watt, und bei festen Watt verlangsamen Sie, was bei dünnem Blech den Verzug zurückbringt, den der Laser beseitigen sollte. Kaufen Sie die Leistungsstufe, die Sie bei Ihrer dicksten täglichen Verbindung in Bewegung hält.
Material ändert die Arithmetik. Die Tabelle gibt Aluminium 0.5~4 mm gegen 0.5~6 mm für die beiden Stähle; Aluminium reflektiert auch mehr des Strahls und leitet Wärme schneller vom Schmelzbad weg als Stahl. Edelstahl hält seine Wärme: gut für die Durchdringung, schlecht für die Wärmeanlaufverfärbung, wenn die Gasabdeckung nachlässt. Kohlenstoffstahl ist der nachgiebigste der drei.
| Material | Veröffentlichter Bereich (mm) | Was Sie zur nächsten Leistungsstufe drängt | Wo der Zusatzdraht eintritt |
|---|---|---|---|
| Kohlenstoffstahl | 0.5~6 | Oberes Ende des Bereichs bei Produktionsgeschwindigkeit; Kehlnähte auf dickerem Blech | Passspalte, Außenecken, aufgeschweißte Kehlnähte |
| Edelstahl | 0.5~6 | Gleiche Logik; Wärmeanlaufverfärbung ist ein Geschwindigkeits- und Gasproblem, kein Leistungsproblem | Gleiche Verbindungen, Zusatzwerkstoff passend zur Güte |
| Aluminium | 0.5~4 | Mehr Watt bei gleicher Dicke; ein 1000w Laserschweißer ist eine Dünnblechwahl | Die meisten Stumpfnähte; Oxidhaut zuerst gereinigt |
| Verzinkter Stahl | Keine separate Zeile in der Tabelle | Die Zinkbeschichtung bestimmt das Problem, nicht die Dicke | Draht überbrückt den Spalt, der für Zinkdampf zum Entweichen bleibt |
Welche Leistung also? Die Tabelle teilt den Schweißbereich nicht nach Leistung auf, also beginnen Sie mit dem dicksten Material, das Sie in den meisten Schichten schweißen, in seiner am stärksten reflektierenden Güte. Behandeln Sie den Bereich als Screening-Referenz, so wie der Faserlaser-Schneidemaschine Leistungsleitfaden Schneidtabellen behandelt, und schweißen Sie ein Muster Ihrer eigenen Verbindung, bevor Sie bestellen.
3. Drahtvorschub, Schutzgas, Kühlung und Stromversorgung
Drahtvorschub. Ein Faserlaserpunkt ist klein, daher funktioniert eine Schweißung ohne Zusatzwerkstoff nur, wenn die beiden Kanten entlang der gesamten Naht aneinanderliegen. Wo die Passung einen Spalt lässt, drückt ein Drahtvorschub Zusatzwerkstoff in das Schmelzbad und der Laser schmilzt ihn mit dem Grundwerkstoff; Draht baut auch eine Kehlnaht auf und ermöglicht eine zweite Lage am oberen Ende des Bereichs. Sagen Sie in der Anfrage, ob ein Vorschubgerät erforderlich ist.
Schutzgas. Das Gas verlässt die Düse an der Pistole und bedeckt das Schmelzbad, damit es nicht mit Luft reagiert. Die Abdeckung ist wichtiger als der Durchfluss: zu wenig und Edelstahl wird dunkel, während Aluminium Porosität annimmt; zu viel und der Strahl zieht Luft in das Schmelzbad. Argon ist die übliche Wahl an einer Hand-Faserlaser-Schweißpistole. Porosität auf verzinktem Blech ist zuerst ein Zinkproblem, also schleifen Sie die Beschichtung an der Verbindung zurück oder lassen Sie einen Entlüftungsspalt, der mit Draht überbrückt wird, bevor Sie die Leistung ändern.
Kühlung und Versorgung. Die Tabelle listet Wasserkühlung; die Produktseite nennt einen S&A Wasserkühler mit dualer Temperaturregelung unter den Komponenten. Geben Sie ihm Luftstrom und sauberes Wasser und schützen Sie den Kreislauf vor Frost; ein Kühlfehler stoppt die Quelle, bevor die Naht einen Defekt zeigt. Elektromechanisch ist 380V / 50HZ mit 220V als Anpassung, also senden Sie die Spannung und Frequenz an der Wand der Kabine. Die Standard 10 m Faser ist die Leine: der Schrank bleibt geparkt, also legen Sie die Werkbank so aus, dass die längste Naht innerhalb dieses Radius liegt.
4. Handlaserschweißer vs TIG und MIG: was sich ändert, was nicht
Die Behauptung der Produktseite ist, dass dieser Laserschweißer 2-10 mal schneller läuft als traditionelle TIG- und MIG-Schweißmodi, mit Schweißverbindungen frei von Poren und Graten und Schleifen meist unnötig. Woher kommt das? Ein fokussierter Strahl setzt seine Energie in einen Punkt, also nimmt das Teil weniger Gesamtwärme als ein Lichtbogen für dieselbe Naht auf: weniger Verzug bei dünnem Blech und eine schmalere Raupe. Der Bediener bewegt die Pistole, während die Maschine das Schwingmuster steuert, was leichter zu lehren ist als das Koordinieren eines TIG-Brenners, der Lichtbogenlänge und der Stange von Hand. MIG behält seinen Platz, wo Spalte weit sind oder der Querschnitt außerhalb des 0.5~6 mm Bereichs liegt.
Was sich nicht ändert, ist die Nahtvorbereitung. Laserschweißen von Blech ist weniger tolerant gegenüber Spalten, Rost, Öl und Walzhaut als MIG, also wird die Reinigung, die ein MIG-Schweißer überspringen kann, zum Prozess. Dieselbe Familie deckt es ab: Laserreinigung verwendet hochfrequente, hochenergetische Laserpulse, um Rost, Öl, Oxidschichten und Farbe zu entfernen, und die Handschweißgerät Seite listet austauschbare Düsen zum Schweißen, Reinigen und Schneiden. Augenschutz und Rauchabsaugung an der Naht sind keine Optionen.
5. Den Schweißer mit einem 3015 Faserlaserschneider kombinieren
Ein Schneid- und Schweißpaket ist die übliche Händleranfrage: eine BM 3015 Einzelplattenform Faserlaser-Schneidemaschine oder die BM vollverkleidete Faserlaser-Schneidemaschine mit Wechseltisch für die Zuschnitte und der Handschweißer für die Montage. Wählen Sie die Leistung des Schneiders aus dem Leistungsleitfaden, der 1 bis 12 kW nach Material screenet, und das Gas aus dem Blech-Laser-Schneiden Hilfsgas-Leitfaden: eine sauerstoffgeschnittene Kohlenstoffstahlkante trägt eine Oxidschicht, die vor dem Schweißen entfernt werden muss, während eine stickstoffgeschnittene Kante oxidfrei ist. Für Blech über dem Diagramm des Schneiders lesen Sie Laserschneiden vs Plasmaschneiden zuerst.
- Die BM Handheld-Tabelle im Faserlaser-Sortiment beginnt bei 1000w; es gibt keine 500w Zeile.
Tragbarer Laserschweißer FAQs
Wie dick kann ein tragbarer Laserschweißer schweißen?
Die BM Handheld-Tabelle listet 0.5~6 mm Kohlenstoffstahl, 0.5~6 mm Edelstahl und 0.5~4 mm Aluminium bei einer Schweißgeschwindigkeit von ≤120 mm/s. Das ist die äußere Grenze über die 1000w, 1500w und 2000w Quellen; was Sie bei Geschwindigkeit halten, hängt von Leistung, Verbindungstyp und Draht ab.
Sollte ich einen 1000w, 1500w oder 2000w Laserschweißer wählen?
Wählen Sie nach dem dicksten Material, das Sie in den meisten Schichten schweißen, in seiner am stärksten reflektierenden Güte. Die Tabelle teilt den Schweißbereich nicht nach Leistung auf, also schweißen Sie ein Muster dieser Verbindung mit der Leistung, die Sie in Betracht ziehen, bevor Sie bestellen. Das Übersichtsfeld listet auch 3kw; lassen Sie es in das Angebot schreiben.
Warum hinterlässt ein Handlaserschweißer Porosität auf verzinktem Blech?
Zink verdampft im Schmelzbad, bevor der Stahl schmilzt, und der eingeschlossene Dampf wird zu Poren. Schleifen Sie die Beschichtung an der Verbindung zurück oder lassen Sie einen Entlüftungsspalt, der mit Zusatzdraht überbrückt wird, prüfen Sie, dass das Schutzgas das Schmelzbad bedeckt, ohne Luft einzuziehen, und stellen Sie erst dann Leistung und Geschwindigkeit ein.
Ist ein Handlaserschweißer schneller als TIG oder MIG?
Die Produktseite gibt an, dass dieser Laserschweißer 2-10 mal schneller läuft als traditionelle TIG- und MIG-Schweißmodi, mit Schleifen meist unnötig. Der Gewinn ist am größten bei dünnem Blech mit enger Passung; bei Spaltverbindungen oder Querschnitt außerhalb des 0.5~6 mm Bereichs behält Lichtbogenschweißen seinen Platz.
Braucht die Maschine 380 V Versorgung und einen Kühler?
Die Tabelle listet 380V / 50HZ, mit 220V als Anpassung unterstützt, und Wasserkühlung als Kühlmodus. Ein Kühler ist Teil des Systems, also planen Sie eine Kabine mit Luftstrom, sauberem Wasser, Schutzgas und Rauchabsaugung und senden Sie die Wandspannung und Frequenz.
Um einen Leistungs- und Konfigurationsvorschlag zu erhalten, senden Sie die Zeichnung und teilen Sie uns Material und Dicke pro Güte, Verbindungstypen, ob ein Blech verzinkt ist, sowie Wandspannung und Frequenz mit.


