
En découpe laser de tôle, la puissance ne détermine pas le résultat à elle seule. La nuance de matériau, l’épaisseur, l’état de surface, le gaz d’assistance, la pureté et la pression du gaz, l’état de la buse, la position de focalisation, la vitesse et la dynamique de la machine influent tous sur le fait que la pièce quitte la table prête pour l’opération suivante.
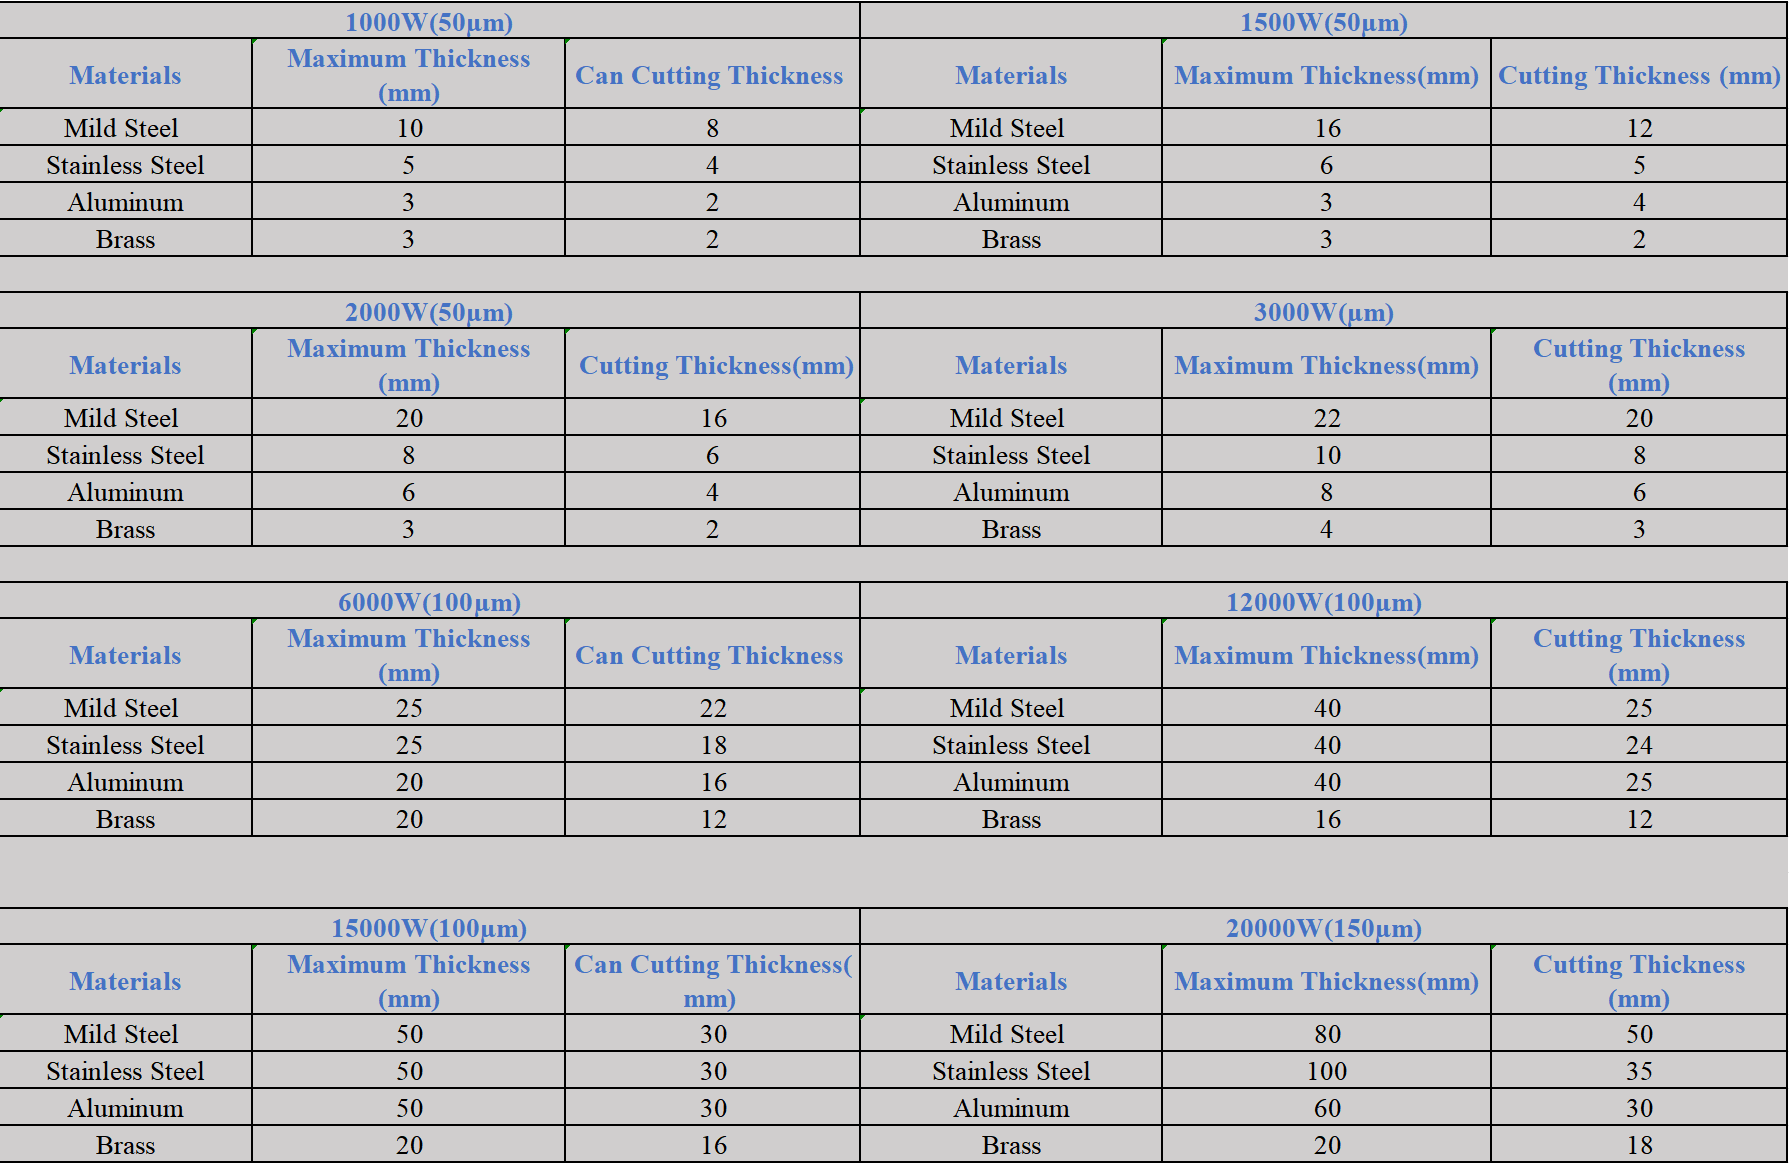
Utilisez le guide de puissance des machines de découpe laser fibre existant pour les plages de sélection 1–12 kW de BEIGEMA ; ce guide se concentre sur le gaz et la qualité de coupe.
Choisir le gaz d’assistance en fonction du matériau et de la finition requise
Le gaz d’assistance évacue la matière fondue du trait de coupe et modifie la réaction de coupe. Le meilleur choix est donc une décision de production, et non une simple règle selon laquelle un gaz est toujours plus rapide ou moins cher.
| Gaz d’assistance | Utilisation typique | Compromis principal |
|---|---|---|
| Oxygène | Découpe à la flamme de l’acier au carbone | Peut augmenter la capacité de coupe mais laisse un bord oxydé |
| Azote | Bords sans oxyde sur inox/aluminium | Un débit et une pression élevés peuvent rendre le coût du gaz important |
| Air comprimé | Travaux sélectionnés sur acier au carbone, inox et aluminium | Coût de gaz acheté plus faible, mais l’air doit être propre, sec et adapté à la machine |
| Argon ou gaz mélangé | Matériaux/applications spéciaux | À utiliser uniquement avec un procédé qualifié et un système compatible |
L’oxygène peut entretenir une réaction exothermique dans l’acier au carbone, mais la couche d’oxyde peut devoir être éliminée avant soudage ou revêtement. L’azote est couramment choisi lorsqu’un bord sans oxyde importe. L’air comprimé peut réduire le coût de gaz acheté, mais l’huile, l’humidité, une pression inadéquate ou un débit insuffisant peuvent endommager l’optique et déstabiliser la coupe.
Les familles d’équipements disponibles sont répertoriées dans la catégorie des machines de découpe laser fibre.
La capacité d’épaisseur nécessite trois réponses différentes
- Épaisseur maximale de séparation : la machine peut séparer la tôle, mais la vitesse et la qualité du bord peuvent être inadaptées à une production régulière.
- Épaisseur de production stable : le procédé peut fonctionner de manière répétée avec un temps de cycle et une durée de vie des consommables acceptables.
- Épaisseur de haute qualité : la coupe respecte les exigences de tolérance, de perpendicularité, de scories, de rugosité et d’opérations en aval de l’acheteur.
Un devis doit préciser quelle définition est utilisée. Demandez des échantillons à l’épaisseur de production normale et maximale en utilisant exactement la nuance, le gaz et l’exigence de finition. Un tableau générique de puissance ne peut pas remplacer ces preuves.
Pour une configuration à table unique, examinez le laser fibre série BM 3015.
Qu’est-ce qui contrôle la qualité du bord en découpe laser ?

| Symptôme | Vérifications probables | Réponse pratique |
|---|---|---|
| Scories sur le bord inférieur | Vitesse, focalisation, pression/débit de gaz, buse | Revenir au jeu de paramètres approuvé ; inspecter les consommables |
| Trait de coupe large ou conique | Position de focalisation, centrage faisceau/buse | Vérifier l’optique et l’alignement de la buse |
| Stries rugueuses | Vitesse, puissance, gaz et surface du matériau | Tester un paramètre à la fois |
| Brûlure ou surcoupe | Vitesse trop faible ou réaction à l’oxygène trop forte | Vérifier la vitesse, la focalisation et le choix du gaz |
| Angles irréguliers | Accélération, puissance dans les angles et accumulation de chaleur | Utiliser les réglages d’angles spécifiques au contrôleur |
| Endommagement fréquent de la fenêtre de protection | Gaz sale, projections ou perçage défectueux | Arrêter et inspecter la qualité du gaz et la configuration de perçage |
La pression du gaz seule n’est pas le remède à un bord médiocre. Le diamètre de la buse, la distance de travail, le centrage de la buse et le débit de gaz disponible déterminent la pression qui atteint le trait de coupe. Augmenter la pression sans vérifier ces variables peut gaspiller du gaz et rendre le résultat moins stable.
Une option entièrement fermée avec table d’échange est présentée sur le laser fibre fermé série BM.
Comment comparer le coût d’exploitation
Ne citez pas un chiffre unique en RMB par heure ou en RMB par kWh sans base datée des tarifs locaux d’électricité et de gaz. Construisez le coût par pièce à partir du temps de cycle mesuré, du rendement d’imbrication, de l’électricité, de la consommation de gaz, de la puissance du compresseur et de la maintenance, puis ajoutez la main-d’œuvre et tout meulage, élimination d’oxyde ou reprise.
- Prix de l’oxygène ou de l’azote acheté et frais de livraison/stockage.
- Coût du compresseur, du sécheur, de la filtration et de l’électricité en cas d’utilisation d’air.
- Buses, pièces céramiques, fenêtres de protection et autres consommables.
- Temps de perçage, vitesse de coupe, utilisation de la tôle et taux de fonctionnement sans surveillance.
- Pièces rejetées et traitement secondaire causés par des bords médiocres.
Pour le processus d’approvisionnement plus large, lisez acheter des machines pour le travail de la tôle en Chine.
Liste de contrôle d’acceptation des échantillons de coupe
- Le certificat matière, la nuance, l’épaisseur et l’état de surface correspondent au stock de production.
- La puissance de la machine, la tête de coupe, la buse, la focalisation, le type de gaz, la pureté et la pression sont enregistrés.
- Les dimensions, la qualité des trous, la perpendicularité, les scories, la rugosité et la teinte thermique sont mesurées par rapport au plan.
- Le temps de perçage, le temps de coupe et la consommation de gaz sont enregistrés pour la comparaison du coût par pièce.

FAQ sur la découpe laser de tôle
L’azote est-il toujours le meilleur gaz pour l’inox ?
L’azote est largement utilisé pour obtenir un bord sans oxyde, mais la pression, le débit et le coût peuvent être substantiels. Confirmez les exigences de finition et comparez avec des paramètres de découpe à l’air qualifiés lorsque cela est approprié.
L’air comprimé peut-il endommager un laser fibre ?
Un air mal conditionné peut contaminer ou endommager le trajet optique. Utilisez uniquement la spécification de pression, de débit, de filtration, de sécheresse et de contrôle d’huile approuvée par le fournisseur de la machine et de la tête de coupe.
Pourquoi deux machines de même puissance coupent-elles différemment ?
La tête de coupe, la qualité du faisceau, le système de mouvement, la bibliothèque de paramètres, l’alimentation en gaz, le matériau et l’état de maintenance peuvent tous modifier la capacité et la qualité du bord.
Quel est le moyen le plus rapide de vérifier l’affirmation d’épaisseur d’un fournisseur ?
Demandez des coupes échantillons enregistrées avec votre matériau et votre plan, puis mesurez la qualité du bord et le temps de cycle plutôt que d’accepter un chiffre d’épaisseur maximale seul.
Envoyez les détails du matériau et les exigences d’échantillons via la page de contact BEIGEMA.


