
Un poste de soudage laser portable est défini par quatre lignes de son tableau de spécifications : la puissance de la source (1000w, 1500w ou 2000w sur le modèle portable BM), la plage de soudage (0.5~6 mm acier au carbone, 0.5~6 mm acier inoxydable, 0.5~4 mm aluminium), la vitesse de soudage (≤120 mm/s) et le mode de refroidissement (eau). Choisissez la puissance en fonction du joint le plus épais que vous soudez chaque jour dans le métal le plus réfléchissant de votre liste, et non du plus grand chiffre du catalogue. L’alimentation en fil, le gaz de protection et un refroidisseur adapté à la source déterminent si le cordon est propre ; le chiffre de puissance seul ne le fait pas.
La machine de soudage laser fibre portable série BM est le seul poste de soudage de la catégorie machine de découpe laser fibre de BEIGEMA, à côté des découpeuses BM 3015 à table unique et des découpeuses fermées à table d’échange .
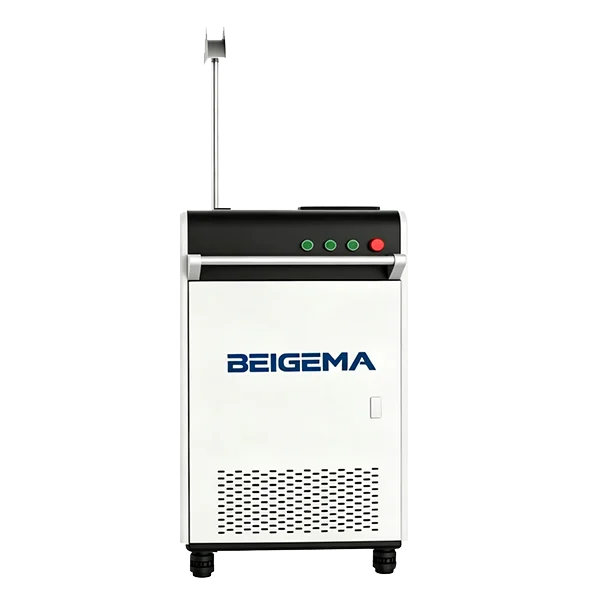
1. Lire le tableau de spécifications d’un poste de soudage laser portable
La page de la machine de soudage laser fibre portable série BM publie un seul tableau de paramètres pour la famille. Il est reproduit ci-dessous sans modification.
| Paramètre | Valeur publiée |
|---|---|
| Puissance laser (kw) | 1000w / 1500w / 2000w |
| Vitesse de soudage (mm/s) | ≤ 120mm/s |
| Plage de soudage (mm) | 0.5~6mm acier au carbone ; 0.5~6 acier inoxydable ; 0.5~4 aluminium |
| Longueur de fibre (m) | Standard 10 |
| Mode de refroidissement | Refroidissement à eau |
| Électromécanique | 380V / 50HZ ; 220V personnalisation prise en charge |
Deux choses que le tableau ne dit pas. Il ne mentionne aucun dévidoir de fil, donc la présence d’un tel équipement relève du devis. Et la ligne de puissance s’arrête à 2000w alors que l’encadré récapitulatif de la même page indique 3kw ; considérez donc une source 3 kW comme une option inscrite dans le devis technique, et non comme une ligne de catalogue.
2. Choisir 1000w, 1500w ou 2000w selon le matériau et l’épaisseur
La puissance est l’énergie apportée au cordon par seconde. Un joint plus épais nécessite plus d’énergie par millimètre : à vitesse fixe, il faut plus de watts, et à watts fixes, vous ralentissez, ce qui sur tôle mince fait réapparaître la déformation que le laser devait éliminer. Achetez le palier de puissance qui vous permet de rester en mouvement sur votre joint quotidien le plus épais.
Le matériau change l’arithmétique. Le tableau donne l’aluminium 0.5~4 mm contre 0.5~6 mm pour les deux aciers ; l’aluminium réfléchit également davantage le faisceau et évacue la chaleur du bain plus vite que l’acier. L’inox conserve sa chaleur : bon pour la pénétration, mauvais pour la coloration thermique si la couverture gazeuse faiblit. L’acier au carbone est le plus tolérant des trois.
| Matériau | Plage publiée (mm) | Ce qui vous pousse au palier de puissance suivant | Où le fil d’apport entre en jeu |
|---|---|---|---|
| Acier au carbone | 0.5~6 | Haut de la plage à vitesse de production ; congés sur tôle plus épaisse | Jeux d’assemblage, angles extérieurs, congés rechargés |
| Acier inoxydable | 0.5~6 | Même logique ; la coloration thermique est un problème de vitesse et de gaz, pas de puissance | Mêmes joints, fil d’apport adapté à la nuance |
| Aluminium | 0.5~4 | Plus de watts à même épaisseur ; un poste de soudage laser 1000w est un choix pour tôle mince | La plupart des joints bout à bout ; couche d’oxyde nettoyée au préalable |
| Acier galvanisé | Aucune ligne distincte dans le tableau | Le revêtement de zinc pose le problème, pas l’épaisseur | Le fil comble le jeu laissé pour l’évacuation des vapeurs de zinc |
Quelle puissance, alors ? Le tableau ne divise pas la plage de soudage par puissance, donc partez du matériau le plus épais que vous soudez la plupart des postes, dans sa nuance la plus réfléchissante. Considérez la plage comme une référence de présélection, de la même manière que le guide de puissance des machines de découpe laser fibre traite les abaques de découpe, et soudez un échantillon de votre propre joint avant de commander.
3. Alimentation en fil, gaz de protection, refroidissement et alimentation électrique
Alimentation en fil. Le spot d’un laser fibre est petit, donc un soudage sans fil d’apport ne fonctionne que lorsque les deux bords se touchent sur toute la longueur du cordon. Là où l’assemblage laisse un jeu, un dévidoir pousse le fil d’apport dans le bain et le laser le fait fondre avec le métal de base ; le fil permet aussi de réaliser un congé et autorise une seconde passe en haut de la plage. Précisez dans la demande si un dévidoir est nécessaire.
Gaz de protection. Le gaz sort de la buse du pistolet et couvre le bain pour qu’il ne réagisse pas avec l’air. La couverture importe plus que le débit : trop peu et l’inox noircit tandis que l’aluminium prend de la porosité ; trop et le jet entraîne de l’air dans le bain. L’argon est le choix habituel sur un pistolet de soudage laser fibre manuel. La porosité sur tôle galvanisée est d’abord un problème de zinc, donc meulez le revêtement au niveau du joint ou laissez un jeu d’évacuation comblé par du fil avant de changer la puissance.
Refroidissement et alimentation. Le tableau indique un refroidissement à eau ; la page produit mentionne un refroidisseur d’eau S&A à régulation de température double parmi les composants. Assurez-lui une circulation d’air et une eau propre et protégez le circuit du gel ; une défaillance de refroidissement arrête la source avant que le cordon ne montre un défaut. L’électromécanique est 380V / 50HZ avec 220V en personnalisation, donc envoyez la tension et la fréquence au mur de la baie. La fibre standard de 10 m est la laisse : l’armoire reste stationnaire, donc disposez l’établi avec le cordon le plus long à l’intérieur de ce rayon.
4. Poste de soudage laser manuel vs TIG et MIG : ce qui change, ce qui ne change pas
L’affirmation de la page produit est que ce poste de soudage laser fonctionne 2-10 fois plus vite que les modes de soudage TIG et MIG traditionnels, avec des joints soudés exempts de pores et de bavures et un meulage généralement inutile. D’où cela vient-il ? Un faisceau focalisé concentre son énergie sur un spot, donc la pièce reçoit moins de chaleur totale qu’un arc pour le même cordon : moins de déformation sur tôle mince et un cordon plus étroit. L’opérateur déplace le pistolet pendant que la machine gère le motif d’oscillation, ce qui est plus facile à enseigner que de coordonner à la main une torche TIG, la longueur d’arc et la baguette. Le MIG garde sa place là où les jeux sont larges ou la section hors de la plage 0.5~6 mm.
Ce qui ne change pas, c’est la préparation du joint. Le soudage laser de tôle est moins tolérant aux jeux, à la rouille, à l’huile et à la calamine que le MIG, donc le nettoyage qu’un soudeur MIG peut sauter devient le procédé. La même famille le couvre : le nettoyage laser utilise des impulsions laser haute fréquence et haute énergie pour éliminer rouille, huile, couches d’oxyde et peinture, et la page du poste de soudage portable liste des buses remplaçables pour le soudage, le nettoyage et la découpe. La protection oculaire et l’extraction des fumées au niveau du cordon ne sont pas des options.
5. Associer le poste de soudage à une découpeuse laser fibre 3015
Un ensemble découpe-et-soudage est la demande habituelle des revendeurs : une machine de découpe laser fibre BM 3015 à table unique ou la machine de découpe laser fibre entièrement fermée BM avec table d’échange pour les flans, et le poste de soudage portable pour l’assemblage. Choisissez la puissance de la découpeuse à partir du guide de puissance, qui présélectionne 1 à 12 kW selon le matériau, et le gaz à partir du guide des gaz d’assistance pour la découpe laser de tôle : un bord d’acier au carbone découpé à l’oxygène porte une couche d’oxyde qui peut nécessiter un enlèvement avant soudage, tandis qu’un bord découpé à l’azote est exempt d’oxyde. Pour les tôles au-delà de l’abaque de la découpeuse, consultez d’abord découpe laser vs découpe plasma .
- Le tableau du modèle portable BM dans la gamme laser fibre commence à 1000w ; il n’y a pas de ligne 500w.
FAQ sur le poste de soudage laser portable
Quelle épaisseur un poste de soudage laser portable peut-il souder ?
Le tableau du modèle portable BM indique 0.5~6 mm acier au carbone, 0.5~6 mm acier inoxydable et 0.5~4 mm aluminium à une vitesse de soudage de ≤120 mm/s. C’est la limite extérieure pour les sources 1000w, 1500w et 2000w ; ce que vous tenez à vitesse dépend de la puissance, du type de joint et du fil.
Dois-je choisir un poste de soudage laser 1000w, 1500w ou 2000w ?
Choisissez à partir du matériau le plus épais que vous soudez la plupart des postes, dans sa nuance la plus réfléchissante. Le tableau ne divise pas la plage de soudage par puissance, donc soudez un échantillon de ce joint sur la puissance que vous envisagez avant de commander. L’encadré récapitulatif indique aussi 3kw ; faites-le inscrire dans le devis.
Pourquoi un poste de soudage laser portable laisse-t-il de la porosité sur tôle galvanisée ?
Le zinc se vaporise dans le bain avant que l’acier ne fonde et la vapeur piégée devient des pores. Meulez le revêtement au niveau du joint ou laissez un jeu d’évacuation comblé par du fil d’apport, vérifiez que le gaz de protection couvre le bain sans entraîner d’air, et seulement ensuite ajustez puissance et vitesse.
Un poste de soudage laser portable est-il plus rapide que le TIG ou le MIG ?
La page produit indique que ce poste de soudage laser fonctionne 2-10 fois plus vite que les modes de soudage TIG et MIG traditionnels, avec un meulage généralement inutile. Le gain est maximal sur tôle mince avec un assemblage serré ; sur joints avec jeu ou section hors de la plage 0.5~6 mm, le soudage à l’arc garde sa place.
La machine nécessite-t-elle une alimentation 380 V et un refroidisseur ?
Le tableau indique 380V / 50HZ, avec 220V pris en charge en personnalisation, et le refroidissement à eau comme mode de refroidissement. Un refroidisseur fait partie du système, donc prévoyez une baie avec circulation d’air, eau propre, gaz de protection et extraction des fumées, et envoyez la tension et la fréquence au mur.
Pour obtenir une proposition de puissance et de configuration, envoyez le plan et indiquez-nous le matériau et l’épaisseur par nuance, les types de joints, si une tôle est galvanisée, ainsi que la tension et la fréquence au mur.


