
Presse mécanique & presse hydraulique
Tirez parti de la presse mécanique professionnelle BEIGEMA pour optimiser vos lignes de production. Nous fournissons des machines pour tôlerie fiables, des solutions sur mesure et des packs d’accessoires pratiques pour répondre à vos besoins concrets.
Fidèles à une qualité supérieure et à une technologie innovante, nous nous concentrons sur la fourniture d’équipements de pointe. Nos presses mécaniques améliorent considérablement l’efficacité de la production, s’adaptent à divers besoins de traitement personnalisés, rationalisent les opérations quotidiennes et créent une plus grande valeur pour votre entreprise.
Les poinçonneuses pneumatiques APA couvrent de 25 à 160 tonnes avec des vitesses allant jusqu’à 200 coups par minute, aux côtés des presses mécaniques JB23 et des presses hydrauliques à quatre colonnes Y32K pour le poinçonnage, l’emboutissage profond et le formage.

La poinçonneuse pneumatique de la série APA est entraînée par air comprimé, offrant une réponse rapide, une structure simple nécessitant peu d’entretien et un fonctionnement fluide et sûr pour le poinçonnage et l’estampage de tôles à haute efficacité.

Cette poinçonneuse inclinable dispose d’un châssis inclinable pour faciliter l’évacuation des pièces et des rebuts. Elle prend en charge les courses simples et continues via une commande électrique, et peut fonctionner en mode semi-automatique lorsqu’elle est équipée d’un dispositif d’alimentation automatique. Dotée d’une construction compacte, d’une structure robuste et d’un fonctionnement simple, elle convient à diverses applications d’estampage à froid.
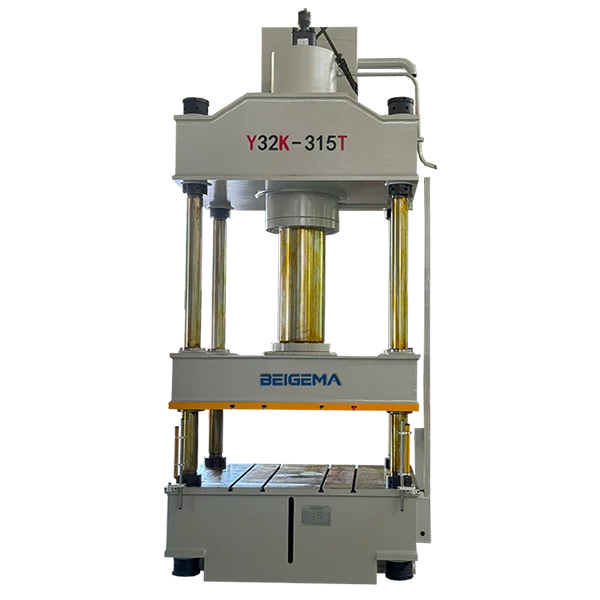
Presse hydraulique à quatre colonnes pour l’emboutissage profond, le poinçonnage et le moulage. Structure à haute rigidité, sortie de pression stable, adaptée à la fabrication d’articles de cuisine, de quincaillerie et de pièces automobiles.
Guide d'achat
À propos de cette gamme
Les fabricants de presse hydraulique comme BEIGEMA proposent aussi les entraînements APA et Y32K aux côtés des presses mécaniques JB23 pour couvrir tonnage et course.
Quelle presse mécanique convient à votre pièce ?
Servez-vous de cette page pour faire correspondre une presse mécanique à la pièce, pas à une fiche produit. Lisez d’abord force nominale et course. Puis vérifiez courses par minute, hauteur de fermeture ou hauteur libre, taille de table, et si l’entraînement doit être une presse hydraulique, une presse mécanique ou une presse pneumatique.
Ces chiffres sont des plages de série. Une valeur dans une bande doit encore tenir sur le modèle commandé, à la position de tonnage nominal. Entraînement contre architecture est traité dans le guide types de poinçonneuses à métaux.
Gamme de presses mécaniques en un coup d’œil
| Série | Force nominale | Course (mm) | Courses par minute | Hauteur de fermeture ou ouverture | Table (mm) | Modèles | Travail type |
|---|---|---|---|---|---|---|---|
| Poinçonneuse pneumatique APA | 25–400 Ton | 30–250 | 30–110 s.p.m. | Hauteur de matrice 195–600 mm | Non publié dans la spec | 22 (APA-25-V à APA-400-H) | Poinçonnage rapide et répétitif |
| Presse mécanique JB23 | 100–2500 | 50–200 | 28–130 | Hauteur fermée 180–430 | 360–1500 × 240–900 | 12 (jusqu’à J23-250) | Estampage et formage généraux |
| Hydraulique quatre colonnes Y32K | 630–8000 kN | 500–1000 | Non publié en SPM (travail 9–12 mm/s) | Hauteur libre max 800–1800 mm | 520–2500 × 490–1800 | 9 (Y32K-63 à Y32K-1000) | Emboutissage profond et pressage |
APA liste le point de tonnage nominal 1.6–8 mm et l’air 6 kg/cm². JB23 liste la course à force nominale 2–14 et le réglage de hauteur fermée 35–130. Y32K liste l’approche 80–120 mm/s, le retour 50–100 mm/s, l’éjection 100–1250 kN / 160–355 mm.
Dimensionnement par force, course et courses par minute
Pour un trou rond ou un flan, la force de présélection est force de coupe requise (kN) ≈ périmètre de coupe (mm) × épaisseur (mm) × résistance au cisaillement (N/mm²) ÷ 1,000. Convertissez les kN en tonne-force métrique en divisant par 9.80665. Premier passage seulement.
Tôle 2 mm, découpage à 100 courses par minute. Le trou 50 mm du guide des types dans du 2 mm à 300 N/mm² utilise un périmètre ≈ 157.1 mm : 157.1 × 2 × 300 ÷ 1,000 = 94.2 kN ≈ 9.6 tf. Le plancher APA 25 Ton est au-dessus de cette plaque. Le plancher JB23 est 100 sans unité sur la spec.
100 s.p.m. rentre dans APA 30–110 et JB23 28–130. Ça ne rentre pas sur Y32K : travail 9–12 mm/s, approche 80–120 mm/s, course à partir de 500 mm. Ce mouvement est hors d’un cycle de découpage à 100 s.p.m.
N’appliquez pas un coefficient universel 1.2–1.3. Une matière plus résistante monte τ donc F ; montez dans la bande de force. N’inventez pas un coefficient.
Poinçonnage structurel 8 mm. Même trou à 8 mm : 157.1 × 8 × 300 ÷ 1,000 = 377 kN ≈ 38.4 tf. Montez depuis le plancher APA 25 Ton et depuis le plancher JB23 de 100. Le plancher Y32K 630 kN passe 377 kN sur plaque ; listez encore chaque périmètre simultané avant d’acheter un châssis quatre colonnes pour des trous.
Le point de tonnage nominal APA est 1.6–8 mm ; 8 mm est le haut de cette bande. La course à force nominale JB23 est 2–14. Le tonnage mécanique plein peut n’exister que près du point mort bas.
Si le poinçon travaille plus haut dans la course, ou si la charge est décentrée, la plaque n’est pas la décision. Tôle plus résistante : montez la bande de force, puis confirmez la courbe de capacité.
Course 200 mm pour emboutissage profond ou calibrage.
Pourquoi faire un emboutissage de 200 mm sur une presse dont la course max est 200 mm ?
La course du coulisseau JB23 est 50–200 mm, donc 200 mm est le plafond, pas une marge. La course doit aussi ouvrir l’outil pour charger, décharger et dévêtir. APA 30–250 mm laisse 50 mm au bout long. Ce n’est pas un plan de manutention.
Y32K a une course 500–1000 mm, une hauteur libre 800–1800 mm et une course d’éjection 160–355 mm. C’est la série emboutissage et pressage.
L’hydraulique est le choix à retenir pour le maintien et les paliers de vitesse. N’utilisez pas la formule de trou pour un emboutissage. Matière plus résistante : calcul spécifique au procédé, puis 630–8000 kN.
Quelle machine, et laquelle écarter
Poinçonneuse pneumatique série APA. Utilisez cette poinçonneuse pour le poinçonnage rapide et répétitif : 25–400 Ton, 30–110 s.p.m., course 30–250 mm, hauteur de matrice 195–600 mm, point de tonnage nominal 1.6–8 mm, air 6 kg/cm².
Ne l’achetez pas quand la matrice doit maintenir, quand la force pleine est nécessaire à plus de 8 mm au-dessus du point de tonnage nominal, ou quand la hauteur libre doit atteindre 800–1800 mm. Ne l’achetez pas si l’air atelier ne tient pas 6 kg/cm².
Presse mécanique série JB23. C’est la presse d’estampage générale de la gamme : coulisseau 50–200 mm, 28–130 courses, hauteur fermée 180–430, table 360–1500 × 240–900. Une presse mécanique stocke l’énergie dans un volant d’inertie et un vilebrequin ; le tonnage plein peut n’exister que près du point mort bas.
Ne l’achetez pas quand la course du coulisseau doit dépasser 200 mm, quand la hauteur fermée doit dépasser 430, ou quand la matrice a besoin d’un maintien hydraulique. Ne l’achetez pas pour une cadence au-dessus de 130 courses par minute, ou pour un plateau plus grand que 1500 × 900.
Presse hydraulique à quatre colonnes série Y32K. Utilisez cette presse hydraulique pour l’emboutissage profond et le pressage : 630–8000 kN, coulisseau 500–1000 mm, hauteur libre 800–1800 mm, table 520–2500 × 490–1800, vitesse de travail 9–12 mm/s.
Ne l’achetez pas pour du découpage 2 mm à 100 s.p.m. C’est le mauvais mouvement : vitesse de travail 9–12 mm/s et course minimum 500 mm. Ne la retenez pas pour du poinçonnage 25–400 Ton à 30–110 s.p.m.
Avant de demander un devis
Il vous faudra six éléments avant qu’une réponse au niveau modèle soit utilisable.
- Procédé : découpage/poinçonnage, emboutissage, calibrage/frappage, ou emmanchement.
- Nuance et épaisseur, avec une valeur de cisaillement vérifiée pour le travail de coupe.
- Hauteur fermée de matrice et taille de matrice ; faire correspondre APA 195–600 mm, JB23 180–430, ou hauteur libre Y32K 800–1800 mm, et confirmer le repère (table ou plateau).
- Pièces par poste et mode d’alimentation, pas la bande de vitesse catalogue.
- Course et ouverture requises, y compris course de dévêtisseur et manutention de pièce.
- Pression de maintien : si le cycle doit maintenir, vérifiez la courbe hydraulique Y32K. APA et JB23 ne sont pas publiées comme presses à maintien.
Ajoutez le plus grand périmètre de coupe simultané et la position de charge sur la table. BEIGEMA doit encore confirmer la position nominale, l’énergie et la charge de matrice admise.
Nous découpons de la bobine 2 mm à environ 100 courses par minute. Quelle série ?
Retenez APA (30–110 s.p.m.) ou JB23 (28–130 courses) après force, hauteur de matrice et adéquation de table. Ne retenez pas Y32K : la vitesse de travail est 9–12 mm/s et la course commence à 500 mm.
Nous avons besoin d’environ 200 mm de course utile pour un emboutissage ou une passe de calibrage avec maintien. Quelle série ?
Retenez Y32K : course 500–1000 mm, hauteur libre 800–1800 mm, maintien hydraulique. La course 200 mm de JB23 est le plafond. APA atteint 250 mm mais reste un cycle de poinçonnage avec un point de tonnage nominal 1.6–8 mm.
La capacité de presse peut-elle se choisir sur la seule épaisseur de tôle ?
Non. La force de coupe est F = L × t × τ. Périmètre, formes simultanées et formage changent tous la charge.
Quelle est la différence entre course et hauteur de fermeture ?
La course est le déplacement du coulisseau : APA 30–250 mm, JB23 50–200 mm, Y32K 500–1000 mm. La hauteur de fermeture est l’espace fermé à un réglage et un repère donnés. La matrice doit rentrer dans cette fenêtre.
Quand une presse pneumatique est-elle la mauvaise réponse à côté d’un châssis mécanique ou hydraulique ?
Maintien, formage long, ou force haute au-dessus du point de tonnage nominal APA 1.6–8 mm : Y32K. Matrice dédiée à 28–130 courses : JB23. Poinçonnage répétitif à 30–110 s.p.m. et 6 kg/cm² : APA, vérifiée sur le modèle.
Comment choisir entre une presse mécanique, hydraulique et pneumatique ?
Associez une presse mécanique au travail par force nominale et course d'abord, pas a une fiche produit. Les poinçonneuses pneumatiques APA couvrent 25-160 tonnes à des vitesses allant jusqu'a 200 coups par minute, avec un point de tonnage nominal de 1,6-8 mm et 6 kg/cm2 d'air ; les JB23 mécaniques listent une course a force nominale de 2-14 mm et un réglage de hauteur fermee de 35-130 mm ; les Y32K à quatre colonnes tournent a 80-120 mm/s en approche.
Qu'est-ce qui cause généralement le ralentissement du coulisseau lors de l'emboutissage profond ?
Un coulisseau qui ralentit indique généralement un probleme du système hydraulique, pas la force nominale elle-meme. Les Y32K à quatre colonnes sont classees pour 80-120 mm/s en approche, 50-100 mm/s au retour et une force d'éjection de 100-1250 kN sur une course de 160-355 mm ; si la vitesse de travail chute bien en dessous de cette plage, vérifiez la pompe et les vannes avant de supposer que la presse est sous-dimensionnee.
BEIGEMA peut-il fournir une presse hydraulique à quatre colonnes pour l'emboutissage ?
Oui. La gamme Y32K à quatre colonnes offre 80-120 mm/s en approche, 50-100 mm/s au retour et une force d'éjection de 100-1250 kN sur une course de 160-355 mm, aux côtés des poinçonneuses pneumatiques APA de 25-160 tonnes à jusqu'a 200 coups par minute et des presses mécaniques JB23. Chaque machine est construite selon les exigences de sécurité CE.
Questions fréquentes
1. Qu'est-ce qu'une poinçonneuse pneumatique ?
Une poinçonneuse pneumatique est une presse industrielle entraînée par air comprimé. Elle se caractérise par une réponse rapide, une utilisation simple et un fonctionnement sûr, et est largement utilisée pour le poinçonnage, le découpage et le formage à froid des métaux.
2. Qu'est-ce qu'une presse hydraulique à quatre colonnes ?
Une presse hydraulique à quatre colonnes est une machine de formage industrielle entraînée par énergie hydraulique. Elle utilise quatre colonnes verticales pour guider le plateau mobile, fournissant une force stable et à haute pression pour les processus d’estampage, d’emboutissage profond et de moulage.
3. Quel est le domaine d'application de la poinçonneuse pneumatique ?
Les poinçonneuses pneumatiques sont largement utilisées dans divers processus d’estampage à froid en raison de leur fonctionnement fluide, de leur sécurité d’utilisation et de leur excellent rapport coût-efficacité.
Les principaux domaines d’application incluent : la quincaillerie courante, la quincaillerie architecturale, les composants électroniques, les pièces d’électroménager, les pièces automobiles, les ustensiles de cuisine et les articles de salle de bain, les accessoires d’éclairage, les articles métalliques artisanaux et la quincaillerie de bagagerie ; elles peuvent effectuer des opérations telles que le poinçonnage, la découpe, l’ébarbage, le pliage, le formage et l’emboutissage peu profond, ce qui en fait l’équipement d’estampage dominant dans les ateliers de transformation de petite et moyenne taille.