
No corte a laser de chapa metálica, a potência não determina o resultado por si só. O grau do material, a espessura, a condição da superfície, o gás de assistência, a pureza e a pressão do gás, a condição do bico, a posição do foco, a velocidade e a dinâmica da máquina afetam se a peça sai da mesa pronta para a próxima operação.
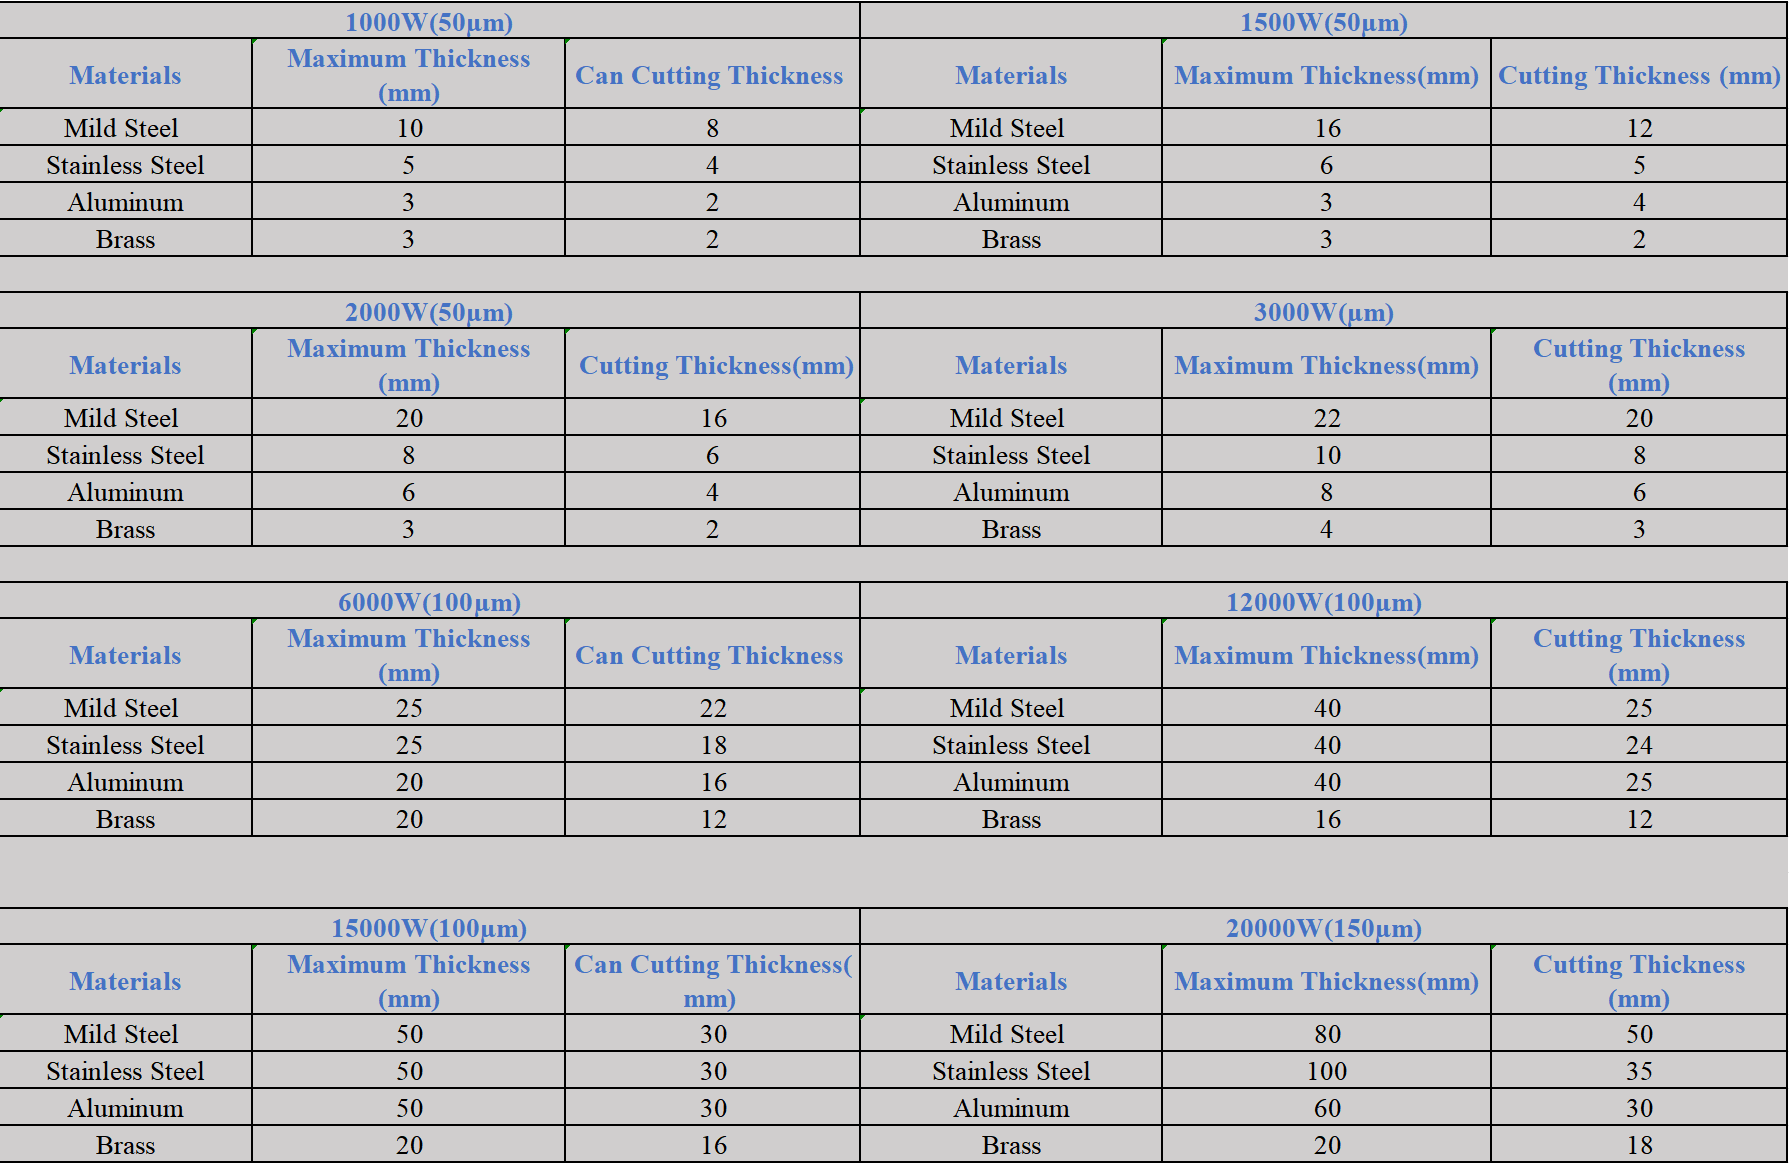
Use o guia de potência da máquina de corte a laser de fibra existente para as faixas de triagem da BEIGEMA 1–12 kW; este guia foca no gás e na qualidade do corte.
Escolha o gás de assistência a partir do material e do acabamento exigido
O gás de assistência remove o material fundido da ranhura e altera a reação de corte. A melhor escolha é, portanto, uma decisão de produção, não uma regra simples de que um gás é sempre mais rápido ou mais barato.
| Gás de assistência | Uso típico | Principal tradeoff |
|---|---|---|
| Oxigênio | Corte por chama de aço carbono | Pode aumentar a capacidade de corte, mas deixa uma borda oxidada |
| Nitrogênio | Bordas de aço inoxidável/alumínio livres de óxido | Alto fluxo e pressão podem tornar o custo do gás significativo |
| Ar comprimido | Trabalhos selecionados em aço carbono, aço inoxidável e alumínio | Menor custo de gás adquirido, mas o ar deve ser limpo, seco e adequado para a máquina |
| Argônio ou gás misto | Materiais/aplicações especiais | Use somente com um processo qualificado e sistema compatível |
O oxigênio pode sustentar uma reação exotérmica no aço carbono, mas a camada de óxido pode precisar ser removida antes da soldagem ou do revestimento. O nitrogênio é comumente escolhido onde uma borda livre de óxido é importante. O ar comprimido pode reduzir o custo do gás adquirido, porém óleo, umidade, pressão inadequada ou fluxo insuficiente podem danificar a óptica e desestabilizar o corte.
As famílias de equipamentos disponíveis estão listadas na categoria de máquina de corte a laser de fibra.
A capacidade de espessura precisa de três respostas diferentes
- Espessura máxima de separação: a máquina consegue separar a chapa, mas a velocidade e a qualidade da borda podem ser inadequadas para produção regular.
- Espessura de produção estável: o processo pode funcionar repetidamente com um tempo de ciclo aceitável e vida útil dos consumíveis.
- Espessura de alta qualidade: o corte atende à tolerância, perpendicularidade, rebarba, rugosidade e requisitos posteriores do comprador.
Uma cotação deve indicar qual definição está sendo usada. Peça amostras na espessura normal e máxima de produção usando o grau, o gás e o requisito de acabamento exatos. Uma tabela genérica de wattagem não pode substituir essa evidência.
Para uma configuração de mesa única, revise a fibra laser da Série BM 3015.
O que controla a qualidade da borda do corte a laser?

| Sintoma | Verificações prováveis | Resposta prática |
|---|---|---|
| Rebarba na borda inferior | Velocidade, foco, pressão/fluxo do gás, bico | Retorne ao conjunto de parâmetros aprovado; inspecione os consumíveis |
| Ranhura larga ou afunilada | Posição do foco, centralização do feixe/bico | Verifique a óptica e o alinhamento do bico |
| Estriações rugosas | Velocidade, potência, gás e superfície do material | Teste um parâmetro por vez |
| Queima ou corte excessivo | Velocidade muito baixa ou reação de oxigênio muito forte | Verifique velocidade, foco e escolha do gás |
| Cantos inconsistentes | Aceleração, potência de canto e acúmulo de calor | Use configurações de canto específicas do controlador |
| Danos frequentes à janela de proteção | Gás sujo, respingos ou perfuração ruim | Pare e inspecione a qualidade do gás e a configuração de perfuração |
A pressão do gás sozinha não é a cura para uma borda ruim. O diâmetro do bico, a distância, a centralização do bico e o fluxo de gás disponível determinam qual pressão chega à ranhura. Aumentar a pressão sem verificar essas variáveis pode desperdiçar gás e tornar o resultado menos estável.
Uma opção de mesa intercambiável totalmente fechada é mostrada na fibra laser coberta da Série BM.
Como comparar o custo operacional
Não cite um único valor em RMB por hora ou RMB por kWh sem uma base datada de utilidades e gás locais. Construa o custo por peça a partir do tempo de ciclo medido, rendimento de nesting, eletricidade, consumo de gás, potência do compressor e manutenção, depois adicione mão de obra e qualquer esmerilhamento, remoção de óxido ou retrabalho.
- Preço do oxigênio ou nitrogênio adquirido e encargos de entrega/armazenamento.
- Custo de compressor, secador, filtragem e eletricidade ao usar ar.
- Bicos, peças cerâmicas, janelas de proteção e outros consumíveis.
- Tempo de perfuração, velocidade de corte, aproveitamento da chapa e taxa de operação sem supervisão.
- Peças rejeitadas e processamento secundário causados por bordas ruins.
Para o processo de compra mais amplo, leia compra de máquinas para chapa metálica da China.
Lista de verificação de aceitação de amostras de corte
- Certificado do material, grau, espessura e condição da superfície correspondem ao estoque de produção.
- Potência da máquina, cabeça de corte, bico, foco, tipo de gás, pureza e pressão são registrados.
- Dimensões, qualidade dos furos, perpendicularidade, rebarba, rugosidade e tonalidade térmica são medidos em relação ao desenho.
- Tempo de perfuração, tempo de corte e consumo de gás são registrados para comparação de custo por peça.

Perguntas frequentes sobre corte a laser de chapa metálica
O nitrogênio é sempre o melhor gás para aço inoxidável?
O nitrogênio é amplamente usado para uma borda livre de óxido, mas a pressão, o fluxo e o custo podem ser substanciais. Confirme os requisitos de acabamento e compare com parâmetros qualificados de corte com ar quando apropriado.
O ar comprimido pode danificar um laser de fibra?
Ar mal condicionado pode contaminar ou danificar o caminho óptico. Use somente a especificação de pressão, fluxo, filtragem, secagem e controle de óleo aprovada pelo fornecedor da máquina e da cabeça de corte.
Por que duas máquinas com a mesma potência cortam de forma diferente?
Cabeça de corte, qualidade do feixe, sistema de movimento, biblioteca de parâmetros, fornecimento de gás, material e condição de manutenção podem todos alterar a capacidade e a qualidade da borda.
Qual é a maneira mais rápida de verificar a alegação de espessura de um fornecedor?
Solicite cortes de amostra registrados usando seu material e desenho, depois meça a qualidade da borda e o tempo de ciclo em vez de aceitar apenas um número de espessura máxima.
Envie detalhes do material e requisitos de amostra através da página de contato da BEIGEMA.


