
Prensa Excêntrica e Hidráulica
Aproveite a prensa excêntrica profissional da BEIGEMA para otimizar suas linhas de produção. Fornecemos máquinas confiáveis para chapa metálica, soluções personalizadas e pacotes práticos de acessórios para atender às suas demandas práticas.
Comprometidos com qualidade superior e tecnologia inovadora, focamos em entregar equipamentos de ponta. Nossas prensas excêntricas melhoram muito a eficiência da produção, adaptam-se a diversas necessidades de processamento personalizado, simplificam as operações diárias e criam maior valor para o seu negócio.
Puncionadeiras pneumáticas APA cobrem de 25 a 160 toneladas com velocidades de até 200 golpes por minuto, juntamente com prensas excêntricas mecânicas JB23 e prensas hidráulicas de quatro colunas Y32K para estampagem, embutimento e conformação.

A puncionadeira pneumática da série APA é acionada por ar comprimido, oferecendo resposta rápida, estrutura simples e de baixa manutenção, além de operação suave e segura para puncionamento e estampagem de alta eficiência em chapa metálica.

Esta prensa de puncionamento inclinável possui estrutura inclinável para facilitar a descarga de peças e sobras. Ela suporta golpes simples e contínuos via controle elétrico, e pode trabalhar em modo semiautomático quando equipada com alimentador automático. Com construção compacta, estrutura robusta e operação simples, ela atende a várias aplicações de estampagem a frio.
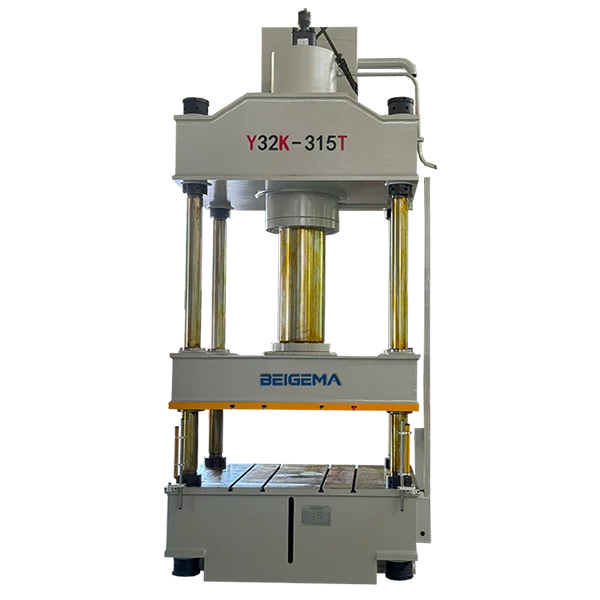
Prensa hidráulica de quatro colunas para conformação por estampagem profunda, estampagem e moldagem. Estrutura de alta rigidez, saída de pressão estável, adequada para fabricação de utensílios de cozinha, ferragens e peças automotivas.
Guia de compra
Sobre esta linha
As prensas excêntricas BEIGEMA compartilham a mesma lógica de seleção por tonelagem e curso das puncionadeiras pneumáticas APA e das prensas hidráulicas Y32K de quatro colunas.
Qual prensa excêntrica se adequa ao seu trabalho?
Use esta página para emparelhar uma prensa excêntrica ao trabalho, não a um cartão de produto. Leia primeiro a força nominal e o curso. Depois verifique golpes por minuto, altura de fechamento ou luz livre, tamanho da mesa, e se o acionamento deve ser uma prensa hidráulica, uma prensa mecânica ou uma prensa pneumática.
Estes números são faixas das séries. Um valor dentro de uma faixa ainda tem de se verificar no modelo que encomenda, na posição de tonelagem nominal. Acionamento versus arquitetura está no tipos de puncionadeiras.
Gama de prensas excêntricas em resumo
| Série | Força nominal | Curso (mm) | Golpes por minuto | Altura de fechamento ou abertura | Mesa (mm) | Modelos | Trabalho típico |
|---|---|---|---|---|---|---|---|
| APA puncionadeira pneumática | 25–400 Ton | 30–250 | 30–110 s.p.m. | Altura da matriz 195–600 mm | Não publicado na especificação | 22 (APA-25-V a APA-400-H) | Puncionamento rápido e repetível |
| JB23 prensa mecânica | 100–2500 | 50–200 | 28–130 | Altura fechada 180–430 | 360–1500 × 240–900 | 12 (até J23-250) | Estampagem e conformação gerais |
| Y32K hidráulica de quatro colunas | 630–8000 kN | 500–1000 | Não publicado como SPM (trabalho 9–12 mm/s) | Luz livre máxima 800–1800 mm | 520–2500 × 490–1800 | 9 (Y32K-63 a Y32K-1000) | Estampagem profunda e prensagem |
A APA lista o ponto de tonelagem nominal 1.6–8 mm e ar 6 kg/cm². A JB23 lista curso de força nominal 2–14 e ajuste de altura fechada 35–130. A Y32K lista aproximação 80–120 mm/s, retorno 50–100 mm/s, ejeção 100–1250 kN / 160–355 mm.
Dimensionamento por força, curso e golpes por minuto
Para um furo redondo ou um recorte, a força de triagem é força de corte necessária (kN) ≈ perímetro de corte (mm) × espessura (mm) × resistência ao cisalhamento (N/mm²) ÷ 1,000. Converta kN em tonelada-força métrica dividindo por 9.80665. Só primeira passagem.
Chapa 2 mm, recorte a 100 golpes por minuto. O furo de 50 mm do guia de tipos em material de 2 mm a 300 N/mm² usa perímetro ≈ 157.1 mm: 157.1 × 2 × 300 ÷ 1,000 = 94.2 kN ≈ 9.6 tf. O piso de 25 Ton da APA fica acima dessa placa. O piso da JB23 é 100 sem unidade na especificação.
100 s.p.m. cabe na APA 30–110 e na JB23 28–130. Não cabe na Y32K: trabalho 9–12 mm/s, aproximação 80–120 mm/s, curso a partir de 500 mm. Esse movimento fica fora de um ciclo de recorte a 100 s.p.m.
Não aplique um multiplicador universal 1.2–1.3. Material mais resistente sobe τ e portanto F; suba na faixa de força. Não invente um coeficiente.
Puncionamento estrutural 8 mm. O mesmo furo a 8 mm: 157.1 × 8 × 300 ÷ 1,000 = 377 kN ≈ 38.4 tf. Suba a partir do piso APA de 25 Ton e do piso 100 da JB23. O piso de 630 kN da Y32K cobre 377 kN na placa; ainda assim liste cada perímetro simultâneo antes de comprar uma estrutura de quatro colunas para furos.
O ponto nominal da APA é 1.6–8 mm; 8 mm é o topo dessa faixa. O curso de força nominal da JB23 é 2–14. A tonelagem mecânica plena pode existir só perto do ponto morto inferior.
Se o punção trabalha mais alto no curso, ou a carga é descentrada, a placa não é a decisão. Chapa mais resistente: suba a faixa de força, depois confirme a curva de capacidade.
Curso de 200 mm para estampagem profunda ou calibragem.
Por que executar um embutimento de 200 mm numa prensa cujo curso máximo é 200 mm?
O curso do martelo da JB23 é 50–200 mm, portanto 200 mm é o teto, não uma margem. O curso também tem de abrir a ferramenta para carga, descarga e extração. A APA 30–250 mm deixa 50 mm no extremo longo. Isso não é um plano de manuseio.
A Y32K tem curso 500–1000 mm, luz livre 800–1800 mm e curso de ejeção 160–355 mm. Essa é a série de estampagem profunda e prensagem.
A hidráulica é a lista preliminar para permanência e estágios de velocidade. Não use a fórmula de furo para um embutimento. Material mais resistente: cálculo específico do processo, depois 630–8000 kN.
Qual máquina, e qual evitar
Puncionadeira pneumática série APA. Use esta puncionadeira para puncionamento rápido e repetível: 25–400 Ton, 30–110 s.p.m., curso 30–250 mm, altura da matriz 195–600 mm, ponto de tonelagem nominal 1.6–8 mm, ar 6 kg/cm².
Não a compre quando a matriz tiver de ter permanência, quando a força plena for necessária a mais de 8 mm acima do ponto nominal, ou quando a luz livre tiver de chegar a 800–1800 mm. Não a compre se o ar da oficina não puder manter 6 kg/cm².
Prensa excêntrica mecânica série JB23. Esta é a prensa de estampagem geral da gama: martelo 50–200 mm, 28–130 golpes, altura fechada 180–430, mesa 360–1500 × 240–900. Uma prensa mecânica armazena energia num volante e manivela; a tonelagem plena pode existir só perto do ponto morto inferior.
Não a compre quando o curso do martelo tiver de ultrapassar 200 mm, quando a altura fechada tiver de ultrapassar 430, ou quando a matriz precisar de permanência hidráulica. Não a compre para uma cadência acima de 130 golpes por minuto, ou para uma mesa maior que 1500 × 900.
Prensa hidráulica de quatro colunas série Y32K. Use esta prensa hidráulica para estampagem profunda e prensagem: 630–8000 kN, martelo 500–1000 mm, luz livre 800–1800 mm, mesa 520–2500 × 490–1800, velocidade de trabalho 9–12 mm/s.
Não a compre para recorte de 2 mm a 100 s.p.m. É o movimento errado: velocidade de trabalho 9–12 mm/s e um curso mínimo de 500 mm. Não a pré-selecione para puncionamento 25–400 Ton a 30–110 s.p.m.
Antes de solicitar um orçamento
Precisa de seis itens antes de uma resposta ao nível do modelo ser utilizável.
- Processo: recorte/puncionamento, estampagem profunda, calibragem/cunhagem, ou ajuste por pressão.
- Grau e espessura do material, com um valor de cisalhamento verificado para trabalho de corte.
- Altura fechada da matriz e tamanho da matriz; emparelhe APA 195–600 mm, JB23 180–430, ou luz livre Y32K 800–1800 mm, e confirme o referencial (mesa ou placa intermediária).
- Peças por turno e método de alimentação, não a faixa de velocidade do catálogo.
- Curso e abertura necessários, incluindo curso do extrator e manuseio da peça.
- Pressão de manutenção: se o ciclo tiver de ter permanência, verifique a curva hidráulica da Y32K. APA e JB23 não estão publicadas como prensas de permanência.
Acrescente o maior perímetro de corte simultâneo e a posição da carga na mesa. A BEIGEMA ainda tem de confirmar a posição nominal, a energia e a carga de matriz permitida.
Recortamos bobina de 2 mm a cerca de 100 golpes por minuto. Qual série?
Pré-selecione APA (30–110 s.p.m.) ou JB23 (28–130 golpes) após força, altura da matriz e encaixe da mesa. Não pré-selecione a Y32K: a velocidade de trabalho é 9–12 mm/s e o curso começa em 500 mm.
Precisamos de cerca de 200 mm de curso de trabalho para um embutimento ou um passe de calibragem com permanência. Qual série?
Pré-selecione a Y32K: curso 500–1000 mm, luz livre 800–1800 mm, permanência hidráulica. O curso de 200 mm da JB23 é o teto. A APA chega a 250 mm mas continua um ciclo de puncionamento com ponto nominal 1.6–8 mm.
A capacidade da prensa pode ser escolhida só pela espessura da chapa?
Não. A força de corte é F = L × t × τ. Perímetro, recursos simultâneos e conformação mudam todos a carga.
Qual é a diferença entre curso e altura de fechamento?
Curso é o deslocamento do martelo: APA 30–250 mm, JB23 50–200 mm, Y32K 500–1000 mm. Altura de fechamento é o espaço fechado num ajuste e referencial declarados. A matriz tem de caber nessa janela.
Quando uma prensa pneumática é a resposta errada ao lado de uma estrutura mecânica ou hidráulica?
Permanência, conformação longa, ou força bem acima do ponto nominal APA 1.6–8 mm: Y32K. Matriz dedicada a 28–130 golpes: JB23. Puncionamento repetido a 30–110 s.p.m. e 6 kg/cm²: APA, verificada no modelo.
Como escolho entre uma prensa mecânica, hidráulica e pneumática?
Combine uma prensa excêntrica ao trabalho por força nominal e curso primeiro, não a um cartão de produto. As puncionadeiras pneumáticas APA cobrem 25-160 toneladas a velocidades de até 200 golpes por minuto, com ponto de tonelagem nominal de 1,6-8 mm e ar de 6 kg/cm2; as JB23 mecânicas listam curso de força nominal de 2-14 mm e ajuste de altura fechada de 35-130 mm; as Y32K de quatro colunas rodam a 80-120 mm/s de aproximação.
O que costuma causar a queda da velocidade do aríete durante o embutimento profundo?
Um aríete que desacelera costuma apontar para um problema no sistema hidráulico, não para a tonelagem nominal. As Y32K de quatro colunas são classificadas para 80-120 mm/s de aproximação, 50-100 mm/s de retorno e 100-1250 kN de força de ejeção num curso de 160-355 mm; se a velocidade cair bem abaixo dessa faixa, verifique a bomba e as válvulas antes de supor que a prensa é subdimensionada.
A BEIGEMA pode fornecer uma prensa hidráulica de quatro colunas para estampagem?
Sim. A linha Y32K de quatro colunas oferece 80-120 mm/s de aproximação, 50-100 mm/s de retorno e 100-1250 kN de força de ejeção num curso de 160-355 mm, junto com puncionadeiras pneumáticas APA de 25-160 toneladas a até 200 golpes por minuto e prensas mecânicas JB23. Cada máquina é construída conforme normas de segurança CE.
Perguntas Frequentes
1. O que é uma puncionadeira pneumática?
Uma puncionadeira pneumática é uma prensa industrial acionada por ar comprimido. Apresenta resposta rápida, operação simples e funcionamento seguro, sendo amplamente utilizada para estampagem de metal, recorte e conformação a frio.
2. O que é uma prensa hidráulica de quatro colunas?
Uma prensa hidráulica de quatro colunas é uma máquina de conformação industrial acionada por energia hidráulica. Ela utiliza quatro colunas verticais para guiar o prato móvel, proporcionando força estável e de alta pressão para processos de estampagem, estampagem profunda e moldagem.
3. Qual é a área de aplicação da puncionadeira pneumática?
As puncionadeiras pneumáticas são amplamente utilizadas em diversos processos de estampagem a frio devido à sua operação suave, operação segura e alta relação custo-benefício.
As principais áreas de aplicação incluem: ferragens do dia a dia, ferragens para construção, componentes eletrônicos, peças para eletrodomésticos, peças automotivas, utensílios de cozinha e banheiro, acessórios de iluminação, artesanatos em metal e ferragens para bagagens; elas podem realizar processos como puncionamento, corte, recorte, dobra, conformação e estampagem rasa, tornando-se o equipamento de estampagem predominante em pequenas e médias oficinas de processamento.