
Uma solda a laser portátil é definida por quatro linhas de sua tabela de especificações: potência da fonte (1000w, 1500w ou 2000w no BM portátil), faixa de soldagem (0.5~6 mm aço carbono, 0.5~6 mm aço inoxidável, 0.5~4 mm alumínio), velocidade de soldagem (≤120 mm/s) e modo de resfriamento (água). Escolha a potência a partir da junta mais espessa que você solda todos os dias no metal mais refletivo da sua lista, não a partir do maior número do catálogo. Alimentação de arame, gás de proteção e um chiller compatível com a fonte decidem se o cordão fica limpo; apenas o valor de potência não decide.
A máquina de solda a laser de fibra portátil da série BM é a única soldadora na categoria de máquina de corte a laser de fibra da BEIGEMA, ao lado das cortadoras BM 3015 de mesa única e das cortadoras fechadas com mesa intercambiável .
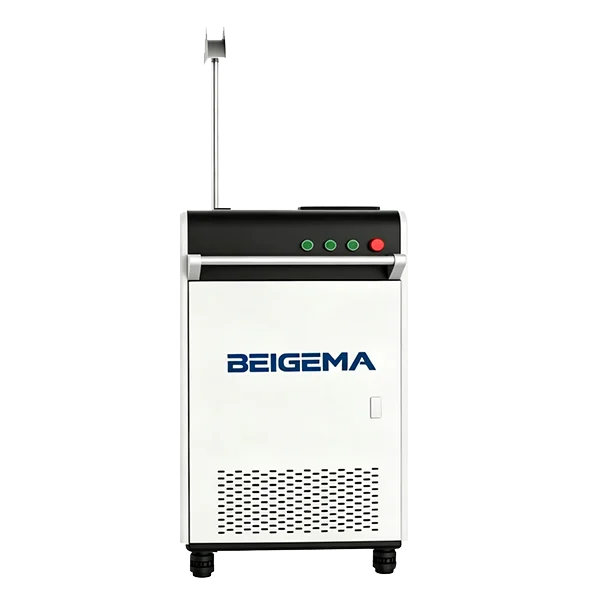
1. Lendo a tabela de especificações de uma solda a laser portátil
A página da máquina de solda a laser de fibra portátil da série BM publica uma tabela de parâmetros para a família. Ela é copiada abaixo sem alterações.
| Parâmetro | Valor publicado |
|---|---|
| Potência do laser (kw) | 1000w / 1500w / 2000w |
| Velocidade de soldagem (mm/s) | ≤ 120mm/s |
| Faixa de soldagem (mm) | 0.5~6mm aço carbono; 0.5~6 aço inoxidável; 0.5~4 alumínio |
| Comprimento da fibra (m) | Padrão 10 |
| Modo de resfriamento | Resfriamento a água |
| Eletromecânico | 380V / 50HZ; 220V com suporte para personalização |
Duas coisas que a tabela não diz. Ela não lista alimentador de arame, portanto se um é fornecido é um item de cotação. E a linha de potência termina em 2000w enquanto a caixa de resumo na mesma página lista 3kw, então trate uma fonte de 3 kW como uma opção escrita na cotação técnica, não como uma linha de catálogo.
2. Escolhendo 1000w, 1500w ou 2000w por material e espessura
Potência é energia na junta por segundo. Uma junta mais espessa precisa de mais energia por milímetro: em velocidade fixa precisa de mais watts, e em watts fixos você desacelera, o que em chapa fina traz de volta a distorção que o laser foi comprado para eliminar. Compre o passo de potência que mantém você em movimento na sua junta diária mais espessa.
O material muda a aritmética. A tabela dá alumínio 0.5~4 mm contra 0.5~6 mm para os dois aços; o alumínio também reflete mais do feixe e conduz calor para longe da poça mais rápido que o aço. O inoxidável retém seu calor: bom para penetração, ruim para mancha térmica se a cobertura de gás falhar. O aço carbono é o mais tolerante dos três.
| Material | Faixa publicada (mm) | O que te empurra para o próximo passo de potência | Onde o arame de adição entra |
|---|---|---|---|
| Aço carbono | 0.5~6 | Topo da faixa em velocidade de produção; filetes em chapa mais espessa | Folgas de ajuste, cantos externos, filetes acumulados |
| Aço inoxidável | 0.5~6 | Mesma lógica; mancha térmica é um problema de velocidade e gás, não de potência | Mesmas juntas, adição compatível com o grau |
| Alumínio | 0.5~4 | Mais watts na mesma espessura; uma solda a laser de 1000w é uma escolha para chapa fina | A maioria das juntas de topo; camada de óxido limpa primeiro |
| Aço galvanizado | Sem linha separada na tabela | O revestimento de zinco define o problema, não a espessura | O arame preenche a folga deixada para o vapor de zinco escapar |
Qual potência, então? A tabela não divide a faixa de soldagem por potência, então comece pelo material mais espesso que você solda na maioria dos turnos, em seu grau mais refletivo. Trate a faixa como uma referência de triagem, da mesma forma que o guia de potência da máquina de corte a laser de fibra trata tabelas de corte, e solde uma amostra da sua própria junta antes de encomendar.
3. Alimentação de arame, gás de proteção, resfriamento e fonte de alimentação
Alimentação de arame. O ponto do laser de fibra é pequeno, então uma solda sem adição só funciona quando as duas bordas se tocam ao longo de todo o cordão. Onde o ajuste deixa uma folga, um alimentador de arame empurra a adição para a poça e o laser a funde com o metal base; o arame também constrói um filete e permite uma segunda passada no topo da faixa. Diga na consulta se um alimentador é necessário.
Gás de proteção. O gás sai do bico na tocha e cobre a poça para que ela não reaja com o ar. A cobertura importa mais que a vazão: pouca e o inoxidável escurece enquanto o alumínio absorve porosidade; muita e o jato puxa ar para a poça. Argônio é a escolha usual em uma tocha manual de solda a laser de fibra. Porosidade em chapa galvanizada é primeiro um problema de zinco, então lixe o revestimento na junta ou deixe uma folga de ventilação preenchida com arame antes de mudar a potência.
Resfriamento e alimentação. A tabela lista resfriamento a água; a página do produto nomeia um chiller de água S&A com regulação de temperatura dupla entre os componentes. Dê a ele fluxo de ar e água limpa e proteja o circuito contra congelamento; uma falha de resfriamento para a fonte antes que o cordão mostre um defeito. Eletromecânico é 380V / 50HZ com 220V como personalização, então envie a tensão e frequência na parede do box. A fibra padrão de 10 m é a coleira: o gabinete fica estacionado, então organize a bancada com o cordão mais longo dentro desse raio.
4. Solda a laser manual vs TIG e MIG: o que muda, o que não muda
A afirmação da página do produto é que esta solda a laser opera 2-10 vezes mais rápido que os modos tradicionais de soldagem TIG e MIG, com juntas de solda livres de poros e rebarbas e esmerilhamento em grande parte desnecessário. De onde isso vem? Um feixe focado coloca sua energia em um ponto, então a peça recebe menos calor total que um arco para o mesmo cordão: menos distorção em chapa fina e um cordão mais estreito. O operador move a tocha enquanto a máquina conduz o padrão de oscilação, o que é mais fácil de ensinar do que coordenar uma tocha TIG, comprimento de arco e vareta manualmente. O MIG mantém seu lugar onde as folgas são largas ou a seção fica fora da faixa de 0.5~6 mm.
O que não muda é o preparo da junta. A soldagem a laser de chapa metálica é menos tolerante a folgas, ferrugem, óleo e carepa de laminação que o MIG, então a limpeza que um soldador MIG pode pular torna-se o processo. A mesma família cobre isso: a limpeza a laser usa pulsos de laser de alta frequência e alta energia para remover ferrugem, óleo, camadas de óxido e tinta, e a página da solda portátil lista bicos substituíveis para soldagem, limpeza e corte. Proteção ocular e extração de fumos na junta não são opções.
5. Combinando a solda com uma cortadora a laser de fibra 3015
Um pacote de corte e solda é a consulta usual do revendedor: uma máquina de corte a laser de fibra BM 3015 de chapa única ou a máquina de corte a laser de fibra BM totalmente fechada com mesa intercambiável para os blanks, e a solda portátil para montagem. Escolha a potência da cortadora a partir do guia de potência, que seleciona 1 a 12 kW por material, e o gás a partir do guia de gás de assistência para corte a laser de chapa metálica: uma borda de aço carbono cortada a oxigênio carrega uma camada de óxido que pode precisar de remoção antes da soldagem, enquanto uma borda cortada a nitrogênio é livre de óxido. Para chapa acima da tabela da cortadora, leia corte a laser vs corte a plasma primeiro.
- A tabela do BM portátil na linha de laser de fibra começa em 1000w; não há linha de 500w.
Perguntas frequentes sobre solda a laser portátil
Qual a espessura que uma solda a laser portátil pode soldar?
A tabela do BM portátil lista 0.5~6 mm aço carbono, 0.5~6 mm aço inoxidável e 0.5~4 mm alumínio a uma velocidade de soldagem de ≤120 mm/s. Esse é o limite externo entre as fontes de 1000w, 1500w e 2000w; o que você mantém em velocidade depende de potência, tipo de junta e arame.
Devo escolher uma solda a laser de 1000w, 1500w ou 2000w?
Escolha a partir do material mais espesso que você solda na maioria dos turnos, em seu grau mais refletivo. A tabela não divide a faixa de soldagem por potência, então solde uma amostra dessa junta na potência que você está considerando antes de encomendar. A caixa de resumo também lista 3kw; faça com que seja escrito na cotação.
Por que uma solda a laser portátil deixa porosidade em chapa galvanizada?
O zinco vaporiza dentro da poça antes que o aço derreta e o vapor preso se torna poros. Lixe o revestimento na junta ou deixe uma folga de ventilação preenchida com arame de adição, verifique se o gás de proteção cobre a poça sem puxar ar para dentro, e só então ajuste potência e velocidade.
Uma solda a laser portátil é mais rápida que TIG ou MIG?
A página do produto afirma que esta solda a laser opera 2-10 vezes mais rápido que os modos tradicionais de soldagem TIG e MIG, com esmerilhamento em grande parte desnecessário. O ganho é maior em chapa fina com ajuste apertado; em juntas com folga ou seção fora da faixa de 0.5~6 mm, a soldagem a arco mantém seu lugar.
A máquina precisa de alimentação 380 V e um chiller?
A tabela lista 380V / 50HZ, com 220V suportado como personalização, e resfriamento a água como o modo de resfriamento. Um chiller faz parte do sistema, então planeje um box com fluxo de ar, água limpa, gás de proteção e extração de fumos, e envie a tensão e frequência da parede.
Para obter uma proposta de potência e configuração, envie o desenho e informe-nos material e espessura por grau, tipos de junta, se alguma chapa é galvanizada, e tensão e frequência da parede.


