
Abkant pres, zımba ucunu kalıba bastırarak sac metali büken bir makinedir. Doğru makine, katalog başlığından çok yapmanız gereken parçaya, bunu ne sıklıkla yaptığınıza ve satıcının yazılı olarak neyi teyit edeceğine bağlıdır. Önce malzeme ve parça gereksinimleriyle başlayın, ardından üretim yöntemini seçin, sonra makine aralığını daraltın ve ancak bundan sonra teklif sınırlarını belirleyin. Bu sıra, düşük maliyetli bir NC makinesinin fazla satılmasını ve bir CNC paketinin kullanamayacağınız opsiyonları taşımasını önler.
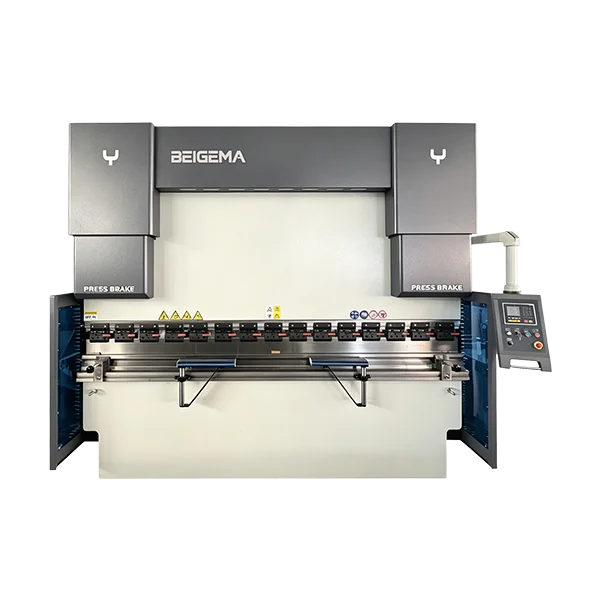
Bu kılavuz bu sırayı izler. Alışılmış manuel, NC, CNC, elektrikli ve tandem kategorilerini korur, ancak bunları bir başlangıç noktası değil, bir üretim sorusunun yanıtları olarak ele alır. Bir değer bilinmiyorsa, tire ile boş bırakılır. Bilinmeyen, teyit edilmemiş demektir, sıfır değil.
Önce malzeme ve parça gereksinimleri gelir
Modelleri karşılaştırmadan önce parçanın gerçekte ne olduğunu yazın. Malzeme kalitesi, kalınlık, büküm uzunluğu, büküm yarıçapı, delik-büküm mesafesi ve en küçük flanş, belirli bir makinenin parçayı hiç şekillendirip şekillendiremeyeceğini etkiler. Belirli bir kuvvet için anma değeri olan bir makine, içindeki her takımın bu yükü kaldırabileceği anlamına otomatik olarak gelmez. Takım güvenli yükü ayrı bir teyittir.
Sac metal kalınlık tablosunu kullanarak gauge numaralarını kalınlık ve ağırlığa çevirin, ardından bir bükümün ihtiyaç duyduğu kuvvet için Abkant Pres Tonaj Tablosu: Model ve Tabla Uzunluğu Kataloğu kontrol edin. abkant pres tonaj hesaplayıcı ilk tahmin için yardımcı olur. Bu sonuçları katalog rehberi olarak değerlendirin, nitelikli bir proses limiti olarak değil. Malzeme yüksek mukavemetli çelik, paslanmaz veya alışılmadık bir alaşım ise, tahmini bir düşürme faktörü uygulamak yerine satıcıdan bu kalite için takım ve kuvveti teyit etmesini isteyin.
Parça geometrisi tonaj kadar önemlidir. Derin bir kutu, kenarları geçecek bir boğaz ve strok gerektirir. Uzun, ince bir panel ön desteğe ve sarkmadan konumunu koruyabilen bir arka dayamaya ihtiyaç duyar. Çok sayıda bükümlü bir parça, bir sırayı saklayan ve tekrarlayan bir kontrolör gerektirir.
Uygulama sınırlamaları ve alıcının sağladıkları
Her makine tipinin sınırları vardır. Manuel kutu ve pan abkantları ile kanatlı abkantlar BEIGEMA kataloğunda yoktur, bu nedenle yalnızca karşılaştırma için listelenmiştir. Mekanik eksantrik presler de bu katalogda yoktur. Bir katlama makinesi veya panel bükme makinesi de bu katalogda yoktur. Rakip bir modeli BEIGEMA tedarik kalemi olarak değerlendirmeyin.
Alıcı çizimi, malzeme şartnamesini, parti büyüklüğünü, kalıp değiştirme sıklığını, mevcut zemin alanını, güç beslemesini ve kaldırma ile taşıma planını sağlar. Alıcı ayrıca hangi ölçülerin kritik, hangilerinin kozmetik olduğunu belirtir. Bunlar olmadan satıcı yalnızca bir makine teklif edebilir, bir proses değil.
Satıcı modeli, kontrolörü, eksenleri, takım arayüzünü, arka dayama konfigürasyonunu, taçlandırma yöntemini, güvenlik cihazlarını, dokümantasyon dilini ve devreye alma kapsamını teyit eder. Satıcı ayrıca hangi kalemlerin standart kapsamda, hangilerinin yapılandırılabilir opsiyon olduğunu teyit eder.
Kabul parçası uyumu gösterir. Kritik bükümleri, en uzun flanşı ve en dar yarıçapı kullanan temsili bir parça seçin. Teklif edilen takımla teklif edilen makinede çalıştırın. Açıları, ölçüleri ve yüzeyi inceleyin. Sonucu çizime göre kaydedin.
Sac metal bükme makinesi tiplerinin karşılaştırması
Aşağıdaki tablo ana aileler için katalog açıklamalarını özetler. Kuvvet, uzunluk, boğaz, strok ve motor değerleri yayımlanmış katalog aralıklarıdır, her parça için vaatler değil. İmzalı teklifte modeliniz için tam satırı teyit edin.
| Tür / seri | Tahrik ve senkronizasyon | Kuvvet (kN) | Bükme uzunluğu (mm) | Boğaz (mm) | Strok (mm) | Ana motor (kW) | Kontrol ve arka dayama |
|---|---|---|---|---|---|---|---|
| Manuel kutu ve panel abkant | BEIGEMA hattı değil | — | — | — | — | — | — |
| Mekanik abkant pres | Bu katalogda yok | — | — | — | — | — | — |
| WC67K NC hidrolik | İki silindir, burulma mili | 400–6000 | 2200–7000 | 200–400 | 100–300 | 4–37 | E21, X/Y konumlandırma |
| MB8 CNC hidrolik | Servo oransal valfler, W ekseni kompanzasyonu | 630–12000 | 1300–10000 | 350–600 | 100–400 | 5.5–55; 1000T/1200T üzerinde 2×37 | DA-66S; 2–10 arka dayamalar |
| Saf elektrikli | Servo motorlar, servo taçlandırma | 350–1000 | 1350–3200 | 200–400 | 180–250 | 2*8.6–2*30 (ortalama 1.1–2.7) | CNC, X 400/600 mm, R 200 mm |
| Tandem (iki ünite) | Çift makine bağlantısı | 2*2500–2*5000 | listelenmemiş | 410–500 | 250–300 | 2*18.5–2*30 | CNC arka dayama, X ekseni + isteğe bağlı R ekseni |
| Bükme makinesi / panel bükme makinesi | Bu katalogda yok | — | — | — | — | — | — |
Tam aralık için hidrolik abkant pres makinesi kategorisine bakın ve parça karışımı hâlâ tanımlanırken E21 kontrolörlü WC67K NC hidrolik abkant presi karşısında DA-66S kontrollü MB8 CNC hidrolik abkant pres ile karşılaştırın.
Manuel, NC, CNC, elektrikli ve tandem: bir karar sırası
Manuel kutu ve pan, kanatlı ve el abkantları, operatörün her bükümü elle ayarladığı basit, düşük hacimli işler için uygundur. Bu katalogda yokturlar, bu nedenle bunları karşılaştıran bir alıcı ayrı bir satın alma yolu olarak değerlendirmelidir. Mekanik eksantrik presler de bu katalog dışındadır. BEIGEMA aralığındaki pratik seçim NC hidrolik ile başlar ve yukarı doğru ilerler.
WC67K gibi NC hidrolik makineler, iki silindiri senkronize etmek için bir burulma mili ve X ve Y konumlandırma için bir E21 kontrolör kullanır. Bu, operatörün sırayı yönetebildiği tekrarlanabilir düz bükümler için uygundur.
Karar sırası şöyledir: malzeme ve parça, sonra üretim yöntemi, sonra makine aralığı, sonra teklif sınırı. Uzun serilerde tek kalınlıkta yumuşak çelik büken bir atölye, bir NC makinesiyle iyi hizmet alabilir. Parça başına çok sayıda bükümle karışık malzemeler büken bir atölye CNC’ye bakmalıdır.
Tahrik, iş parçası ve kalıp değiştirme matrisi
Parçanın neye ihtiyaç duyduğunu ve makinenin ne sunduğunu kaydetmek için bu matrisi kullanın. Değer henüz teyit edilmediğinde bir hücreyi tire ile boş bırakın.
| Karar kalemi | NC hidrolik | CNC hidrolik | Saf elektrikli | Tandem |
|---|---|---|---|---|
| Tahrik ve senkronizasyon | Burulma mili, iki silindir | Servo oransal valfler | Servo motorlar | Çift makine bağlantısı |
| Tipik iş parçası | Düz bükümler, orta kalınlık | Karmaşık çok bükümlü parçalar | İnce ila orta sac, yüksek frekans | Uzun ve geniş plakalar |
| Kalıp değiştirme sıklığı | Düşük ila orta | Orta ila yüksek | Yüksek | Düşük ila orta |
| Kontrolör örneği | E21 | DA-66S | DA53T | DA53T veya DA66T |
| Eksen ve fonksiyon teyidi | Koç ile arka dayama konumlandırmayı ayırın | Koç, ölçümleme ve kompanzasyonu ayırın | Ölçümleme hareketini ve tahrikli fonksiyonları teyit edin | Şase bağlantısını ve ölçümleme opsiyonlarını teyit edin |
| Takım teyidi | Standart zımba ve kalıp seti | Çift V kalıp, hızlı sıkma | Standart zımba ve kalıp, hızlı sıkma | Büyük kalıp, pim tipi sıkma |
| Taçlandırma | Mekanik | Mekanik | Servo taçlandırma | Mekanik |
Bu matris bir kayıt sayfasıdır, şartname değil. Belirli bir sipariş için tam eksenler, takım ve taçlandırma teklifte yer almalıdır. Bu sütunların arkasındaki katalog açıklamaları için saf elektrikli abkant pres bükme makinesine ve uzun sac bükme için tandem abkant prese bakın.
Takım ve arka dayama teyit kalemleri
Takım ve arka dayama, tekliflerin en sık kaydığı yerdir. Aşağıdaki tablo, sipariş verilmeden önce yazılı olarak nelerin teyit edilmesi gerektiğini listeler.
| Teyit kalemi | Ne sorulmalı | Kayıt |
|---|---|---|
| Zımba ve kalıp seti | Hangi set standart, hangisi opsiyonel? | — |
| Takım güvenli yükü | Takım, makine kuvvetinden ayrı olarak hangi yükü kabul edebilir? | — |
| Kalıp açıklığı | Hangi açıklık malzemeye ve yarıçapa uygun? | — |
| Hızlı sıkma | Standart mı ve hangi sap boyutlarını alıyor? | — |
| Arka dayama eksenleri | Hangi eksenler tahrikli, hangileri manuel? | — |
| Arka dayama hareketi | Hangi X ve R hareketi teklif ediliyor? | — |
| Dayama parmakları | Kaç adet ve ayar aralığı nedir? | — |
| Taçlandırma | Mekanik mi servo mu ve dahil mi? | — |
| Ön destek | Hangi uzunluğu ve yükü destekliyor? | — |
Bir takımın güvenli yükünü makinenin anma kuvvetinden çıkarsamayın. Bir makine, takımın kaldıramayacağı bir kuvvet için anma değerine sahip olabilir. Takım anma değerini ayrıca isteyin. Abkant Pres Nasıl Seçilir: RFQ ve FAT Kontrol Listesi kılavuzu daha geniş seçim mantığını kapsar ve Küçük Abkant Pres: Yerleşim, Altyapılar ve Teslimat Kontrolleri sayfası zemin alanı ilk kısıt olduğunda faydalıdır.
NC ve CNC hidrolik abkant presler: E21 ile WC67K, DA-66S ile MB8 karşısında
WC67K, burulma milli ve E21 kontrolörlü bir NC hidrolik makinedir. E21, X ve Y konumlandırmayı yönetir ve programları saklar, bu da birçok düz büküm işini kapsar. MB8, Delem DA-66S kontrolörlü, servo oransal valfli ve çok eksenli arka dayamalı bir CNC hidrolik makinedir. Ürün açıklaması eksen bağlantısı, grafik programlama ve taçlandırmayı ele alırken, teklif tedarik edilen konfigürasyonu belirtmelidir. Bunlar katalog açıklamalarıdır, her parça için garanti değil.
NC ne zaman yeterlidir? Parçanın az bükümü olduğunda, malzeme ve kalınlık sabit olduğunda, kalıp değiştirme sıklığı düşük olduğunda ve operatör sırayı yönetebildiğinde. CNC ne zaman karşılığını verir?
CNC için hangi eksenlerin gerçekten tahrikli olduğunu teyit edin. Koç, konumlandırma ve kompanzasyon eksenlerini ayrı ayrı belirleyin; tam tahrikli eksenler ve dahil opsiyonlar imzalı teklifte teyit edilmelidir. Bir model adından standart bir eksen seti varsaymayın.
Saf elektrikli ve tandem abkant presler
Saf elektrikli makineler servo motorlar ve servo taçlandırma kullanır. Katalog bunları DA53T gibi bir kontrolörle düşük gürültülü ve yağsız olarak tanımlar. Temiz çalışmanın önemli olduğu ince ila orta sac üzerinde yüksek frekanslı işler için uygundurlar. Her parçada hidrolik makinelerin evrensel bir ikamesi değildirler. Belirli iş için kuvveti, uzunluğu ve takımı teyit edin.
Tandem makineler iki üniteyi birbirine bağlar. Katalog, iki makinenin bağımsız veya senkron çalışabildiği çift makine bağlantısını tanımlar. Bağlantı bir kontrol ve konfigürasyon kararıdır. İki ünitenin tonajını basitçe toplayıp çiftin tek daha büyük bir makine gibi davrandığını varsaymayın.
Katlama makineleri ve panel bükme makineleri abkant pres karşısında
Katlama makineleri ve panel bükme makineleri bu katalogda yoktur. Bunlar farklı bir şekillendirme yöntemidir ve genellikle belirli parça ailelerine uygundur. Bunları abkant pres ile karşılaştıran bir alıcı, ayrı bir satın alma yolu olarak değerlendirmeli ve o yöntem için takımı, kontrolü ve kabul parçasını teyit etmelidir. Bir katlama makinesinin her bükümde abkant presin yerini alabileceğini ve bir abkant presin her parçada katlama makinesinin yerini alabileceğini varsaymayın.
Sac metal atölyeleri hangi abkant presi satın almalı: kapasite tablosu ve karar kuralları
Parçayı ve aday makineyi kaydetmek için aşağıdaki kapasite tablosunu kullanın. Tablo bir kayıt sayfasıdır. Belirli bir model için sayılar katalog satırından ve imzalı tekliften gelir.
| Kayıt | Parça gereksinimi | Aday makine | Satıcı tarafından teyit edildi |
|---|---|---|---|
| Malzeme ve kalite | — | — | — |
| Kalınlık | — | — | — |
| Büküm uzunluğu | — | — | — |
| En küçük flanş | — | — | — |
| Büküm yarıçapı | — | — | — |
| Parça başına büküm sayısı | — | — | — |
| Parti büyüklüğü | — | — | — |
| Kalıp değiştirme sıklığı | — | — | — |
| Kontrolör ve eksenler | — | — | — |
| Takım ve güvenli yük | — | — | — |
| Kabul parçası | — | — | — |
Karar kuralları basittir. Parça bir NC makineye uyuyorsa ve kalıp değiştirme sıklığı düşükse, NC yeterlidir. Parça karışımı genişse ve açı tutarlılığı önemliyse, CNC’ye bakın. İş yüksek frekanslıysa ve temiz çalışma önemliyse, elektrikliye bakın.
İlk görüşme için çizimi ve kayıt sayfasını BEIGEMA iletişim sayfasına getirin ve satıcıdan modeli, eksenleri, takımı ve kabul parçasını yazılı olarak teyit etmesini isteyin.
Sac Metal Bükme Makinesi Tipleri SSS
Mekanik ve hidrolik abkant pres arasındaki fark nedir? Mekanik abkant pres, koçu tahrik etmek için bir volan ve kavrama kullanırken, hidrolik abkant pres silindirler ve hidrolik basınç kullanır. Mekanik eksantrik presler bu katalogda yoktur. WC67K ve MB8 gibi hidrolik makineler senkronizasyonlu iki silindir kullanır ve kontrol yöntemi NC ile CNC arasında farklıdır.
Bir NC kontrolör ne zaman yeterlidir? E21 gibi bir NC kontrolör, parçanın az bükümü olduğunda, malzeme ve kalınlık sabit olduğunda, kalıp değiştirme sıklığı düşük olduğunda ve operatör sırayı yönetebildiğinde yeterlidir. Parça karışımı genişlerse veya bir parti genelinde açı tutarlılığı kritik hale gelirse, bir CNC kontrolör daha iyi uyum sağlar.
Bir CNC abkant preste hangi eksenleri teyit etmeliyim? Hangi eksenlerin tahrikli, hangilerinin manuel olduğunu teyit edin. Koç, arka dayama ve kompanzasyon fonksiyonlarını ayrı ayrı listeleyin ve tahrikli eksenler ile dahil opsiyonları imzalı teklife koyun. Bir model adından standart bir eksen seti varsaymayın.
Bir tandem makine iki ünitenin tonajını basitçe toplar mı? Hayır. Bir tandem makine iki üniteyi birbirine bağlar ve bağlantı bir kontrol ve konfigürasyon kararıdır. Katalog, iki makinenin bağımsız veya senkron çalışabildiği çift makine bağlantısını tanımlar. Tonajı toplamak yerine bağlantının nasıl kontrol edildiğini ve kabul parçasının neyi göstereceğini teyit edin.
Saf elektrikli abkant pres için uygulama sınırı nedir? Saf elektrikli makineler servo motorlar ve servo taçlandırma kullanır ve katalog bunları düşük gürültülü ve yağsız olarak tanımlar. Temiz çalışmanın önemli olduğu ince ila orta sac üzerinde yüksek frekanslı işler için uygundurlar. Her parçada hidrolik makinelerin evrensel bir ikamesi değildirler. Belirli iş için kuvveti, uzunluğu ve takımı teyit edin.
İlgili seçim referansı: Sac Metal Kalınlık Tablosu: Kalınlık, Ağırlık ve İhtiyacınız Olan Makine. E21 kontrolörlü WC67K NC hidrolik abkant presi kısa listenin arkasındaki tedarikçi şartnamesini sağlar.
Bu iş özetine karşı BEIGEMA abkant presleri karşılaştırın, ardından konfigürasyon incelemesi için abkant pres gereksinimlerinizi gönderin.
Bu makine serisindeki fabrika teknik föyleri ve kontrolör yapılandırmaları için WC67K Serisi NC Hidrolik Abkant Pres TP10S Kontrol Ünitesi Sistemi ile modellerimizi karşılaştırın.
İlgili sayfalar
Bu serideki diğer sayfalar
- Elektrik Panoları İçin Sac İmalatı
- Sac Silindir Makinesi Tipleri: Besleme, Ön Bükme ve Boşaltma
- Sac gauge tablosu: kalınlık, ağırlık ve makine seçimi
- Sac kesme hataları: burulma, eğilme ve kavislenme
- Sac lazer kesimi: kalınlık, yardımcı gaz ve kenar kalitesi
- Sac makası seçimi: kapasite, kesme açısı ve bıçak boşluğu
İlgili rehberler
- Abkant Pres için Büküm Payı ve Büküm Kesintisi
- Abkant kuvvet tablosu: V kalıp, malzeme ve tonaj
- Abkant kalıpları: sistemler ve uyumluluk
- Abkant Preste Alüminyum ve Paslanmaz Çelik Bükme
- Abkant Takımları: Kenar Kapama ve Deve Boynu
- Abkant Kullanımı: Kurulum ve İlk Parça Kontrolü
- Elektrik Panoları İçin Sac İmalatı
- Abkant Pres Nasıl Seçilir: 7 Adımlı Alıcı Rehberi
Bu rehberin geçerli olduğu makineler
- DA-53Tx 4+1 Eksenli MB8 Serisi CNC Hidrolik Abkant Pres
- E21 Kontrol Üniteli WC67K Serisi NC Hidrolik Abkant Pres
- MB8 SERİ CNC HİDROLİK ABKANT PRES MAKİNESİ DA66S 6-8 EKSENLİ
- MB8 SERİSİ CNC HİDROLİK ABKANT PRES MAKİNESİ DA69S 6-8 EKSENLİ
- Saf Elektrikli Abkant Pres Bükme Makinesi
- Uzun Sac Bükme için Tandem Abkant Pres Makinesi
- WC67K Serisi E310P Kontrol Sistemli NC Hidrolik Abkant Pres
- WC67K Serisi NC Hidrolik Abkant Pres TP10S Kontrol Ünitesi Sistemi ile