
Les presses hydrauliques se classent selon leur bâti : en H, en C ou à quatre colonnes. BEIGEMA ne propose que cette dernière architecture : la série Y32K, neuf modèles de Y32K-63 à Y32K-1000. Le tableau indique une force nominale maximale de 8000 kN sur le modèle Y32K-800. Selon sa page produit, sa structure à trois poutres et quatre colonnes sert à l’estampage, l’emboutissage profond, au formage et à l’assemblage. Les presses en H et en C sont hors catalogue BEIGEMA ; les sections 1 et 2 précisent uniquement cette limite. Toutes les comparaisons restent dans le tableau Y32K. Consultez aussi Types de presse plieuse : NC, CNC, électrique et tandem.
La gamme hydraulique Y32K de BEIGEMA appartient à la catégorie des presses , aux côtés de la série mécanique JB23 et de la série pneumatique APA.
1. Presse hydraulique à châssis en H : deux montants, ouverture à l’avant et à l’arrière
Ces presses hydrauliques en H ne figurent pas dans l’offre BEIGEMA. Cette page n’indique donc ni méthode de choix, ni paramètres, ni capacité. Pour cette catégorie, cherchez ailleurs ; la suite décrit le bâti réellement proposé.
2. Presse hydraulique à châssis en C : colonne unique, ouverte sur trois côtés
Les presses hydrauliques à châssis en C — y compris les presses à col de cygne et à châssis ouvert — ne font pas non plus partie des lignes de produits BEIGEMA. La même limite s’applique : aucune ligne de comparaison ci-dessous ne les couvre, car le catalogue n’en liste aucune.
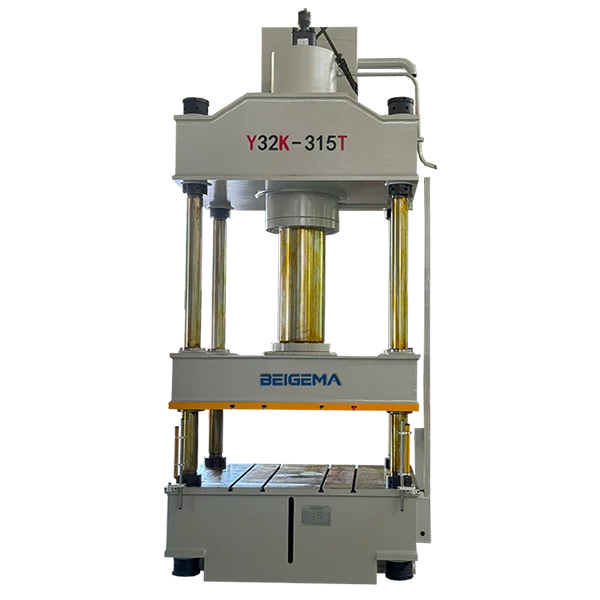
3. Presse hydraulique à quatre colonnes (série Y32K) : le châssis que BEIGEMA construit
La page produit Y32K présente le modèle intermédiaire : « La presse hydraulique à quatre colonnes Y32K-315T possède une structure robuste à trois poutres et quatre colonnes, offrant une rigidité et une stabilité exceptionnelles. Sa force de 315 tonnes convient à l’estampage, l’emboutissage profond, au formage et à l’assemblage. » La configuration comprend : bâti rigide à 3 poutres et 4 colonnes, vérin hydraulique principal forgé, commande PLC réglant pression et course, protection contre les surcharges avec arrêt d’urgence et table rainurée en T facilitant le montage des outils. Dans un projet d’armoire électrique, situez une éventuelle opération de pressage dans le parcours de fabrication des coffrets en tôle.
Le vérin hydraulique principal est installé sur la poutre supérieure pour entraîner le coulisseau, en options simple ou multi-vérins avec une conception à double vitesse que la page résume par « déplacement rapide et pressage précis ». Le groupe hydraulique fournit de l’huile haute pression allant de 21 à 31.5 MPa via des pompes à pistons axiaux, et le bloc de distribution intégré combine des soupapes de décharge, de régulation de débit et directionnelles à solénoïde pour un réglage multi-étapes. La section structure liste également la surveillance en temps réel avec commande tactile et le dépannage à distance.
- Gamme de modèles : Y32K-63 à Y32K-1000 — toute l’étendue de la ligne hydraulique.
- Vitesse du coulisseau en trois phases listées : approche rapide 80 à 120 mm/s, travail 9 à 12 mm/s, retour 50 à 100 mm/s.
- Force d’éjection 100 kN à 1250 kN et force de retour 125 kN à 1250 kN dans tout le tableau.
Les spécifications complètes figurent sur la page Presse hydraulique à quatre colonnes série Y32K ; les lignes de tonnage modèle par modèle sont présentées dans notre tableau de tonnage des presses hydrauliques.
4. Plage de capacité Y32K : force nominale, force d’éjection, force de retour et course
La charge des outillages compte autant que la force nominale lors du dimensionnement d’une matrice pour une presse hydraulique : vérifiez la force d’éjection par rapport au besoin d’éjection de la matrice et la force de retour par rapport au poids mort de la matrice supérieure. Le tableau liste les quatre valeurs par modèle, plus la course du coulisseau. Une cellule « non listée » signifie que cette page ne cite pas cette valeur.
| Modèle | Force nominale (kN) | Force d’éjection (kN) | Force de retour (kN) | Course du coulisseau (mm) |
|---|---|---|---|---|
| Y32K-63 | 630 | 100 | 125 | 500 |
| Y32K-100 | 1000 | 250 | 320 | 600 |
| Y32K-200 | 2000 | 400 | 450 | 700 |
| Y32K-315 | 3150 | 630 | 600 | 800 |
| Y32K-400 | non listée | 630 | 600 | 800 |
| Y32K-500 | 5000 | 1000 | 1000 | 900 |
| Y32K-630 | 6300 | 1000 | 1000 | 900 |
| Y32K-800 | 8000 | 1000 | 1200 | 1000 |
| Y32K-1000 | non listée | 1250 | 1250 | 1000 |
Les faits d’abord : la force d’éjection et la force de retour restent bien en dessous de la force nominale à chaque taille — sur la Y32K-315, 630 kN d’éjection et 600 kN de retour contre 3150 kN nominale. Conclusion : vérifiez les colonnes d’éjection et de retour propres au modèle, et non la force nominale de la plaque signalétique, lors du dimensionnement de l’éjection ou du retour par poids mort.
5. Quel type acheter : hydraulique, mécanique ou pneumatique ?
Alors, quel type convient réellement au travail ? Une presse hydraulique à quatre colonnes n’est pas toujours le bon choix — adaptez d’abord le procédé, puis le tonnage. Le coulisseau à double vitesse de la Y32K est réglé pour une course de presse contrôlée, tandis que les deux séries compagnes de la même catégorie échangent ce contrôle contre la vitesse de cycle :
- Estampage de production, emboutissage profond ou formage à tonnage réel : la Y32K à quatre colonnes, Y32K-63 à Y32K-1000.
- Production de masse à haute fréquence de course de pièces de tôle : la presse mécanique JB23, semi-automatisation nominale jusqu’à 250T.
- Poinçonnage à grande vitesse sur vérins pneumatiques, conçu pour l’estampage continu et l’alimentation automatisée : la machine de poinçonnage pneumatique série APA, nominale jusqu’à Max 400T.
Pour la comparaison complète des trois entraînements avec chaque ligne de modèle, voir types de presses ; pour transformer un plan de pièce en chiffre de tonnage étape par étape, voir le guide de sélection des presses, et pour un parcours spécifique au poinçonnage, types de machines de poinçonnage des métaux et comment choisir la bonne. Avant de définir les opérations de pressage hydraulique et l’implantation de la machine, consultez les presses pour métaux BEIGEMA et contactez-nous pour nous transmettre votre tâche de pressage et les détails de vos pièces.
FAQ sur les types de presses hydrauliques
Quels travaux la page Y32K elle-même nomme-t-elle pour le châssis à quatre colonnes ?
Estampage des métaux, emboutissage profond, formage et assemblage — avec un contrôle précis de la pression pour une qualité de pièce constante, que la page présente comme « un choix fiable pour la production à grand volume ». C’est l’ensemble de procédés sur lequel la ligne Y32K à quatre colonnes est vendue.
Dois-je choisir la presse mécanique JB23 ou la presse hydraulique Y32K pour le poinçonnage de l’acier de structure ?
Si le travail est du poinçonnage ou du découpage répétitif à cadence de course rapide, la page JB23 est conçue pour cela : « avec une haute fréquence de course, elle fonctionne vite et de manière stable. Parfaite pour la production de masse de pièces de tôle. » Si la pièce nécessite plutôt une course de presse contrôlée — formage, emboutissage profond, pressage d’assemblage — la conception à double vitesse de la Y32K, alliant déplacement rapide et pressage précis, convient mieux. Envoyez le plan de la pièce et nous confirmerons le procédé nécessaire.
Presse pneumatique APA ou presse hydraulique Y32K pour l’emboutissage profond de pièces minces en inox ?
L’emboutissage profond nécessite une vitesse de coulisseau et une pression contrôlées tout au long de la course — ce pour quoi le coulisseau à double vitesse et le bloc de distribution intégré de la Y32K sont conçus. L’embrayage pneumatique de l’APA est décrit sur sa propre page comme « à réponse rapide et cadence élevée, idéal pour l’estampage continu et l’alimentation automatisée » : poinçonnage et perçage, pas un emboutissage contrôlé. Pour l’emboutissage profond, la famille hydraulique Y32K est la bonne.
Comment vérifier l’affirmation de tonnage d’une presse d’un fournisseur avant de commander ?
Demandez le tableau de spécifications propre au modèle, pas un numéro de plaque signalétique. Sur ce site, le tableau Y32K liste la force nominale, la force d’éjection, la force de retour, la course du coulisseau et la lumière par modèle ; le tableau JB23 ajoute une colonne « Course de la force nominale » en millimètres (2 mm sur la J23-10 jusqu’à 14 mm sur la J23-250) ; le tableau APA comporte une colonne « Point de tonnage nominal » en millimètres sur chaque ligne. Un chiffre de tonnage cité sans la colonne à laquelle il appartient n’est pas vérifiable.
Que vérifier en premier si les lectures de tonnage semblent erronées sur une presse hydraulique à quatre colonnes ?
Commencez par le bloc de distribution intégré : le réglage de la décharge, la position du clapet de régulation de débit, et si la pression d’huile du groupe hydraulique se situe dans sa plage nominale 21 à 31.5 MPa. Confirmez cela avant de supposer une défaillance de cellule de charge, de capteur ou mécanique. Et si la vitesse du coulisseau semble faiblir en milieu de course, rappelez-vous que le coulisseau à double vitesse est conçu pour passer du déplacement rapide (80 à 120 mm/s) à une passe de travail de 9 à 12 mm/s — cette transition est la machine qui fait son travail, pas une défaillance.
Indiquez-nous la pièce, le procédé — poinçonnage, formage ou emboutissage profond — et le tonnage que vous estimez, ou envoyez le plan via la page de contact BEIGEMA, et nous le ferons correspondre à un modèle Y32K ou au bon type de presse.