
Seria WC67K — prasa krawędziowa NC z systemem sterowania E310P
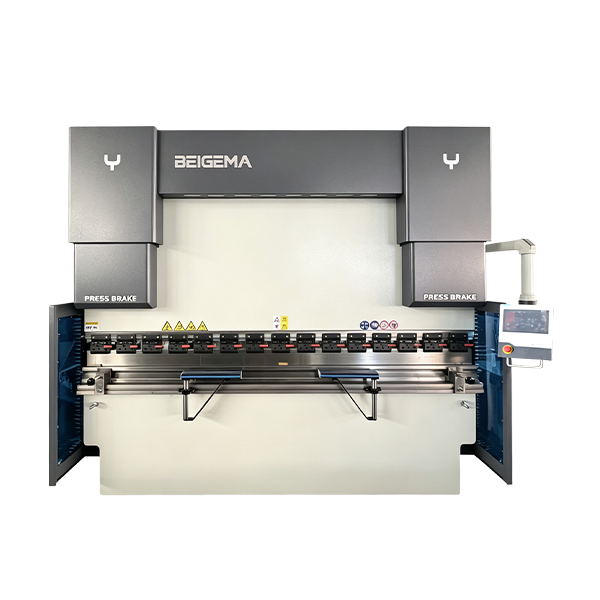
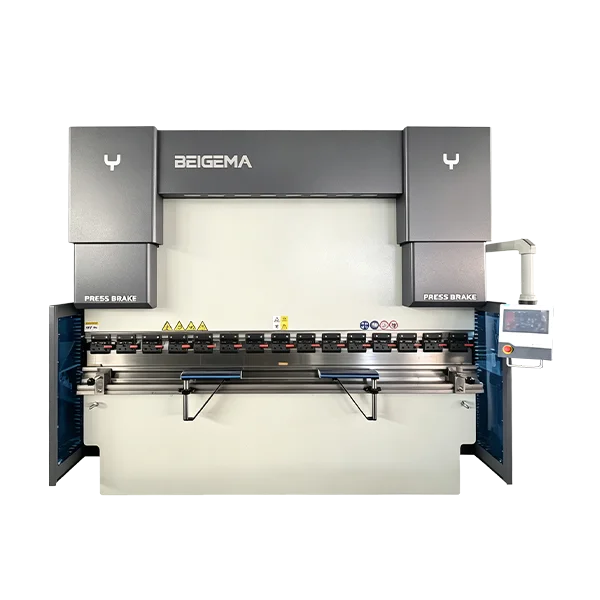
Ta strona WC67K przedstawia konfigurację sterownika E310P dla klientów, którzy potrzebują kolorowego interfejsu dotykowego i szerszego programowanego ustawienia. Opublikowane na stronie funkcje obejmują programowanie X, Y, R i V, programowanie kąta, programowalne informacje o materiale i oprzyrządowaniu oraz nauczanie punktów odniesienia. Te funkcje sterownika pomagają w strukturyzacji ustawień gięcia, a wycena określa, które odpowiadające im komponenty sprzętowe są faktycznie dostarczane z maszyną.
Przeglądaj wszystkie hydrauliczne prasy krawędziowe lub przejdź do prasy krawędziowej CNC MB8 z DA-69S.
Uwaga dotycząca konfiguracji: Sterownik, osie, zakres roboczy, tolerancje i wchodzące w skład komponenty muszą zostać potwierdzone w podpisanej wycenie technicznej dla wybranej maszyny.
Kiedy wersja E310P jest odpowiednia: Opublikowana na tej stronie konfiguracja E310P obsługuje funkcje osi X, Y, R i V, programowanie kąta, dane materiału i oprzyrządowania oraz kolorowy interfejs dotykowy. To sprawia, że jest to strona WC67K, którą warto przejrzeć, gdy projekt wymaga bardziej zaawansowanych funkcji programowania niż podstawowa konfiguracja E21. Końcowy sprzęt osi, system kompensacji ugięcia i uwzględnione opcje muszą być nadal potwierdzone w wycenie technicznej. Porównaj konfigurację E21, konfigurację TP10S oraz nasz przewodnik CNC vs NC prasa krawędziowa.
Zasoby dla kupujących: porównaj prasy krawędziowe, dowiedz się, jak wybrać prasę krawędziową, lub porównaj prasy krawędziowe CNC i NC.
- Model: WC67K
- Sterownik: E310P
- Zakres: 30T ~ 400T
- Sterownik NC: E310P
- Zderzak tylny: X+Y
- Zawór hydrauliczny: Rexroth z Niemiec
- Pompa zębata: Sunny z USA
- Przełącznik nożny: Kacon z Korei
- Silnik główny: Siemens z Niemiec
- Elementy elektryczne: Schneider z Francji
- Uszczelnienia olejowe: Japonia
- Śruba kulowa + prowadnica liniowa: HIWIN
- Podpora przednia: BEIGEMA
- Złącze rurowe: EMB z Niemiec
- Szybki zacisk: BEIGEMA
- Stempel i matryca: Beigema
- Kompensacja: mechaniczna kompensacja ugięcia
Wyposażenie standardowe
Opis podzespołów

Sterownik NC dla prasy krawędziowej E310P
Obsługiwane są 4 osie: X, Y, R i V. Programowanie kąta, automatyczna regulacja punktu zacisku. Możliwość programowania materiałów i informacji o matrycach. Pełnokolorowy ekran dotykowy. Nauczanie lub wyszukiwanie punktu odniesienia.

Przednie podpory
Przednie podpory tej prasy krawędziowej NC utrzymują duże, długie i cienkie blachy podczas podawania, wspomagając pracowników i zapewniając maksymalną dokładność pozycjonowania i gięcia. Opcjonalnie dostępne są systemy podążania za blachą dla większych paneli.

Górny stempel i dolna matryca
Wysięg może być dostosowany do wymagań klienta. Każda prasa krawędziowa jest standardowo wyposażona w komplet górnego i dolnego oprzyrządowania do prasy krawędziowej wykonanego z wysokowytrzymałej stali stopowej 42CrMo, zdolnego do przenoszenia dużych obciążeń gięcia i charakteryzującego się długą żywotnością.

Elementy elektryczne Schneider
- Elementy elektryczne Schneider zapewniają maszynie do obróbki blach doskonałą stabilność pracy i wysoką odporność na zakłócenia, a także doskonałą odporność na kurz, wysoką temperaturę i wibracje.
- Charakteryzują się wszechstronną ochroną przed upływem prądu i błędną obsługą, zapewniając bezpieczną i standardową produkcję w warsztacie oraz spełniając wymagania globalnych certyfikatów eksportowych.
- Precyzyjna kontrola i zwiększona wydajność przetwarzania. Umożliwiają zsynchronizowaną i skoordynowaną pracę zderzaka tylnego, kompensacji ugięcia i systemów podpór przednich, zapewniając spójność wymiarów gięcia i kątów dla partii detali.
- Trwałość i niskie koszty utrzymania.

Zawór Rexroth
Zawór hydrauliczny Rexroth zapewnia prasie krawędziowej wysoce precyzyjną kontrolę ciśnienia, silną synchronizację podwójnych cylindrów oraz zerowe odchylenia kątów i wymiarów gięcia przy operacjach seryjnych.
Stabilne ciśnienie i szybka reakcja, płynna i bezuderzeniowa praca, doskonały efekt gięcia i formowania zarówno dla grubych, jak i cienkich blach.
Zintegrowany obieg oleju z niskim wskaźnikiem awarii, mniejsza liczba połączeń w celu zmniejszenia wycieków oleju, redukcja wibracji i hałasu oraz większa trwałość całej maszyny.

Silnik Siemensa
Silnik główny Siemensa tej hydraulicznej prasy krawędziowej działa ze stabilną mocą, zapewniając wystarczającą siłę do opuszczania, prasowania i powrotu suwaka. Dostarczanie oleju pozostaje stabilne, co zapewnia dokładność gięcia, a jednocześnie oszczędza energię i wydłuża żywotność całej maszyny.
Więcej szczegółów prasy hydraulicznej

Widok z tyłu

Zderzak

Prowadnica liniowa

Zderzak tylny

Szybki zacisk

Łańcuch

Wyłącznik krańcowy

Siłownik hydrauliczny
Specyfikacja prasy krawędziowej NC
| Nacisk nominalny (KN) | Długość stołu roboczego | Wysięg (mm) | Skok suwaka (mm) | Liczba skoków (min 1) | Moc główna (kW) | |
|---|---|---|---|---|---|---|
| 40/2200 | 400 | 2200 | 200 | 100 | 11 | 4 |
| 40/2500 | 400 | 2500 | 200 | 100 | 11 | 4 |
| 50/2500 | 500 | 2500 | 200 | 100 | 11 | 5.5 |
| 63/2500 | 630 | 2500 | 250 | 100 | 10 | 5.5 |
| 63/3200 | 630 | 3200 | 250 | 100 | 10 | 5.5 |
| 80/2500 | 800 | 2500 | 320 | 150 | 8 | 7.5 |
| 80/3200 | 800 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/2500 | 1000 | 2500 | 320 | 150 | 8 | 7.5 |
| 100/3200 | 1000 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/4000 | 1000 | 4000 | 400 | 150 | 8 | 7.5 |
| 125/2500 | 1250 | 2500 | 320 | 150 | 8 | 7.5 |
| 125/3200 | 1250 | 3200 | 320 | 150 | 8 | 7.5 |
| 125/4000 | 1250 | 4000 | 400 | 150 | 8 | 7.5 |
| 160/3200 | 1600 | 3200 | 400 | 150 | 8 | 11 |
| 160/4000 | 1600 | 4000 | 400 | 180 | 8 | 11 |
| 160/5000 | 1600 | 5000 | 400 | 180 | 7 | 11 |
| 160/6000 | 1600 | 6000 | 400 | 200 | 7 | 15 |
| 200/3200 | 2000 | 3200 | 400 | 200 | 7 | 15 |
| 200/4000 | 2000 | 4000 | 400 | 200 | 7 | 15 |
| 200/6000 | 2000 | 6000 | 400 | 200 | 7 | 15 |
| 250/3200 | 2500 | 3200 | 400 | 200 | 7 | 18.5 |
| 250/4000 | 2500 | 4000 | 400 | 200 | 7 | 18.5 |
| 250/6000 | 2500 | 6000 | 400 | 250 | 7 | 18.5 |
| 300/3200 | 3000 | 3200 | 400 | 250 | 7 | 22 |
| 300/4000 | 3000 | 4000 | 400 | 250 | 7 | 22 |
| 300/6000 | 3000 | 6000 | 400 | 250 | 7 | 30 |
| 300/7000 | 3000 | 7000 | 400 | 250 | 7 | 30 |
| 400/6000 | 4000 | 6000 | 400 | 250 | 7 | 30 |
| 500/6000 | 5000 | 6000 | 400 | 300 | 7 | 37 |
| 600/6000 | 6000 | 6000 | 400 | 300 | 7 | 37 |
Wyposażenie opcjonalne

TP10S

E21

Kurtyna świetlna
Często zadawane pytania
Kiedy odpowiednia jest konfiguracja E310P WC67K?
Strona E310P jest opcją WC67K, którą należy rozważyć, gdy proces gięcia wymaga bardziej zaawansowanych funkcji programowania niż podstawowy przebieg pracy E21. Opublikowane informacje o sterowniku obsługują funkcje X, Y, R i V, programowanie kąta, programowalne informacje o materiale i oprzyrządowaniu, nauczanie punktów odniesienia oraz kolorowy ekran dotykowy. Funkcje te pomagają kupującemu w organizacji bardziej szczegółowej konfiguracji, ale nie oznaczają automatycznie, że każda wyceniona maszyna zawiera cztery napędzane osie.
Wycena maszyny musi określać rzeczywisty zderzak tylny, układ osi R, system kompensacji związany z funkcją V oraz pakiet oprzyrządowania i bezpieczeństwa. To rozróżnienie zapobiega pomyleniu możliwości sterownika ze standardową konfiguracją mechaniczną.
Co należy potwierdzić w przypadku prasy krawędziowej E310P?
- Materiał, grubość, długość gięcia, docelowy nacisk i rodziny części do zaprogramowania.
- Które z X, Y, R i V są fizycznie dostarczane i jak każda funkcja jest napędzana.
- Wymagania dotyczące narzędzi i danych materiałowych, skok zderzaka tylnego, kompensacja ugięcia i zabezpieczenia.
- Wymagane tolerancje, wielkość powtarzalności, zakres uruchomienia i potrzeby szkoleniowe operatora.
Dla prostszego przebiegu pracy związanej z pozycjonowaniem, porównaj konfigurację E21 WC67K. Dla sterowania X/Y z funkcjami kąta, narzędzi i wielu programów, przejrzyj stronę TP10S. Kupujący rozważający przejście poza WC67K mogą również porównać MB8 z DA-53Tx.
Przebieg pracy z konfiguracją E310P na platformie WC67K
Przebieg pracy E310P wprowadza informacje o materiale, narzędziach i kącie do zaprogramowanej konfiguracji za pomocą kolorowego ekranu dotykowego. Opublikowane funkcje X, Y, R i V dają operatorowi ramy do kontrolowania lub obliczania wymaganych ruchów i kompensacji. Nauczanie punktów odniesienia wspiera konfigurację, ale możliwości sterownika muszą być dopasowane do sprzętu maszynowego określonego w finalnej konfiguracji.
Z tego powodu wycena E310P powinna odróżniać każdą funkcję od dostarczanego mechanizmu. Powinna określać, jak sterowane są suwak i zderzak tylny, czy ruch osi R jest fizycznie uwzględniony, oraz jaki system zapewnia kompensację związaną z V. Długość robocza, nacisk, oprzyrządowanie, zakres zderzaka tylnego i wyposażenie bezpieczeństwa pozostają oddzielnymi pozycjami specyfikacji.
Projekty, które korzystają z opcji E310P
- Rodziny części, w których przechowywane informacje o materiale i oprzyrządowaniu mogą ograniczyć powtarzalne prace konfiguracyjne.
- Zadania wymagające programowania kątów oraz interfejsu dotykowego dla bardziej przejrzystego wprowadzania danych przez operatora.
- Specyfikacje, które wprost wymagają funkcji X, Y, R lub V oraz identyfikują odpowiedni sprzęt.
Prosimy o przesłanie rysunków części, materiału i grubości, długości gięcia, tolerancji, wielkości serii oraz pożądanych funkcji osi. Następnie potwierdź fizyczny zderzak tylny, układ osi R, metodę kompensacji, oprzyrządowanie i osłony punkt po punkcie. Klienci, którzy potrzebują głównie pamięci programów X/Y i funkcji wycofania, powinni porównać konfigurację TP10S; prostsze wymaganie pozycjonowania może być lepiej obsłużone przez wersję E21.