
Prasa krawędziowa NC z serii WC67K ze sterownikiem TP10S

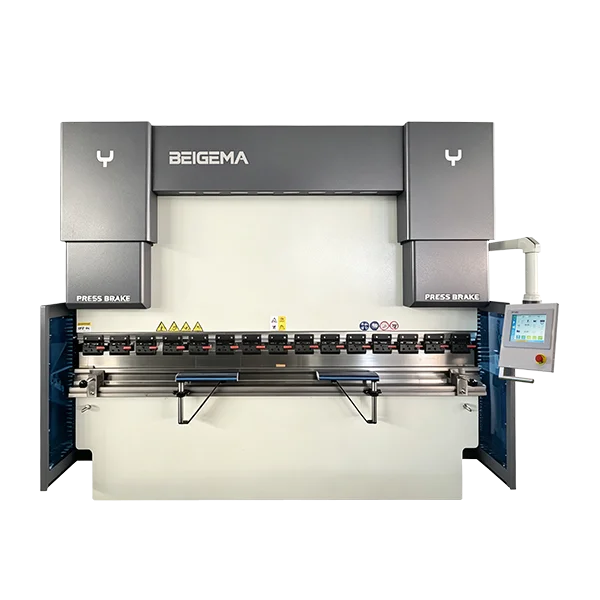
Ta konfiguracja WC67K łączy platformę prasy krawędziowej z belką skrętną ze sterownikiem TP10S. Funkcje opisane na tej stronie obejmują sterowanie suwakiem w osi Y, sterowanie zderzakiem tylnym w osi X, funkcje cofania, sterowanie serwo, programowanie kątów i narzędzi, pamięć do 220 programów oraz do 24 gięć w każdym programie. Jest przeznaczona do powtarzalnych, wielozakrętowych prac, które wymagają zorganizowanego przechowywania programów bez przechodzenia na platformę CNC MB8.
Przeglądaj wszystkie hydrauliczne prasy krawędziowe lub przejdź do prasy krawędziowej CNC MB8 z DA-69S.
Uwaga dotycząca konfiguracji: Sterownik, osie, zakres roboczy, tolerancje i komponenty muszą zostać potwierdzone w podpisanej ofercie technicznej dla wybranej maszyny.
Kiedy wersja TP10S jest odpowiednia: Konfiguracja TP10S pokazana na tej stronie programuje suwak i zderzak tylny, obsługuje programowanie kąta i narzędzi oraz przechowuje programy wielozakrętowe. Jest to odrębny wybór sterownika dla WC67K, a nie przemianowana strona E21 lub E310P. Kupujący powinni potwierdzić dokładnie zaprogramowane osie, sprzęt serwo, pojemność programów i układ kompensacji ugięcia w ofercie technicznej, ponieważ sama nazwa sterownika nie definiuje pełnej maszyny. Porównaj konfigurację E21, konfigurację E310P oraz nasz przewodnik wyboru prasy krawędziowej.
Materiały dla kupujących: porównaj prasy krawędziowe, dowiedz się, jak wybrać prasę krawędziową lub porównaj prasy CNC i NC.
- Model: WC67K
- Sterownik: TP10S
- Zakres: 30T ~ 400T
- Sterownik NC: TP10S
- Zderzak tylny: X+Y
- Zawór hydrauliczny: Rexroth z Niemiec
- Przekładnia zębata Pumu: Sunny z USA
- Przełącznik nożny: Kacon z Korei
- Silnik główny: Siemens z Niemiec
- Elementy elektryczne: Schneider z Francji
- Uszczelnienia olejowe: Japonia
- Śruba kulowa + prowadnica liniowa: HIWIN
- Podpora przednia: BEIGEMA
- Złącze rurowe: EMB z Niemiec
- Szybki zacisk: BEIGEMA
- Stempel i matryca: Beigema
- Kompensacja: mechaniczna kompensacja ugięcia
Wyposażenie standardowe
Opis podzespołów

Układ sterowania NC prasy krawędziowej TP10S
Sterowanie osią Y (suwak)
Sterowanie zderzakiem tylnym (oś X)
Programowanie kąta
Programowanie narzędzi
Funkcja wycofania
Do 220 programów
Sterowanie serwo
Do 24 gięć na program

Podpora przednia
Podpory przednie tej prasy krawędziowej NC utrzymują duże, długie i cienkie blachy podczas podawania, wspomagając pracowników i zapewniając maksymalną dokładność pozycjonowania i gięcia. Opcjonalnie dostępne są systemy podążania za blachą dla większych paneli.

Górny stempel i dolna matryca
Rozmiar wysięgu może być dostosowany do wymagań klienta. Każda prasa krawędziowa jest standardowo wyposażona w komplet górnego i dolnego oprzyrządowania do prasy krawędziowej wykonanego ze stali stopowej 42CrMo o wysokiej wytrzymałości, zdolnego do przenoszenia dużych obciążeń podczas gięcia i charakteryzującego się długą żywotnością.

Podzespoły elektryczne Schneider
- Podzespoły elektryczne Schneider zapewniają maszynie do obróbki blach doskonałą stabilność pracy i silną odporność na zakłócenia, z doskonałą odpornością na kurz, wysoką temperaturę i wibracje.
- Oferują kompleksową ochronę przed upływem prądu i błędami obsługi, zapewniając bezpieczną i standaryzowaną produkcję w hali oraz spełniając wymagania globalnych certyfikatów eksportowych.
- Precyzyjne sterowanie i zwiększona wydajność obróbki. Umożliwiają zsynchronizowaną i skoordynowaną pracę zderzaka tylnego, kompensacji ugięcia oraz systemów podpory przedniej, zapewniając spójność wymiarów i kątów gięcia dla partii detali.
- Trwałe i niskie koszty utrzymania.

Zawór Rexroth
Zawór hydrauliczny Rexroth zapewnia prasie krawędziowej wysoce precyzyjną kontrolę ciśnienia, silną synchronizację dwóch cylindrów i zerowe odchylenia kątów i wymiarów gięcia dla operacji partiami.
Stabilne ciśnienie i szybka reakcja, płynna i bezuderzeniowa praca, doskonały efekt gięcia i formowania zarówno dla grubych, jak i cienkich blach.
Zintegrowany obieg oleju z niskim wskaźnikiem awarii, mniejsza liczba połączeń ograniczająca wycieki oleju, redukcja wibracji i hałasu oraz większa trwałość całej maszyny.

Silnik Siemensa
Silnik główny Siemensa tej hydraulicznej prasy krawędziowej pracuje ze stabilną mocą, zapewniając wystarczającą siłę dla opuszczania suwaka, tłoczenia i powrotu. Dostarczanie oleju pozostaje stabilne, co zapewnia dokładność gięcia, a także oszczędza energię i wydłuża żywotność całej maszyny.
Więcej szczegółów prasy hydraulicznej

Widok z tyłu

Palec zatrzymujący

Prowadnica liniowa

Zderzak tylny

Szybkie mocowanie

Łańcuch

Wyłącznik krańcowy

Siłownik hydrauliczny
Dane techniczne prasy krawędziowej NC
| Nacisk nominalny (KN) | Długość stołu roboczego | Wysięg (mm) | Skok suwaka (mm) | Liczba suwów (min 1) | Moc główna (Kw) | |
|---|---|---|---|---|---|---|
| 40/2200 | 400 | 2200 | 200 | 100 | 11 | 4 |
| 40/2500 | 400 | 2500 | 200 | 100 | 11 | 4 |
| 50/2500 | 500 | 2500 | 200 | 100 | 11 | 5.5 |
| 63/2500 | 630 | 2500 | 250 | 100 | 10 | 5.5 |
| 63/3200 | 630 | 3200 | 250 | 100 | 10 | 5.5 |
| 80/2500 | 800 | 2500 | 320 | 150 | 8 | 7.5 |
| 80/3200 | 800 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/2500 | 1000 | 2500 | 320 | 150 | 8 | 7.5 |
| 100/3200 | 1000 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/4000 | 1000 | 4000 | 400 | 150 | 8 | 7.5 |
| 125/2500 | 1250 | 2500 | 320 | 150 | 8 | 7.5 |
| 125/3200 | 1250 | 3200 | 320 | 150 | 8 | 7.5 |
| 125/4000 | 1250 | 4000 | 400 | 150 | 8 | 7.5 |
| 160/3200 | 1600 | 3200 | 400 | 150 | 8 | 11 |
| 160/4000 | 1600 | 4000 | 400 | 180 | 8 | 11 |
| 160/5000 | 1600 | 5000 | 400 | 180 | 7 | 11 |
| 160/6000 | 1600 | 6000 | 400 | 200 | 7 | 15 |
| 200/3200 | 2000 | 3200 | 400 | 200 | 7 | 15 |
| 200/4000 | 2000 | 4000 | 400 | 200 | 7 | 15 |
| 200/6000 | 2000 | 6000 | 400 | 200 | 7 | 15 |
| 250/3200 | 2500 | 3200 | 400 | 200 | 7 | 18.5 |
| 250/4000 | 2500 | 4000 | 400 | 200 | 7 | 18.5 |
| 250/6000 | 2500 | 6000 | 400 | 250 | 7 | 18.5 |
| 300/3200 | 3000 | 3200 | 400 | 250 | 7 | 22 |
| 300/4000 | 3000 | 4000 | 400 | 250 | 7 | 22 |
| 300/6000 | 3000 | 6000 | 400 | 250 | 7 | 30 |
| 300/7000 | 3000 | 7000 | 400 | 250 | 7 | 30 |
| 400/6000 | 4000 | 6000 | 400 | 250 | 7 | 30 |
| 500/6000 | 5000 | 6000 | 400 | 300 | 7 | 37 |
| 600/6000 | 6000 | 6000 | 400 | 300 | 7 | 37 |
Wyposażenie opcjonalne

E310P

E21

Kurtyna świetlna
Często zadawane pytania
Co wyróżnia konfigurację TP10S WC67K?
Strona TP10S jest przeznaczona dla klientów WC67K, którzy chcą programowego sterowania suwakiem i zderzakiem tylnym oraz programowania kąta i narzędzi. Opublikowane dane sterownika wymieniają sterowanie osią Y (suwak), sterowanie osią X (zderzak tylny), funkcje cofania, sterowanie serwo, pamięć do 220 programów i do 24 gięć na program. Zajmuje inną pozycję operacyjną niż prostsza strona E21 oraz strona E310P z kolorowym ekranem dotykowym i funkcjami X, Y, R i V.
Ta wersja jest przydatna, gdy warsztat powtarza zadania z wieloma gięciami i chce lepszej organizacji programów, pozostając przy platformie WC67K z belką skrętną. Ostateczna wycena musi nadal określać, które osie są napędzane i sterowane, jakie serwomechanizmy są w zestawie oraz jak skonfigurowano kompensację ugięcia, oprzyrządowanie i osłony.
Co należy sprawdzić przed zamówieniem wersji TP10S?
- Maksymalna grubość materiału, długość robocza, tonaż i typowa sekwencja gięć.
- Wymagana pojemność programu, ruch zderzaka tylnego, zachowanie cofania i wymagania dotyczące osi R.
- Dane oprzyrządowania, metoda kompensacji ugięcia, potrzeba podpór przednich, osłony i norma elektryczna.
Skorzystaj z strony produktu E21, gdy wystarczy podstawowe zapamiętywanie pozycji, lub porównaj konfigurację E310P, gdy projekt wymaga większej liczby zaprogramowanych funkcji. Do wyboru na poziomie maszyny zacznij od siedmiostopniowego przewodnika po zakupie prasy krawędziowej.
Przepływ pracy TP10S dla powtarzalnych zadań WC67K
Konfiguracja TP10S organizuje pracę wokół zaprogramowanych pozycji suwaka i zderzaka tylnego. Zadanie można zapisać z krokami gięcia, informacjami o narzędziach i ustawieniami kąta, a następnie przywołać, gdy ta sama część wraca do produkcji. Opublikowana pojemność do 220 programów i do 24 gięć na program sprawia, że ta strona jest istotna dla warsztatów, które powtarzają wiele części wieloetapowych i chcą mniej ręcznego wprowadzania danych między seriami.
Funkcje cofania i sterowania serwo należy przeanalizować wraz z rzeczywistym sprzętem zderzaka tylnego w wycenie. Sterownik może obsługiwać daną funkcję, ale dostarczona maszyna musi nadal określać, który ruch jest napędzany, dostępny skok oraz jak układ palców pasuje do części. To samo dotyczy kompensacji ugięcia, oprzyrządowania i osłon, które są decyzjami na poziomie maszyny, a nie założeniami wynikającymi z nazwy sterownika.
Co wysłać w celu sprawdzenia konfiguracji TP10S
- Reprezentatywny zestaw części powtarzalnych z podaniem materiału, grubości, długości gięcia i liczby gięć.
- Wymagane ruchy osi X i Y, zachowanie przy cofaniu oraz wszelkie szczególne ograniczenia dotyczące pozycjonowania.
- Proces wywoływania programów, oczekiwana wielkość partii oraz częstotliwość przezbrajania.
- Profile narzędzi, metoda kompensacji, potrzeby wsparcia przedniego oraz standard instalacji elektrycznej warsztatu.
Skorzystaj ze strony E310P, gdy kolorowy ekran dotykowy oraz funkcje X, Y, R i V są kluczowe dla specyfikacji. Skorzystaj ze strony E21, gdy wystarczające jest podstawowe zapamiętywanie pozycji. Są to odrębne procesy robocze WC67K, a nie zamienne nazwy sterowników.