
Presse plieuse hydraulique NC série WC67K avec système de commande TP10S

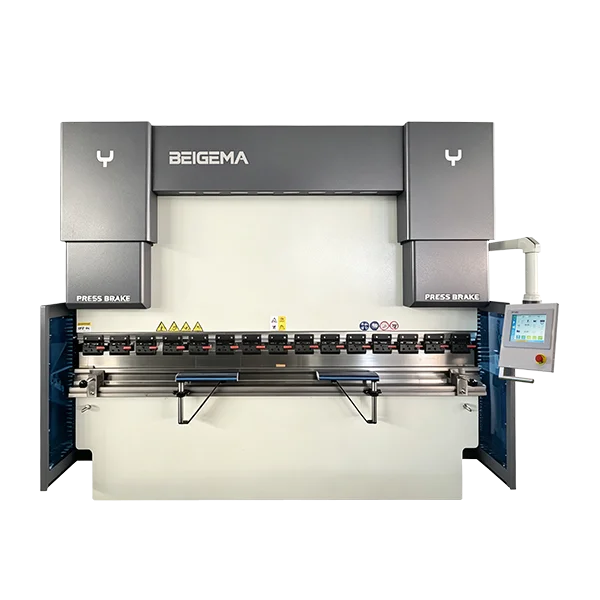
Cette configuration WC67K associe la plateforme de presse plieuse à torsion avec la commande numérique TP10S. Les fonctions publiées sur cette page incluent le contrôle de la course de l’axe Y, le contrôle de la butée arrière sur l’axe X, les fonctions de rentrée, le contrôle par servomoteur, la programmation des angles et des outils, le stockage de jusqu’à 220 programmes, et jusqu’à 24 plis par programme. Elle est destinée aux travaux répétitifs multi-plis nécessitant un stockage organisé des programmes sans passer à la plateforme CNC MB8.
Parcourez toutes les presse plieuse hydraulique machines, ou passez à la presse plieuse CNC MB8 avec DA-69S.
Note de configuration : La commande numérique, les axes, la plage de travail, les tolérances et les composants inclus doivent être confirmés dans le devis technique signé pour la machine sélectionnée.
Quand la version TP10S convient : La configuration TP10S présentée sur cette page programme le tablier et la butée arrière, prend en charge la programmation des angles et des outils, et stocke les programmes multi-plis. Il s’agit d’un choix de commande WC67K distinct, et non d’une page E21 ou E310P renommée. Les acheteurs doivent confirmer les axes programmés exacts, le matériel de servocommande, la capacité de programmation et la disposition de bombage dans le devis technique, car le nom de la commande ne définit pas à lui seul la machine complète. Comparez la configuration E21, la configuration E310P, et notre guide de sélection des presses plieuses.
Ressources pour l’acheteur : comparer les presses plieuses, apprendre à choisir une presse plieuse, ou comparer les presses plieuses CNC et NC.
- Modèle : WC67K
- Commande numérique : TP10S
- Capacités : 30T ~ 400T
- Commande numérique NC : TP10S
- Butée arrière : X+Y
- Vanne hydraulique : Rexroth d'Allemagne
- Pompe à engrenages : Sunny des États-Unis
- Pédale : Kacon de Corée
- Moteur principal : Siemens d'Allemagne
- Composants électriques : Schneider de France
- Joint d'étanchéité : Japon
- Vis à billes + guidage linéaire : HIWIN
- Support avant : BEIGEMA
- Raccord tubulaire : EMB d'Allemagne
- Serrage rapide : BEIGEMA
- Poinçon et matrice : Beigema
- Compensation : Bombage mécanique
Équipement standard
Description des composants

Système de commande numérique pour presse plieuse hydraulique NC TP10S
Commande de l’axe Y (course du tablier)
Commande de la butée arrière (axe X)
Programmation de l’angle
Programmation de l’outillage
Fonction de retrait
Jusqu’à 220 programmes
Commande par servomoteur
Jusqu’à 24 pliages par programme

Bras de support avant
Les bras de support avant de cette presse plieuse NC maintiennent les tôles grandes, longues et minces pendant l’alimentation, en aidant les opérateurs tout en assurant une précision maximale de positionnement et de pliage. Des systèmes de suivi de tôle en option sont disponibles pour les panneaux plus grands.

Poinçon supérieur et matrice inférieure
La profondeur de col de cygne peut être personnalisée selon les exigences du client. Chaque presse plieuse est livrée en standard avec un ensemble d’outillage de presse plieuse supérieur et inférieur en acier allié à haute résistance 42CrMo, capable de supporter de grandes charges de pliage et ayant une longue durée de vie.

Composants électriques Schneider
- Les composants électriques Schneider confèrent à la machine pour tôlerie une excellente stabilité de fonctionnement et une forte capacité anti-interférence, avec une résistance supérieure à la poussière, aux hautes températures et aux vibrations.
- Elle dispose de capacités complètes de prévention des fuites et des erreurs de manipulation, garantissant une production d’atelier sûre et standardisée et répondant aux exigences de certification à l’exportation mondiales.
- Contrôle précis et efficacité de traitement améliorée. Elle réalise un fonctionnement synchronisé et coordonné de la butée arrière, de la compensation de déflexion et des systèmes de support de jauge avant, assurant la cohérence des dimensions et des angles de pliage pour les lots de pièces.
- Durable et faible coût de maintenance.

Vanne Rexroth
La vanne hydraulique Rexroth confère à la presse plieuse un contrôle extrêmement précis de la pression, une forte synchronisation des deux vérins et un écart nul dans les angles et les dimensions de pliage pour les opérations en série.
Pression stable et réponse rapide, fonctionnement fluide et sans chocs, excellent effet de pliage et de formage pour les tôles épaisses et minces.
Circuit hydraulique intégré avec un faible taux de défaillance, moins d’interfaces pour réduire les fuites d’huile, réduction des vibrations et du bruit, et une plus grande durabilité globale de la machine.

Moteur Siemens
Le moteur principal Siemens de cette presse plieuse hydraulique fonctionne avec une puissance stable, fournissant une puissance suffisante pour la descente, la pressurisation et le retour du tablier. Le débit d’huile reste stable, garantissant la précision de pliage, tout en économisant l’énergie et en prolongeant la durée de vie globale de la machine.
Plus de détails sur la presse hydraulique

Vue arrière

Butée

Guide linéaire

Butée arrière

Serrage rapide

Chaîne

Fin de course

Vérin hydraulique
Caractéristiques techniques de la presse plieuse hydraulique NC
| Force nominale (KN) | Longueur de la table de travail | Profondeur de col de cygne (mm) | Course du tablier (mm) | Nombre de courses (min 1) | Puissance principale (kW) | |
|---|---|---|---|---|---|---|
| 40/2200 | 400 | 2200 | 200 | 100 | 11 | 4 |
| 40/2500 | 400 | 2500 | 200 | 100 | 11 | 4 |
| 50/2500 | 500 | 2500 | 200 | 100 | 11 | 5.5 |
| 63/2500 | 630 | 2500 | 250 | 100 | 10 | 5.5 |
| 63/3200 | 630 | 3200 | 250 | 100 | 10 | 5.5 |
| 80/2500 | 800 | 2500 | 320 | 150 | 8 | 7.5 |
| 80/3200 | 800 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/2500 | 1000 | 2500 | 320 | 150 | 8 | 7.5 |
| 100/3200 | 1000 | 3200 | 320 | 150 | 8 | 7.5 |
| 100/4000 | 1000 | 4000 | 400 | 150 | 8 | 7.5 |
| 125/2500 | 1250 | 2500 | 320 | 150 | 8 | 7.5 |
| 125/3200 | 1250 | 3200 | 320 | 150 | 8 | 7.5 |
| 125/4000 | 1250 | 4000 | 400 | 150 | 8 | 7.5 |
| 160/3200 | 1600 | 3200 | 400 | 150 | 8 | 11 |
| 160/4000 | 1600 | 4000 | 400 | 180 | 8 | 11 |
| 160/5000 | 1600 | 5000 | 400 | 180 | 7 | 11 |
| 160/6000 | 1600 | 6000 | 400 | 200 | 7 | 15 |
| 200/3200 | 2000 | 3200 | 400 | 200 | 7 | 15 |
| 200/4000 | 2000 | 4000 | 400 | 200 | 7 | 15 |
| 200/6000 | 2000 | 6000 | 400 | 200 | 7 | 15 |
| 250/3200 | 2500 | 3200 | 400 | 200 | 7 | 18.5 |
| 250/4000 | 2500 | 4000 | 400 | 200 | 7 | 18.5 |
| 250/6000 | 2500 | 6000 | 400 | 250 | 7 | 18.5 |
| 300/3200 | 3000 | 3200 | 400 | 250 | 7 | 22 |
| 300/4000 | 3000 | 4000 | 400 | 250 | 7 | 22 |
| 300/6000 | 3000 | 6000 | 400 | 250 | 7 | 30 |
| 300/7000 | 3000 | 7000 | 400 | 250 | 7 | 30 |
| 400/6000 | 4000 | 6000 | 400 | 250 | 7 | 30 |
| 500/6000 | 5000 | 6000 | 400 | 300 | 7 | 37 |
| 600/6000 | 6000 | 6000 | 400 | 300 | 7 | 37 |
Options

E310P

E21

Rideau de protection
Questions fréquentes
Qu'est-ce qui différencie la configuration TP10S WC67K ?
La page TP10S est destinée aux acheteurs de WC67K qui souhaitent un contrôle programmé de la course du tablier et de la butée arrière, ainsi qu’une programmation des angles et des outils. Les détails publiés du contrôleur indiquent le contrôle de l’axe Y (course du tablier), le contrôle de l’axe X (butée arrière), les fonctions de retrait, le contrôle servo, le stockage de jusqu’à 220 programmes et jusqu’à 24 plis par programme. Elle occupe une position différente de la page E21 plus simple et de la page E310P avec son interface tactile couleur et ses fonctions X, Y, R et V.
Cette version est utile lorsqu’un atelier répète des travaux multi-plis et souhaite une meilleure organisation des programmes tout en restant sur la plateforme à barre de torsion WC67K. Le devis final doit toujours préciser quels axes sont motorisés et contrôlés, quel matériel servo est inclus, et comment le bombage, l’outillage et les protections sont configurés.
Que faut-il vérifier avant de commander la version TP10S ?
- Épaisseur maximale de la tôle, longueur de travail, tonnage et séquence de pliage typique.
- Capacité de programme requise, mouvement de la butée arrière, comportement de retrait et toute exigence d’axe R.
- Données d’outillage, méthode de bombage, besoins de support avant, protections et norme électrique.
Utilisez la page produit E21 lorsque le stockage de base de positions est suffisant, ou comparez la configuration E310P lorsque le projet nécessite plus de fonctions programmées. Pour la sélection au niveau de la machine, commencez par le guide d’achat de presse plieuse en sept étapes.
Flux de travail TP10S pour les travaux WC67K répétés
La configuration TP10S organise le travail autour de positions programmées de la course du tablier et de la butée arrière. Un travail peut être stocké avec ses étapes de pliage, ses informations d’outillage et ses réglages d’angle, puis rappelé lorsque la même pièce revient en production. La capacité publiée de jusqu’à 220 programmes et jusqu’à 24 plis par programme rend cette page pertinente pour les ateliers qui répètent une gamme de pièces multi-étapes et souhaitent réduire la saisie manuelle entre les lots.
Les fonctions de retrait et de contrôle servo doivent être examinées avec le matériel réel de la butée arrière dans le devis. Le contrôleur peut supporter une fonction, mais la machine fournie doit encore spécifier quel mouvement est motorisé, la course disponible et comment l’agencement des doigts convient à la pièce. Cela s’applique également au bombage, à l’outillage et aux protections, qui sont des décisions au niveau de la machine plutôt que des hypothèses créées par le nom du contrôleur.
Que envoyer pour une vérification de configuration TP10S
- Un ensemble représentatif de pièces répétitives avec le matériau, l’épaisseur, la longueur de pliage et le nombre de plis.
- Les mouvements X et Y requis, le comportement de rétraction et toute contrainte spéciale de butée.
- Le flux de travail de rappel de programme, la taille de lot attendue et la fréquence de changement de série.
- Les profilés d’outillage, la méthode de compensation, les besoins en support avant et la norme électrique de l’atelier.
Utilisez la page E310P lorsqu’une interface tactile couleur et les fonctions X, Y, R et V sont essentielles à la spécification. Utilisez la page E21 lorsqu’un positionnement de base mémorisé est suffisant. Il s’agit de flux de travail WC67K distincts, et non de noms de commandes interchangeables.