
Une presse plieuse est une machine qui plie la tôle en enfonçant un poinçon dans une matrice. Le bon choix dépend moins d’un argument de catalogue que de la pièce à réaliser, de la fréquence de production et de ce que le vendeur confirmera par écrit. Commencez par les exigences de matière et de pièce, puis choisissez le mode de production, puis resserrez la gamme de machines, et seulement ensuite fixez les limites du devis. Cet ordre évite de surdimensionner une machine NC économique et de faire porter à une offre CNC des options inutilisables.
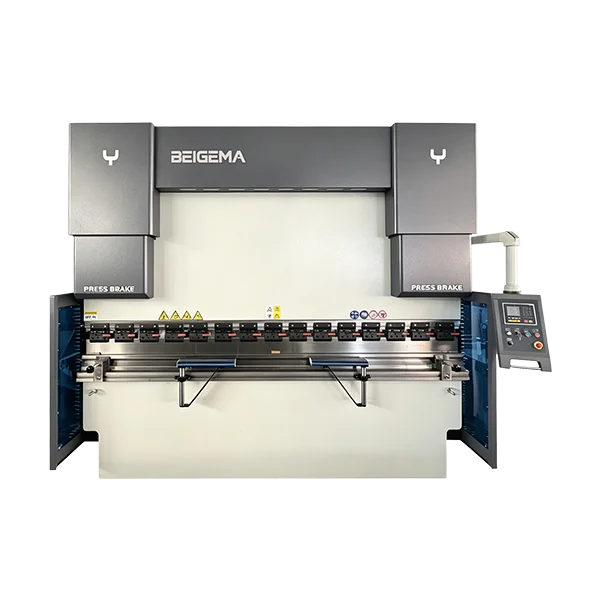
Ce guide suit cette séquence. Il conserve les catégories familières manuelle, NC, CNC, électrique et tandem, mais les traite comme des réponses à une question de production plutôt que comme un point de départ. Lorsqu’une valeur est inconnue, elle reste vide avec un tiret cadratin. Une inconnue est non confirmée, pas nulle.
Les exigences de matière et de pièce viennent en premier
Avant de comparer des modèles, notez ce qu’est réellement la pièce. La nuance de matière, l’épaisseur, la longueur de pliage, le rayon de pliage, la distance trou-pli et la plus petite bride déterminent toutes si une machine donnée peut former la pièce. Une machine nominale pour une certaine force ne signifie pas automatiquement que chaque outil qu’elle porte peut supporter cette charge. La charge admissible de l’outil est une confirmation distincte.
Utilisez le tableau des épaisseurs de tôle pour convertir les numéros de jauge en épaisseur et en poids, puis consultez le Tableau de tonnage de presse plieuse : catalogue des modèles et des longueurs de table pour la force nécessaire à un pli. Le calculateur de tonnage de presse plieuse aide à une première estimation. Traitez ces résultats comme des indications de catalogue, non comme une limite de procédé qualifiée. Si la matière est un acier à haute résistance, un inox ou un alliage inhabituel, demandez au vendeur de confirmer l’outillage et la force pour cette nuance plutôt que d’appliquer un facteur de déclassement supposé.
La géométrie de la pièce compte autant que le tonnage. Un caisson profond exige une gorge et une course dégageant les côtés. Un panneau long et fin exige un support avant et une butée arrière maintenant sa position sans fléchir. Une pièce à nombreux plis exige un contrôleur qui mémorise et répète une séquence.
Limites d’application et fournitures de l’acheteur
Chaque type de machine a ses limites. Les plieuses manuelles à caisson et à panneaux et les plieuses à lame ne figurent pas au catalogue BEIGEMA ; elles sont listées à titre de comparaison uniquement. Les presses plieuses mécaniques ne figurent pas non plus dans ce catalogue. Une plieuse à dossier ou à panneaux n’y figure pas non plus. Ne considérez pas le modèle d’un concurrent comme un article fourni par BEIGEMA.
L’acheteur fournit le plan, la spécification matière, la taille de lot, la fréquence de changement de série, l’espace au sol disponible, l’alimentation électrique et le plan de levage et de manutention. L’acheteur précise aussi quelles dimensions sont critiques et lesquelles sont esthétiques. Sans cela, un vendeur ne peut coter qu’une machine, pas un procédé.
Le vendeur confirme le modèle, le contrôleur, les axes, l’interface d’outillage, la configuration de la butée arrière, la méthode de bombé, les dispositifs de sécurité, la langue de la documentation et l’étendue de la mise en service. Le vendeur confirme aussi quels articles sont inclus en standard et quels sont des options configurables.
La pièce de réception démontre l’adéquation. Choisissez une pièce représentative qui utilise les plis critiques, la bride la plus longue et le rayon le plus serré. Réalisez-la sur la machine cotée avec l’outillage coté. Inspectez les angles, les dimensions et la surface. Consignez le résultat par rapport au plan.
Comparaison des types de machines de pliage de tôle
Le tableau ci-dessous résume les descriptions de catalogue des principales familles. Les valeurs de force, de longueur, de gorge, de course et de moteur sont des plages de catalogue publiées, non des promesses pour chaque pièce. Confirmez la ligne exacte de votre modèle dans le devis signé.
| Type / série | Entraînement et synchronisation | Force (kN) | Longueur de pliage (mm) | Col de cygne (mm) | Course (mm) | Moteur principal (kW) | Commande et butée arrière |
|---|---|---|---|---|---|---|---|
| Plieuse manuelle à boîte et à panneaux | Pas une gamme BEIGEMA | — | — | — | — | — | — |
| Presse plieuse mécanique | Pas dans ce catalogue | — | — | — | — | — | — |
| WC67K hydraulique NC | Deux vérins, arbre de torsion | 400–6000 | 2200–7000 | 200–400 | 100–300 | 4–37 | E21, positionnement X/Y |
| MB8 hydraulique CNC | Vannes proportionnelles servo, compensation d’axe W | 630–12000 | 1300–10000 | 350–600 | 100–400 | 5.5–55 ; 2×37 sur 1000T/1200T | DA-66S ; butées arrière 2–10 |
| Purement électrique | Servomoteurs, bombé servo | 350–1000 | 1350–3200 | 200–400 | 180–250 | 2*8.6–2*30 (moyenne 1.1–2.7) | CNC, X 400/600 mm, R 200 mm |
| Tandem (deux unités) | Liaison bi-machine | 2*2500–2*5000 | non indiqué | 410–500 | 250–300 | 2*18.5–2*30 | Butée arrière CNC, axe X + axe R en option |
| Plieuse / plieuse de panneaux | Pas dans ce catalogue | — | — | — | — | — | — |
Voir la catégorie presse plieuse hydraulique pour la gamme complète, et comparez la presse plieuse hydraulique NC WC67K avec contrôleur E21 à la presse plieuse hydraulique CNC MB8 avec DA-66S lorsque le mix de pièces est encore en cours de définition.
Manuelle, NC, CNC, électrique et tandem : un ordre de décision
Les plieuses manuelles à caisson et à panneaux, à lame et à main conviennent aux travaux simples à faible volume où l’opérateur règle chaque pli à la main. Elles ne figurent pas dans ce catalogue ; un acheteur qui les compare doit les traiter comme un circuit d’achat distinct. Les presses plieuses mécaniques sont également hors de ce catalogue. Le choix pratique dans la gamme BEIGEMA commence à l’hydraulique NC et monte ensuite.
Les machines hydrauliques NC telles que la WC67K utilisent un arbre de torsion pour synchroniser deux vérins et un contrôleur E21 pour le positionnement X et Y. Cela convient aux plis droits répétables où l’opérateur peut gérer la séquence.
L’ordre de décision est : matière et pièce, puis mode de production, puis gamme de machines, puis limites du devis. Un atelier qui plie une seule épaisseur d’acier doux en longues séries peut être bien servi par une machine NC. Un atelier qui plie des matières mixtes avec de nombreux plis par pièce devrait envisager le CNC.
Matrice entraînement, pièce et changement de série
Utilisez cette matrice pour consigner ce dont la pièce a besoin et ce que la machine offre. Laissez une cellule vide avec un tiret cadratin lorsque la valeur n’est pas encore confirmée.
| Élément de décision | Hydraulique NC | Hydraulique CNC | Électrique pure | Tandem |
|---|---|---|---|---|
| Entraînement et synchronisation | Arbre de torsion, deux vérins | Distributeurs proportionnels servo | Servomoteurs | Liaison bi-machine |
| Pièce type | Plis droits, épaisseur moyenne | Pièces complexes à plis multiples | Tôle fine à moyenne, haute fréquence | Tôles longues et larges |
| Fréquence de changement de série | Faible à modérée | Modérée à élevée | Élevée | Faible à modérée |
| Exemple de contrôleur | E21 | DA-66S | DA53T | DA53T ou DA66T |
| Confirmation des axes et fonctions | Séparer le coulisseau du positionnement de butée arrière | Séparer coulisseau, jauges et compensation | Confirmer la course de jauge et les fonctions motorisées | Confirmer la liaison de bâti et les options de jauge |
| Confirmation de l’outillage | Jeu poinçon et matrice standard | Matrice à double V, serrage rapide | Poinçon et matrice standard, serrage rapide | Grande matrice, serrage à broches |
| Bombé | Mécanique | Mécanique | Bombé servo | Mécanique |
Cette matrice est une fiche d’enregistrement, non une spécification. Les axes, l’outillage et le bombé exacts d’une commande donnée doivent figurer au devis. Voir la presse plieuse électrique pure et la presse plieuse tandem pour pliage de tôles longues pour les descriptions de catalogue derrière ces colonnes.
Éléments à confirmer pour l’outillage et la butée arrière
L’outillage et la butée arrière sont les points où les devis dérivent le plus souvent. Le tableau ci-dessous liste ce qu’il faut confirmer par écrit avant de passer commande.
| Élément à confirmer | Question à poser | Consignation |
|---|---|---|
| Jeu poinçon et matrice | Quel jeu est standard et quel jeu est en option ? | — |
| Charge admissible de l’outil | Quelle charge l’outil peut-il accepter, indépendamment de la force machine ? | — |
| Ouverture de matrice | Quelle ouverture convient à la matière et au rayon ? | — |
| Serrage rapide | Est-il standard, et quelles tailles de queue accepte-t-il ? | — |
| Axes de butée arrière | Quels axes sont motorisés et lesquels sont manuels ? | — |
| Course de butée arrière | Quelle course X et R est cotée ? | — |
| Doigts de butée | Combien, et quelle plage de réglage ? | — |
| Bombé | Mécanique ou servo, et est-ce inclus ? | — |
| Support avant | Quelle longueur et quelle charge supporte-t-il ? | — |
Ne déduisez pas la charge admissible d’un outil de la force nominale de la machine. Une machine peut être nominale pour une force que l’outil ne peut pas supporter. Demandez la capacité de l’outil séparément. Le guide Comment choisir une presse plieuse : liste de contrôle RFQ et FAT couvre la logique de sélection plus large, et la page Petite presse plieuse : adéquation, utilités et contrôles de livraison est utile lorsque l’espace au sol est la première contrainte.
Presses plieuses hydrauliques NC et CNC : WC67K avec E21 versus MB8 avec DA-66S
La WC67K est une machine hydraulique NC avec arbre de torsion et contrôleur E21. La E21 gère le positionnement X et Y et mémorise des programmes, ce qui couvre de nombreux travaux de pliage droit. La MB8 est une machine hydraulique CNC avec contrôleur Delem DA-66S, distributeurs proportionnels servo et butée arrière multiaxe. La description produit traite de la liaison d’axes, de la programmation graphique et du bombé, tandis que le devis doit identifier la configuration fournie. Ce sont des descriptions de catalogue, non une garantie pour chaque pièce.
Quand le NC suffit-il ? Lorsque la pièce a peu de plis, que la matière et l’épaisseur sont stables, que la fréquence de changement de série est faible et que l’opérateur peut gérer la séquence. Quand le CNC est-il rentable ?
Pour le CNC, confirmez quels axes sont réellement motorisés. Identifiez séparément les axes de coulisseau, de positionnement et de compensation ; les axes motorisés exacts et les options incluses doivent être confirmés dans le devis signé. Ne présumez pas d’un jeu d’axes standard à partir d’un nom de modèle.
Presses plieuses électriques pures et tandem
Les machines électriques pures utilisent des servomoteurs et un bombé servo. Le catalogue les décrit comme silencieuses et sans huile, avec un contrôleur tel que le DA53T. Elles conviennent aux travaux à haute fréquence sur tôle fine à moyenne où un fonctionnement propre importe. Elles ne remplacent pas universellement les machines hydrauliques sur chaque pièce. Confirmez la force, la longueur et l’outillage pour le travail spécifique.
Les machines tandem relient deux unités. Le catalogue décrit une liaison bi-machine où les deux machines peuvent fonctionner indépendamment ou en synchronisation. La liaison est une décision de contrôle et de configuration. N’additionnez pas simplement le tonnage de deux unités en supposant que la paire se comporte comme une machine plus grande.
Plieuses à dossier et à panneaux versus presse plieuse
Les plieuses à dossier et à panneaux ne figurent pas dans ce catalogue. Elles constituent une méthode de formage différente, souvent adaptée à des familles de pièces spécifiques. Un acheteur qui les compare à une presse plieuse doit les traiter comme un circuit d’achat distinct et confirmer l’outillage, la commande et la pièce de réception pour cette méthode. Ne supposez pas qu’une plieuse à dossier peut remplacer une presse plieuse pour chaque pli, ni qu’une presse plieuse peut remplacer une plieuse à dossier pour chaque pièce.
Quelle presse plieuse les ateliers de tôle doivent-ils acheter : tableau de capacité et règles de décision
Utilisez le tableau de capacité ci-dessous pour consigner la pièce et la machine candidate. Le tableau est une fiche d’enregistrement. Les chiffres d’un modèle spécifique proviennent de la ligne de catalogue et du devis signé.
| Consignation | Exigence de pièce | Machine candidate | Confirmé par le vendeur |
|---|---|---|---|
| Matière et nuance | — | — | — |
| Épaisseur | — | — | — |
| Longueur de pliage | — | — | — |
| Plus petite bride | — | — | — |
| Rayon de pliage | — | — | — |
| Plis par pièce | — | — | — |
| Taille de lot | — | — | — |
| Fréquence de changement de série | — | — | — |
| Contrôleur et axes | — | — | — |
| Outillage et charge admissible | — | — | — |
| Pièce de réception | — | — | — |
Les règles de décision sont simples. Si la pièce convient à une machine NC et que la fréquence de changement de série est faible, le NC suffit. Si le mix de pièces est large et que la régularité d’angle importe, envisagez le CNC. Si le travail est à haute fréquence et qu’un fonctionnement propre importe, envisagez l’électrique.
Pour une première discussion, apportez le plan et la fiche d’enregistrement à la page de contact BEIGEMA et demandez au vendeur de confirmer par écrit le modèle, les axes, l’outillage et la pièce de réception.
FAQ sur les types de machines de pliage de tôle
Quelle est la différence entre une presse plieuse mécanique et une presse plieuse hydraulique ? Une presse plieuse mécanique utilise un volant et un embrayage pour entraîner le coulisseau, tandis qu’une presse plieuse hydraulique utilise des vérins et la pression hydraulique. Les presses plieuses mécaniques ne figurent pas dans ce catalogue. Les machines hydrauliques telles que la WC67K et la MB8 utilisent deux vérins avec synchronisation, et la méthode de commande diffère entre NC et CNC.
Quand un contrôleur NC suffit-il ? Un contrôleur NC tel que le E21 suffit lorsque la pièce a peu de plis, que la matière et l’épaisseur sont stables, que la fréquence de changement de série est faible et que l’opérateur peut gérer la séquence. Si le mix de pièces s’élargit ou si la régularité d’angle sur un lot devient critique, un contrôleur CNC est plus adapté.
Quels axes dois-je confirmer sur une presse plieuse CNC ? Confirmez quels axes sont motorisés et lesquels sont manuels. Listez séparément les fonctions de coulisseau, de butée arrière et de compensation, et inscrivez les axes motorisés et les options incluses dans le devis signé. Ne présumez pas d’un jeu d’axes standard à partir d’un nom de modèle.
Une machine tandem additionne-t-elle simplement le tonnage de deux unités ? Non. Une machine tandem relie deux unités, et la liaison est une décision de contrôle et de configuration. Le catalogue décrit une liaison bi-machine où les deux machines peuvent fonctionner indépendamment ou en synchronisation. Confirmez comment la liaison est commandée et ce que la pièce de réception démontrera plutôt que d’additionner le tonnage.
Quelle est la limite d’application d’une presse plieuse électrique pure ? Les machines électriques pures utilisent des servomoteurs et un bombé servo, et le catalogue les décrit comme silencieuses et sans huile. Elles conviennent aux travaux à haute fréquence sur tôle fine à moyenne où un fonctionnement propre importe. Elles ne remplacent pas universellement les machines hydrauliques sur chaque pièce. Confirmez la force, la longueur et l’outillage pour le travail spécifique.
Référence de sélection associée : Tableau des épaisseurs de tôle : épaisseur, poids et machine nécessaire. La presse plieuse hydraulique NC WC67K avec contrôleur E21 fournit la spécification fournisseur derrière la présélection.
Comparez la presses plieuses BEIGEMA à ce cahier des charges, puis envoyez vos exigences de presse plieuse pour une revue de configuration.
Pages associées
Autres pages de cette série
Guides associés
- Bend Allowance et Bend Deduction pour flans précis
- Force de pliage presse plieuse : ouverture V, matière
- Outillage de pliage : systèmes et compatibilité
- Plier l’aluminium et l’inox à la presse plieuse
- Outils de pliage : ourlage et col de cygne
- Presse plieuse : réglage et contrôle de première pièce
- Fabrication en tôle pour coffrets électriques
- Comment choisir une presse plieuse : guide d’achat en 7 étapes
Machines concernées par ce guide
- Presse plieuse électrique
- Presse plieuse en tandem pour pliage de tôles longues
- Presse plieuse hydraulique CNC série MB8 avec commande DA-53Tx 4+1 axes
- Presse plieuse hydraulique CNC série MB8 avec DA66S 6-8 axes
- Presse plieuse hydraulique NC série WC67K avec système de commande E310P
- Presse plieuse hydraulique NC série WC67K avec système de commande TP10S
- Série MB8 : presse plieuse hydraulique CNC avec commande DA69S 6-8 axes
- Série WC67K : presse plieuse hydraulique NC avec système de commande E21