
En el corte láser de lámina metálica, la potencia no determina el resultado por sí sola. El grado del material, el espesor, el estado de la superficie, el gas de asistencia, la pureza y presión del gas, el estado de la boquilla, la posición del enfoque, la velocidad y la dinámica de la máquina afectan si la pieza sale de la mesa lista para la siguiente operación.
Utilice la guía de potencia de máquinas de corte láser de fibra existente para los rangos de selección de BEIGEMA 1–12 kW; esta guía se centra en el gas y la calidad del corte.
Elija el gas de asistencia según el material y el acabado requerido
El gas de asistencia elimina el material fundido del corte y cambia la reacción de corte. Por lo tanto, la mejor elección es una decisión de producción, no una regla simple de que un gas siempre es más rápido o más económico.
| Gas de asistencia | Uso típico | Principal compensación |
|---|---|---|
| Oxígeno | Corte por llama de acero al carbono | Puede aumentar la capacidad de corte pero deja un borde oxidado |
| Nitrógeno | Bordes sin óxido de acero inoxidable/aluminio | El alto flujo y presión pueden hacer que el costo del gas sea significativo |
| Aire comprimido | Trabajos seleccionados de acero al carbono, acero inoxidable y aluminio | Menor costo de gas comprado, pero el aire debe ser limpio, seco y adecuado para la máquina |
| Argón o gas mezclado | Materiales/aplicaciones especiales | Úselo solo con un proceso calificado y un sistema compatible |
El oxígeno puede soportar una reacción exotérmica en acero al carbono, pero la capa de óxido puede necesitar eliminación antes de soldar o recubrir. El nitrógeno se elige comúnmente donde importa un borde sin óxido. El aire comprimido puede reducir el costo del gas comprado, sin embargo, el aceite, la humedad, la presión inadecuada o el flujo insuficiente pueden dañar la óptica y desestabilizar el corte.
Las familias de equipos disponibles se enumeran en la categoría de máquinas de corte láser de fibra.
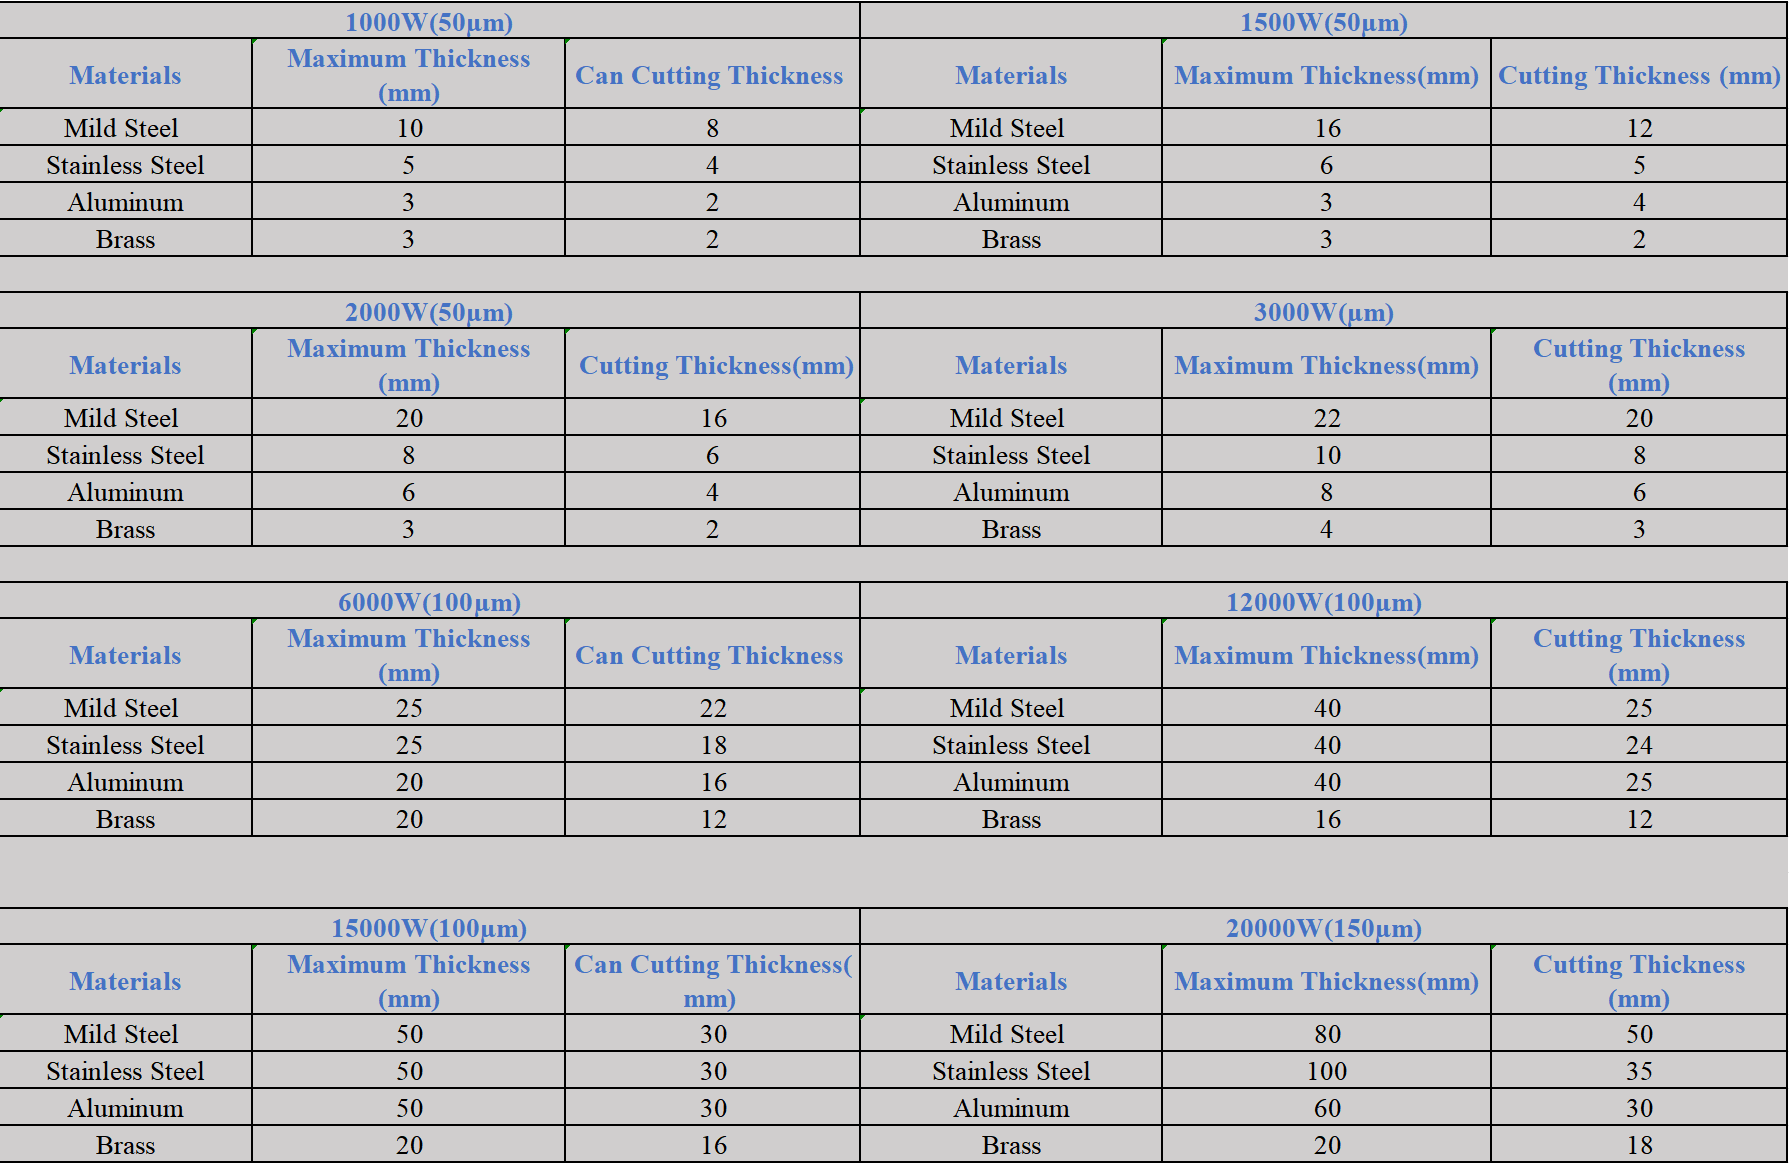
La capacidad de espesor necesita tres respuestas diferentes
- Espesor máximo de separación: la máquina puede separar la placa, pero la velocidad y la calidad del borde pueden no ser adecuadas para producción regular.
- Espesor de producción estable: el proceso puede funcionar repetidamente con un tiempo de ciclo aceptable y vida útil de los consumibles.
- Espesor de alta calidad: el corte cumple con la tolerancia, perpendicularidad, rebaba, rugosidad y requisitos posteriores del comprador.
Una cotización debe indicar qué definición se está utilizando. Solicite muestras al espesor de producción normal y máximo usando el grado exacto, gas y requisito de acabado. Una tabla genérica de vataje no puede reemplazar esa evidencia.
Para una configuración de una sola mesa, revise la láser de fibra de la serie BM 3015.
¿Qué controla la calidad del borde cortado con láser?

| Síntoma | Verificaciones probables | Respuesta práctica |
|---|---|---|
| Rebaba en el borde inferior | Velocidad, enfoque, presión/flujo de gas, boquilla | Volver al conjunto de parámetros aprobado; inspeccionar consumibles |
| Corte ancho o cónico | Posición del enfoque, centrado del haz/boquilla | Verificar óptica y alineación de boquilla |
| Estrías rugosas | Velocidad, potencia, gas y superficie del material | Probar un parámetro a la vez |
| Quemado o sobrecorte | Velocidad demasiado baja o reacción de oxígeno demasiado fuerte | Verificar velocidad, enfoque y elección de gas |
| Esquinas inconsistentes | Aceleración, potencia en esquinas y acumulación de calor | Usar configuraciones de esquina específicas del controlador |
| Daño frecuente de la ventana protectora | Gas sucio, salpicaduras o perforación deficiente | Detener e inspeccionar la calidad del gas y la configuración de perforación |
La presión del gas por sí sola no es la cura para un borde deficiente. El diámetro de la boquilla, la distancia, el centrado de la boquilla y el flujo de gas disponible determinan qué presión llega al corte. Aumentar la presión sin verificar esas variables puede desperdiciar gas y hacer que el resultado sea menos estable.
Una opción de mesa intercambiable totalmente cerrada se muestra en la láser de fibra cubierto de la serie BM.
Cómo comparar el costo operativo
No cotice una cifra única de RMB por hora o RMB por kWh sin una base local de servicios públicos y gas con fecha. Construya el costo por pieza a partir del tiempo de ciclo medido, rendimiento de anidamiento, electricidad, consumo de gas, potencia del compresor y mantenimiento, luego agregue mano de obra y cualquier esmerilado, eliminación de óxido o retrabajo.
- Precio del oxígeno o nitrógeno comprado y cargos de entrega/almacenamiento.
- Costo del compresor, secador, filtración y electricidad cuando se usa aire.
- Boquillas, piezas cerámicas, ventanas protectoras y otros consumibles.
- Tiempo de perforación, velocidad de corte, utilización de lámina y tasa de funcionamiento desatendido.
- Piezas rechazadas y procesamiento secundario causado por bordes deficientes.
Para el proceso de adquisición más amplio, lea compra de maquinaria para lámina metálica desde China.
Lista de verificación de aceptación de cortes de muestra
- El certificado de material, grado, espesor y condición de superficie coinciden con el stock de producción.
- Se registran la potencia de la máquina, el cabezal de corte, la boquilla, el enfoque, el tipo de gas, la pureza y la presión.
- Las dimensiones, calidad de agujeros, perpendicularidad, rebaba, rugosidad y tinte térmico se miden contra el plano.
- El tiempo de perforación, tiempo de corte y consumo de gas se registran para la comparación de costo por pieza.

Preguntas frecuentes sobre corte láser de lámina metálica
¿Es el nitrógeno siempre el mejor gas para el acero inoxidable?
El nitrógeno se usa ampliamente para un borde sin óxido, pero la presión, el flujo y el costo pueden ser sustanciales. Confirme los requisitos de acabado y compare con parámetros de corte con aire calificado donde sea apropiado.
¿Puede el aire comprimido dañar un láser de fibra?
El aire mal acondicionado puede contaminar o dañar la trayectoria óptica. Use solo la especificación de presión, flujo, filtración, sequedad y control de aceite aprobada por el proveedor de la máquina y el cabezal de corte.
¿Por qué dos máquinas con la misma potencia cortan de manera diferente?
El cabezal de corte, la calidad del haz, el sistema de movimiento, la biblioteca de parámetros, el suministro de gas, el material y la condición de mantenimiento pueden cambiar la capacidad y la calidad del borde.
¿Cuál es la forma más rápida de verificar la afirmación de espesor de un proveedor?
Solicite cortes de muestra registrados usando su material y plano, luego mida la calidad del borde y el tiempo de ciclo en lugar de aceptar solo un número de espesor máximo.
Envíe los detalles del material y los requisitos de muestra a través de la página de contacto de BEIGEMA.


