
Prensa punzonadora e hidráulica
Aproveche la prensa punzonadora profesional BEIGEMA para optimizar sus líneas de producción. Suministramos maquinaria confiable para procesamiento de lámina metálica, soluciones personalizadas y paquetes prácticos de accesorios que se adaptan a sus necesidades reales.
Manteniéndonos firmes en la calidad superior y la tecnología innovadora, nos enfocamos en ofrecer equipos de vanguardia. Nuestras prensas punzonadoras mejoran significativamente la eficiencia de producción, se adaptan a diversas necesidades de procesamiento personalizado, optimizan las operaciones diarias y generan mayor valor para su negocio.
Las punzonadoras neumáticas APA cubren de 25 a 160 toneladas con velocidades de hasta 200 golpes por minuto, junto con las prensas mecánicas excéntricas JB23 y las prensas hidráulicas de cuatro columnas Y32K para punzonado, embutido profundo y conformado.

La punzonadora neumática de la serie APA funciona con aire comprimido, ofreciendo respuesta rápida, estructura simple de bajo mantenimiento y operación suave y segura para punzonado y estampado de lámina metálica de alta eficiencia.

Esta prensa punzonadora inclinable cuenta con un bastidor basculante para facilitar la descarga de piezas y recortes. Admite carreras simples y continuas mediante control eléctrico, y puede funcionar en modo semiautomático cuando se equipa con alimentador automático. Con diseño compacto, estructura robusta y operación simple, es adecuada para diversas aplicaciones de estampado en frío.
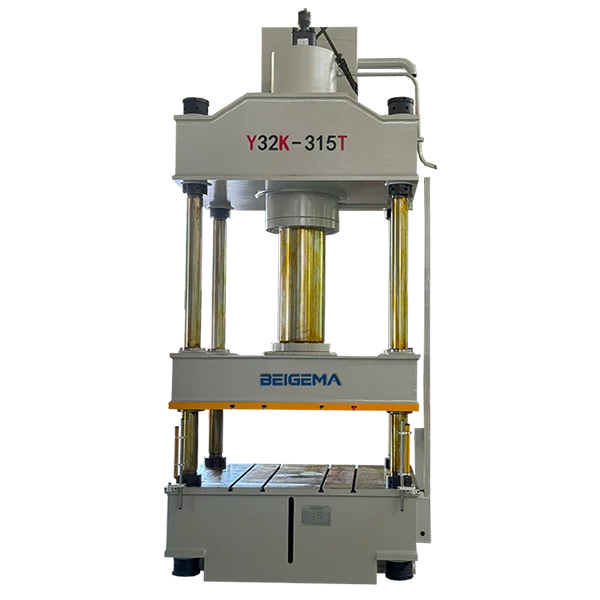
Prensa hidráulica de cuatro columnas para embutido profundo, estampado y moldeado. Estructura de alta rigidez, salida de presión estable, adecuada para la fabricación de utensilios de cocina, ferretería y piezas de automóviles.
Guía de compra
Sobre esta gama
Compradores que buscan comprar prensa hidráulica o consultan venta de prensas hidraulicas pueden comparar aquí los accionamientos APA, JB23 y Y32K por tonelaje y carrera.
¿Qué prensa punzonadora encaja en su trabajo?
Use esta página para emparejar una prensa punzonadora al trabajo, no a una ficha de producto. Lea primero la fuerza nominal y la carrera. Luego compruebe carreras por minuto, altura de cierre o luz, tamaño de mesa, y si el accionamiento debe ser una prensa hidráulica, una prensa mecánica o una prensa neumática.
Estas cifras son rangos de serie. Un valor dentro de una banda aún debe sostenerse en el modelo que pide, en la posición de tonelaje nominal. Accionamiento frente a arquitectura se cubre en la guía de tipos de máquinas punzonadoras de metal.
Gama de prensas punzonadoras de un vistazo
| Serie | Fuerza nominal | Carrera (mm) | Carreras por minuto | Altura de cierre o abertura | Mesa (mm) | Modelos | Trabajo típico |
|---|---|---|---|---|---|---|---|
| Punzonadora neumática APA | 25–400 Ton | 30–250 | 30–110 s.p.m. | Altura del dado 195–600 mm | No publicado en ficha | 22 (APA-25-V a APA-400-H) | Punzonado rápido y repetible |
| Prensa mecánica JB23 | 100–2500 | 50–200 | 28–130 | Altura de cierre 180–430 | 360–1500 × 240–900 | 12 (hasta J23-250) | Estampado y conformado general |
| Y32K hidráulica de cuatro columnas | 630–8000 kN | 500–1000 | No publicado como SPM (trabajo 9–12 mm/s) | Luz máxima 800–1800 mm | 520–2500 × 490–1800 | 9 (Y32K-63 a Y32K-1000) | Embutido profundo y prensado |
APA lista el punto de tonelaje nominal 1.6–8 mm y aire 6 kg/cm². JB23 lista la carrera de fuerza nominal 2–14 y el ajuste de altura de cierre 35–130. Y32K lista aproximación 80–120 mm/s, retorno 50–100 mm/s, eyección 100–1250 kN / 160–355 mm.
Dimensionado por fuerza, carrera y carreras por minuto
Para un orificio redondo o un recorte, la fuerza de cribado es fuerza de corte requerida (kN) ≈ perímetro de corte (mm) × espesor (mm) × resistencia al corte (N/mm²) ÷ 1,000. Convierta kN a toneladas métricas de fuerza dividiendo por 9.80665. Solo primer paso.
Lámina de 2 mm, troquelado a 100 carreras por minuto. El orificio de 50 mm de la guía de tipos en material de 2 mm a 300 N/mm² usa perímetro ≈ 157.1 mm: 157.1 × 2 × 300 ÷ 1,000 = 94.2 kN ≈ 9.6 tf. El piso de 25 Ton de APA queda por encima de esa cifra de placa. El piso de JB23 es 100 sin unidad en la ficha.
100 s.p.m. entra en APA 30–110 y JB23 28–130. No entra en Y32K: trabajo 9–12 mm/s, aproximación 80–120 mm/s, carrera desde 500 mm. Ese movimiento queda fuera de un ciclo de troquelado a 100 s.p.m.
No aplique un multiplicador universal 1.2–1.3. El material más resistente sube τ y por tanto F; suba en la banda de fuerza. No invente un coeficiente.
Punzonado estructural de 8 mm. El mismo orificio a 8 mm: 157.1 × 8 × 300 ÷ 1,000 = 377 kN ≈ 38.4 tf. Suba desde el piso de 25 Ton de APA y desde el piso de 100 de JB23. El piso de 630 kN de Y32K cubre 377 kN en la placa de características; aun así liste cada perímetro simultáneo antes de comprar un bastidor de cuatro columnas para orificios.
El punto de régimen de APA es 1.6–8 mm; 8 mm es el tope de esa banda. La carrera de fuerza nominal de JB23 es 2–14. El tonelaje mecánico completo puede existir solo cerca del punto muerto inferior.
Si el punzón trabaja más arriba en la carrera, o la carga está descentrada, la cifra de placa no es la decisión. Placa más resistente: suba la banda de fuerza, luego confirme la curva de capacidad.
Carrera de 200 mm para embutido profundo o calibrado.
¿Por qué correr un embutido de 200 mm en una prensa cuya carrera máxima es 200 mm?
La carrera del deslizador JB23 es 50–200 mm, así que 200 mm es el techo, no un margen. La carrera también debe abrir la herramienta para carga, descarga y extracción. APA 30–250 mm deja 50 mm en el extremo largo. Eso no es un plan de manejo.
Y32K tiene carrera 500–1000 mm, luz 800–1800 mm y carrera de eyección 160–355 mm. Esa es la serie de embutido y prensado.
La hidráulica es la preselección para mantenimiento de presión y etapas de velocidad. No use la fórmula de orificio para un embutido. Material más resistente: cálculo específico del proceso, luego 630–8000 kN.
Qué máquina, y cuál evitar
Punzonadora neumática serie APA. Use esta prensa punzonadora para punzonado rápido y repetible: 25–400 Ton, 30–110 s.p.m., carrera 30–250 mm, altura del dado 195–600 mm, punto de tonelaje nominal 1.6–8 mm, aire 6 kg/cm².
No la compre cuando el dado deba mantener presión, cuando se necesite la fuerza completa a más de 8 mm por encima del punto de régimen, o cuando la luz deba llegar a 800–1800 mm. No la compre si el aire del taller no puede sostener 6 kg/cm².
Prensa mecánica serie JB23. Esta es la prensa de estampado general de la gama: deslizador 50–200 mm, 28–130 carreras, altura de cierre 180–430, mesa 360–1500 × 240–900. Una prensa mecánica almacena energía en un volante y una manivela; el tonelaje completo puede existir solo cerca del punto muerto inferior.
No la compre cuando el recorrido del deslizador deba superar 200 mm, cuando la altura de cierre deba superar 430, o cuando el dado necesite mantenimiento hidráulico de presión. No la compre para un régimen por encima de 130 carreras por minuto, ni para una bancada mayor que 1500 × 900.
Prensa hidráulica de cuatro columnas serie Y32K. Use esta prensa hidráulica para embutido profundo y prensado: 630–8000 kN, deslizador 500–1000 mm, luz 800–1800 mm, mesa 520–2500 × 490–1800, velocidad de trabajo 9–12 mm/s.
No la compre para troquelado de 2 mm a 100 s.p.m. Es el movimiento incorrecto: velocidad de trabajo 9–12 mm/s y carrera mínima de 500 mm. No la preseleccione para punzonado de 25–400 Ton a 30–110 s.p.m.
Antes de solicitar una cotización
Necesitará seis datos antes de que una respuesta a nivel de modelo sea usable.
- Proceso: troquelado/punzonado, embutido, calibrado/acuñado o ajuste a presión.
- Grado de material y espesor, con un valor de corte verificado para trabajo de corte.
- Altura de cierre del dado y tamaño del dado; empareje APA 195–600 mm, JB23 180–430, o luz Y32K 800–1800 mm, y confirme la referencia (mesa o platina).
- Piezas por turno y método de alimentación, no la banda de velocidad del catálogo.
- Carrera y abertura requeridas, incluido el recorrido del extractor y el manejo de la pieza.
- Presión de mantenimiento: si el ciclo debe mantener presión, compruebe la curva hidráulica Y32K. APA y JB23 no se publican como prensas de mantenimiento de presión.
Añada el mayor perímetro de corte simultáneo y la posición de carga en la mesa. BEIGEMA aún debe confirmar la posición nominal, la energía y la carga de dado permitida.
Troquelamos bobina de 2 mm a unas 100 carreras por minuto. ¿Qué serie?
Preseleccione APA (30–110 s.p.m.) o JB23 (28–130 carreras) tras fuerza, altura de dado y encaje de mesa. No preseleccione Y32K: la velocidad de trabajo es 9–12 mm/s y la carrera empieza en 500 mm.
Necesitamos unos 200 mm de recorrido de trabajo para un embutido o una pasada de calibrado con mantenimiento de presión. ¿Qué serie?
Preseleccione Y32K: carrera 500–1000 mm, luz 800–1800 mm, mantenimiento hidráulico de presión. Los 200 mm de carrera de JB23 son el techo. APA llega a 250 mm pero sigue siendo un ciclo de punzón con punto de régimen 1.6–8 mm.
¿Se puede elegir la capacidad de la prensa solo por el espesor de lámina?
No. La fuerza de corte es F = L × t × τ. El perímetro, las características simultáneas y el conformado cambian la carga.
¿Cuál es la diferencia entre carrera y altura de cierre?
La carrera es el recorrido del deslizador: APA 30–250 mm, JB23 50–200 mm, Y32K 500–1000 mm. La altura de cierre es el espacio cerrado a un ajuste y una referencia declarados. El dado debe caber dentro de esa ventana.
¿Cuándo es una prensa neumática la respuesta incorrecta frente a un bastidor mecánico o hidráulico?
Mantenimiento de presión, conformado largo, o fuerza muy por encima del punto de régimen APA de 1.6–8 mm: Y32K. Dado dedicado a 28–130 carreras: JB23. Punzonado repetitivo a 30–110 s.p.m. y 6 kg/cm²: APA, comprobada en el modelo.
¿Cómo elijo entre una prensa mecánica, hidráulica y neumática?
Empareje una prensa punzonadora al trabajo por fuerza nominal y carrera primero, no por una ficha de producto. Las punzonadoras neumáticas APA cubren 25-160 toneladas a velocidades de hasta 200 golpes por minuto con un punto de tonelaje nominal de 1.6-8 mm y aire de 6 kg/cm2; las JB23 mecánicas listan carrera de fuerza nominal de 2-14 mm y ajuste de altura de cierre de 35-130 mm; las Y32K de cuatro columnas dan 80-120 mm/s de aproximación.
¿Qué suele causar que la velocidad del ariete baje durante el embutido profundo?
Un ariete que se ralentiza en una prensa hidráulica suele apuntar a un problema del sistema hidráulico, no a la tonelaje nominal. Las Y32K de cuatro columnas están calificadas para 80-120 mm/s de aproximación, 50-100 mm/s de retorno y 100-1250 kN de fuerza de eyección en una carrera de 160-355 mm; si la velocidad de trabajo cae muy por debajo de esa banda, revise la bomba y las válvulas antes de suponer que la prensa es insuficiente.
¿BEIGEMA puede suministrar una prensa hidráulica de cuatro columnas para estampado?
Sí. La gama Y32K de cuatro columnas ofrece 80-120 mm/s de aproximación, 50-100 mm/s de retorno y 100-1250 kN de fuerza de eyección en una carrera de 160-355 mm, junto con punzonadoras neumáticas APA de 25-160 toneladas a hasta 200 golpes por minuto y prensas mecánicas JB23.
Preguntas Frecuentes
1. ¿Qué es una punzonadora neumática?
Una punzonadora neumática es una prensa industrial accionada por aire comprimido. Se caracteriza por su respuesta rápida, operación simple y funcionamiento seguro, ampliamente utilizada para estampado metálico, troquelado y conformado en frío.
2. ¿Qué es una prensa hidráulica de cuatro columnas?
Una prensa hidráulica de cuatro columnas es una máquina de conformado industrial accionada por energía hidráulica. Utiliza cuatro columnas verticales para guiar el plato móvil, ofreciendo fuerza estable y de alta presión para procesos de estampado, embutido profundo y moldeo.
3. ¿Cuál es el área de aplicación de la punzonadora neumática?
Las prensas punzonadoras neumáticas se utilizan ampliamente en diversos procesos de estampado en frío debido a su operación suave, funcionamiento seguro y alta relación costo-beneficio.
Las principales áreas de servicio incluyen: ferretería doméstica, ferretería arquitectónica, componentes electrónicos, piezas de electrodomésticos, partes automotrices, utensilios de cocina y sanitarios, accesorios de iluminación, artesanías metálicas y ferretería para equipaje; pueden realizar procesos como punzonado, corte, troquelado, doblado, conformado y embutido superficial, lo que las convierte en el equipo de estampado principal en talleres de procesamiento pequeños y medianos.