
Hydraulische Pressentypen werden nach Rahmen gruppiert: H-Rahmen, C-Rahmen und Vier-Säulen. Von den dreien führt der BEIGEMA-Katalog nur den Vier-Säulen-Typ — die Y32K-Serie, neun veröffentlichte Modelle von Y32K-63 bis Y32K-1000, mit der höchsten in der Tabelle bei 8000 kN auf der Y32K-800 angegebenen Nennkraft — laut eigener Seite aufgebaut auf einer Drei-Balken-Vier-Säulen-Struktur für Metallstanzen, Tiefziehen, Umformen und Montage. H-Rahmen- und C-Rahmen-Pressen sind keine BEIGEMA-Produktlinien; die Abschnitte 1 und 2 unten benennen diese Grenze und nichts weiter, und jede Vergleichszeile auf dieser Seite bleibt innerhalb der Y32K-Tabelle. Lesen Sie außerdem Blechbiegemaschinen: NC, CNC, Elektro & Tandem.
Die Y32K steht in der Presse Kategorie als BEIGEMAs hydraulische Linie, neben der mechanischen JB23 und der pneumatischen APA-Serie.
1. H-Rahmen-Hydraulikpresse: Zwei Ständer, vorne und hinten offen
H-Rahmen-Hydraulikpressen sind keine BEIGEMA-Produktlinie, und diese Seite gibt keine Auswahlschritte, Parameter oder Kapazitätsangaben für sie. Käufer, die diese Klasse suchen, sollten sich anderswo umsehen; das Folgende behandelt den Rahmen, den der Katalog tatsächlich baut.
2. C-Rahmen-Hydraulikpresse: Einzelständer, an drei Seiten offen
C-Rahmen-Hydraulikpressen — einschließlich Open-Gap- und Gap-Frame-Pressen — sind ebenfalls keine BEIGEMA-Produktlinie. Dieselbe Grenze gilt: Keine Vergleichszeilen unten behandeln sie, weil der Katalog keine führt.
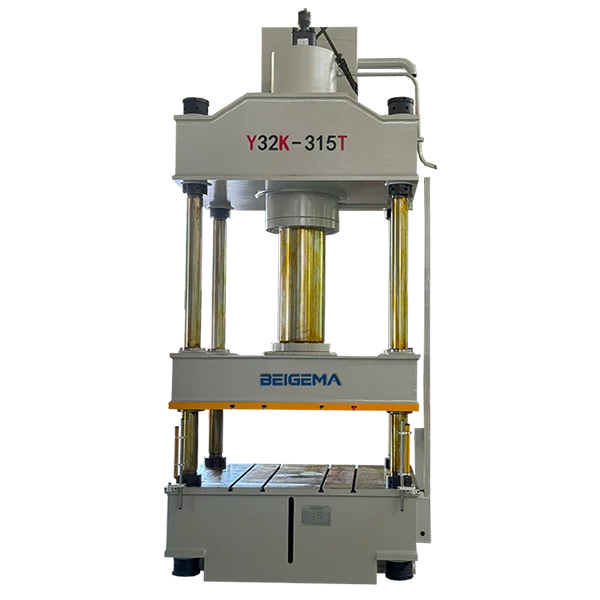
3. Vier-Säulen-Hydraulikpresse (Y32K-Serie): Der Rahmen, den BEIGEMA baut
Die Produktseite der Y32K führt den Rahmen mit ihrer eigenen Mittelklasse-Stufe ein: „Die Y32K-315T Vier-Säulen-Hydraulikpresse verfügt über eine robuste Drei-Balken-Vier-Säulen-Struktur für außergewöhnliche Steifigkeit und Stabilität. Mit 315 Tonnen Presskraft ist sie ideal für Metallstanzen, Tiefziehen, Umformen und Montagevorgänge.” Die Konfigurationsliste ergänzt einen 3-Balken 4-Säulen-Rigidrahmen, einen geschmiedeten Haupt-Hydraulikzylinder, PLC-Steuerung mit Druck- und Hubverstellung, Überlastschutz mit Not-Aus und einen T-Nuten-Arbeitstisch zur einfachen Werkzeugmontage. Bei einem Schaltschrankprojekt lässt sich ein möglicher Pressvorgang anhand der Fertigungsschritte für elektrische Blechgehäuse in den gesamten Ablauf einordnen.
Der hydraulische Hauptzylinder ist am Oberbalken montiert, um den Stößel anzutreiben, in Einzel- oder Mehrzylinderausführungen mit einem Zweigang-Design, das die Seite als „schneller Eilgang und präzises Pressen” zusammenfasst. Das Hydraulikaggregat liefert Hochdrucköl von 21 bis 31.5 MPa über Axialkolbenpumpen, und die integrierte Ventilgruppe kombiniert Druckentlastungs-, Durchflussregel- und Magnet-Wegeventile für mehrstufige Verstellung. Der Struktur-Abschnitt listet außerdem Echtzeitüberwachung mit Touch-Steuerung und Fernwartung.
- Modellbereich: Y32K-63 bis Y32K-1000 — die gesamte Spannweite der hydraulischen Linie.
- Stößelgeschwindigkeit in drei aufgeführten Stufen: Eilgang 80 bis 120 mm/s, Arbeitsgang 9 bis 12 mm/s, Rücklauf 50 bis 100 mm/s.
- Auswerferkraft 100 kN bis 1250 kN und Rückstellkraft 125 kN bis 1250 kN über die gesamte Tabelle.
Vollständige Spezifikationen finden Sie auf der Y32K-Serie Vier-Säulen-Hydraulikpresse Seite; die modellweisen Tonnage-Zeilen sind in unserer Hydraulikpressen-Tonnage-Tabelle.
4. Y32K Kapazitätsbereich: Nennkraft, Auswerferkraft, Rückstellkraft und Hub
Die Werkzeugbelastung ist bei der Auslegung eines Gesenks für eine Hydraulikpresse ebenso wichtig wie die Nennkraft: Prüfen Sie die Auswerferkraft gegen den Ausstoßbedarf des Gesenks und die Rückstellkraft gegen das Eigengewicht des Obergesenks. Die Tabelle listet alle vier Werte je Modell sowie den Stößelhub. Eine Zelle „nicht aufgeführt” bedeutet, dass diese Seite den betreffenden Wert nicht angibt.
| Modell | Nennkraft (kN) | Auswerferkraft (kN) | Rückstellkraft (kN) | Stößelhub (mm) |
|---|---|---|---|---|
| Y32K-63 | 630 | 100 | 125 | 500 |
| Y32K-100 | 1000 | 250 | 320 | 600 |
| Y32K-200 | 2000 | 400 | 450 | 700 |
| Y32K-315 | 3150 | 630 | 600 | 800 |
| Y32K-400 | nicht aufgeführt | 630 | 600 | 800 |
| Y32K-500 | 5000 | 1000 | 1000 | 900 |
| Y32K-630 | 6300 | 1000 | 1000 | 900 |
| Y32K-800 | 8000 | 1000 | 1200 | 1000 |
| Y32K-1000 | nicht aufgeführt | 1250 | 1250 | 1000 |
Belege zuerst: Auswerfer- und Rückstellkraft liegen bei jeder Größe deutlich unter der Nennkraft — bei der Y32K-315, 630 kN Auswerfer und 600 kN Rückstell gegen 3150 kN Nennkraft. Fazit: Prüfen Sie bei der Auslegung von Ausstoß oder Rückstellung gegen Eigengewicht die Auswerfer- und Rückstellspalten des jeweiligen Modells, nicht die Nennkraft auf dem Typenschild.
5. Welchen Typ sollten Sie kaufen: hydraulisch, mechanisch oder pneumatisch?
Welcher Typ passt also tatsächlich zur Aufgabe? Eine Vier-Säulen-Hydraulikpresse ist nicht immer die richtige Wahl — stimmen Sie zuerst den Prozess ab, dann die Tonnage. Der Zweigang-Stößel der Y32K ist auf einen kontrollierten Presshub abgestimmt, während die beiden Begleitserien derselben Kategorie diese Kontrolle gegen Zyklusgeschwindigkeit eintauschen:
- Serienstanzen, Tiefziehen oder Umformen mit echter Tonnage: die Y32K Vier-Säulen, Y32K-63 bis Y32K-1000.
- Massenproduktion von Blechteilen mit hoher Hubfrequenz: die JB23 mechanische Presse, teilautomatisiert ausgelegt bis max. 250T.
- Hochgeschwindigkeitsstanzen mit Luftzylindern, ausgelegt für kontinuierliches Stanzen und automatische Zuführung: die APA-Serie pneumatische Stanzmaschine, ausgelegt bis Max. 400T.
Für den vollständigen Vergleich der drei Antriebsarten mit jeder Modellzeile siehe Pressen-Typen; für die schrittweise Umwandlung einer Teilezeichnung in einen Tonnage-Wert siehe den Leitfaden zur Auswahl von Pressen, und für eine stanzspezifische Schritt-für-Schritt-Anleitung Typen von Metallstanzmaschinen und wie man die richtige auswählt. Bevor Sie hydraulische Pressvorgänge und das Maschinenlayout festlegen, prüfen Sie BEIGEMA Metallpressen und senden Sie Ihre Pressaufgabe und Werkstückdetails.
FAQs zu Hydraulikpressen-Typen
Welche Aufgaben nennt die Y32K-Seite selbst für den Vier-Säulen-Rahmen?
Metallstanzen, Tiefziehen, Umformen und Montage — mit präziser Druckregelung für gleichbleibende Teilequalität, was die Seite als „eine zuverlässige Wahl für die Großserienproduktion” formuliert. Das ist der Prozesssatz, gegen den die Vier-Säulen-Linie Y32K verkauft wird.
Sollte ich für das Stanzen von Baustahl die mechanische Presse JB23 oder die Hydraulikpresse Y32K wählen?
Wenn die Aufgabe repetitives Stanzen oder Ausschneiden mit hoher Hubfrequenz ist, ist die Seite der JB23 dafür ausgelegt: „mit hoher Hubfrequenz läuft sie schnell und stabil. Perfekt für die Massenproduktion von Blechteilen.” Wenn das Teil stattdessen einen kontrollierten Presshub benötigt — Umformen, Tiefziehen, Montagepressen —, passt das Zweigang-Design der Y32K aus schnellem Eilgang und präzisem Pressen besser. Senden Sie die Teilezeichnung, und wir bestätigen, welchen Prozess sie benötigt.
APA-Pneumatikpresse oder Y32K-Hydraulikpresse für das Tiefziehen dünner Edelstahlteile?
Tiefziehen erfordert eine kontrollierte Stößelgeschwindigkeit und einen kontrollierten Druck über den Hub — wofür der Zweigang-Stößel und die integrierte Ventilgruppe der Y32K ausgelegt sind. Die pneumatische Kupplung der APA wird auf ihrer eigenen Seite als „schnelle Reaktion und hohe Zyklusrate, ideal für kontinuierliches Stanzen und automatische Zuführung” beschrieben: Stanzen und Lochen, kein kontrolliertes Ziehen. Für das Tiefziehen ist die hydraulische Y32K die richtige Familie.
Wie prüfe ich die Tonnage-Angabe eines Lieferanten vor der Bestellung?
Fordern Sie die Spezifikationstabelle des jeweiligen Modells an, nicht eine Typenschild-Nummer. Auf dieser Seite listet die Tabelle der Y32K Nennkraft, Auswerferkraft, Rückstellkraft, Stößelhub und lichte Höhe je Modell; die Tabelle der JB23 ergänzt eine Spalte „Hub der Nennkraft” in Millimetern (2 mm bei der J23-10 bis zu 14 mm bei der J23-250); die APA-Tabelle führt in jeder Zeile eine Spalte „Tonnagepunkt” in Millimetern. Eine Tonnage-Angabe ohne die zugehörige Spalte ist nicht überprüfbar.
Was sollte ich zuerst prüfen, wenn die Tonnage-Werte an einer Vier-Säulen-Hydraulikpresse falsch erscheinen?
Beginnen Sie mit der integrierten Ventilgruppe: der Druckentlastungseinstellung, der Position des Durchflussregelventils und ob der Öldruck des Hydraulikaggregats innerhalb seines Nennbereichs von 21 bis 31.5 MPa liegt. Bestätigen Sie dies, bevor Sie einen Defekt an Lastzelle, Sensor oder Mechanik annehmen. Und wenn die Stößelgeschwindigkeit mitten im Hub nachzulassen scheint, denken Sie daran, dass der Zweigang-Stößel dafür ausgelegt ist, vom Eilgang (80 bis 120 mm/s) auf einen Arbeitsgang von 9 bis 12 mm/s umzuschalten — dieser Übergang ist die Maschine bei der Arbeit, kein Defekt.
Nennen Sie uns das Teil, den Prozess — Stanzen, Umformen oder Tiefziehen — und die Tonnage, die Sie schätzen, oder senden Sie die Zeichnung über die BEIGEMA-Kontaktseite, und wir ordnen sie einem Y32K-Modell oder dem richtigen Pressentyp zu.